

Magnesium i aluminiumlegering: Hur Mg kontrollerar styrka, gjutning och korrosion
 2026.11.09
 Branschnyheter
Magnesium är det minsta antalet på de flesta aluminiumlegeringscertifikat, och ofta det som avgör hur detaljen beter sig. Några tiondels procent kan höja sträckgränsen för ett pressgjutgods med tiotals megapascal. Några tiondelar för mycket kan lämna en smälta täckt av slagg, sakta ner cykeln och producera en komponent som blir blåsor första gången den kommer in i en lösningsugn.
Om du specificerar, köper, bearbetar eller gjuter aluminiumkomponenter är magnesium värt att förstå ordentligt. Det förklarar varför 5xxx-ark tar bort saltstänk, varför A360 överträffar A380 i våta miljöer och varför en högeffekts LED-kylfläns inte helt enkelt kan tillverkas av den billigaste allroundlegeringen på hyllan.
Vad som följer är en praktisk genomgång av magnesium i aluminiumlegering: var atomerna sitter, hur mycket av det varje familj bär på, vad det gör med smältan och formen, och hur en formgjutare håller den inne i ett fönster som ibland är smalare än 0,2 procentenheter. Vi har gjutit aluminium och byggt precisionsformar i Ningbo sedan 1991, så anteckningarna nedan kommer från produktionserfarenhet lika mycket som från referensböckerna.
Magnesiums roll inuti aluminium
Magnesium löses upp i aluminium som ett substitutionslöst ämne. Dess atom är större än aluminiums, så det förvränger gallret runt den och gör dislokationsrörelser svårare. Det är en solid lösningsförstärkning, och den visar sig på ett dragprov nästan omedelbart, även vid några tiondels procent.
Magnesium gör också aluminium värmebehandlingsbart, så länge det finns kisel eller zink. I Al-Mg-Si-legeringar kombineras magnesium och kisel till Mg2Si-partiklar under artificiell åldring. I Al-Zn-Mg-legeringar är förstärkningsfasen MgZn2. I båda fallen avgör mängden magnesium som förblir upplöst efter härdning hur mycket förstärkning som är tillgänglig senare.
Det finns dock ett tak. I Al-Mg-systemet når fast löslighet långt över 15 % vid den eutektiska temperaturen på 450°C, men faller till en bråkdel av en procent vid rumstemperatur. Det gapet är det som gör 5xxx-legeringar arbetshärdbara. Det är också det som gör dem sårbara för sensibilisering: håll en högmagnesiumlegering mellan ungefär 50°C och 200°C tillräckligt länge, och betafasen (Al3Mg2) fälls ut längs korngränserna, vilket kraftigt ökar risken för sprickbildning av spänningskorrosion. För marin- och offshorearbete är det anledningen till att magnesiumhalten är begränsad och servicetemperaturen övervakas.
Ytterligare två grundläggande egenskaper spelar roll. Magnesium är lättare än aluminium (ca 1,74 g/cm³ mot 2,70 g/cm³), så en höjning av magnesiuminnehållet sänker densiteten något. Och det smälter vid ungefär 650°C, nära aluminiums 660°C, så det löser sig snabbt när det läggs till ett bad och oxiderar lika snabbt. Den andra halvan av meningen blir väldigt viktig på gjuterigolvet.
De viktigaste aluminiumlegeringarna som använder magnesium
Nästan varje aluminiumfamilj innehåller en del magnesium, men mängderna skiljer sig åt med en storleksordning. Tabellen nedan sammanfattar de intervall du kommer att möta oftast.
| Familj | Typiskt Mg (vikt%) | Värmebehandlingsbar | Vanliga betyg | Typisk användning |
|---|---|---|---|---|
| 1xxx (ren aluminium) | Under 0,05 | Nej | 1050, 1100 | Folie, ledare |
| 3xxx (Al-Mn) | Upp till 0,5 | Nej | 3003, 3004 | Värmeväxlarplåt, takbeläggning |
| 5xxx (Al-Mg) | 0,5 till 5,5 | Nej | 5052, 5083, 5182 | Marin plåt, karosspaneler, tankar |
| 6xxx (Al-Mg-Si) | 0,4 till 1,2 | Ja | 6061, 6063 | Profiler, ramar, konsoler |
| 7xxx (Al-Zn-Mg) | 1,0 till 2,9 | Ja | 7075, 7050 | Aerospace, höghållfasta strukturer |
| Cast Al-Si-Mg | 0,2 till 0,7 | Ja (T5 or T6) | A356, A360, AlSi10Mg | Hjul, hus, konstruktionsgjutgods |
Läs tabellen som en uppsättning designbeslut snarare än en rangordning. 5xxx-legeringar ger upp värmebehandlingsbarheten i utbyte mot utmärkt korrosionsbeständighet, svetsbarhet och arbetshärdningsförmåga. 6xxx-legeringar accepterar en lägre topphållfasthet i utbyte för enkel extrudering och en ren anodiserad yta. 7xxx-legeringar jagar den högsta hållfastheten som finns i aluminium och betalar för det med korrosionsskydd som måste konstrueras från början.
Var uppmärksam på Mg:Si-förhållandet i 6xxx-familjen också. Stökiometrisk Mg2Si behöver ungefär 1,73 delar magnesium till en del kisel i vikt. Legeringar med överskott av kisel åldras snabbare och når högre hållfasthet; legeringar med överskott av magnesium tenderar att anodisera bättre. Det förhållandet har valts medvetet för applikationen, inte ärvt av misstag.
Hur mycket magnesium? En visuell jämförelse
Siffrorna blir lättare att läsa som bild. Tabellen nedan använder samma viktprocentskala för varje familj.
Typiskt magnesiuminnehåll per legeringsfamilj (vikt%)
Den praktiska takeawayen är bredden på fönstren. Smideslegeringar kan bära flera procent magnesium och fortfarande bete sig förutsägbart. Pressgjutningslegeringar lever i ett mycket snävare band: A360 specificeras vid 0,40 till 0,60 % Mg, och ADC12 hålls vanligtvis vid 0,30 % eller lägre. Dessa gränser är inte godtyckliga. De definierar intervallet i vilket legeringen fyller en tunn vägg, släpper från formen, bearbetar rent och uppfyller de egenskaper som kunden godkänt.
Ett bad som går till 0,75 % Mg i A360 är inte "lite starkare". Det är ur specifikation, och det kommer att bete sig annorlunda i formen, vid värmebehandling och i fält.
Magnesium i pressgjutningslegeringar
Inom pressgjutning måste magnesium tjäna sin plats. Var tionde procent ändrar flytbarhet, oxidationsbeteende och termisk prestanda, så legeringsutvecklare behandlar det som ett precisionsverktyg snarare än en bulkadditiv.
| Legering | Kisel (%) | Koppar (%) | Magnesium (%) | Karaktär |
|---|---|---|---|---|
| A360 | 9,0-10,0 | 0,6 max | 0,40-0,60 | Bättre korrosionsbeständighet och styrka än A380 |
| A380 | 7,5-9,5 | 3,0-4,0 | 0,10 max | Allmän arbetshäst, utmärkt gjutbarhet |
| ADC12 | 9,6-12,0 | 1,5-3,5 | 0,30 max | Mycket använd, balanserad gjutbarhet och kostnad |
| AlSi10Mg | 9,0-11,0 | 0,10 max | 0,20-0,50 | Värmebehandlande strukturgjutgods med hög integritet |
Kontrasten mellan A360 och A380 är det tydligaste exemplet. A380 förlitar sig på koppar för styrka och är branschens allmänna arbetshäst: den gjuter vackert och bearbetar lätt, men dess kopparinnehåll motverkar det i våta eller salta miljöer. A360 håller koppar lågt och tillsätter magnesium, vilket ger bättre korrosionsbeständighet och något bättre beteende vid förhöjda temperaturer, till en liten kostnad i gjutbarhet.
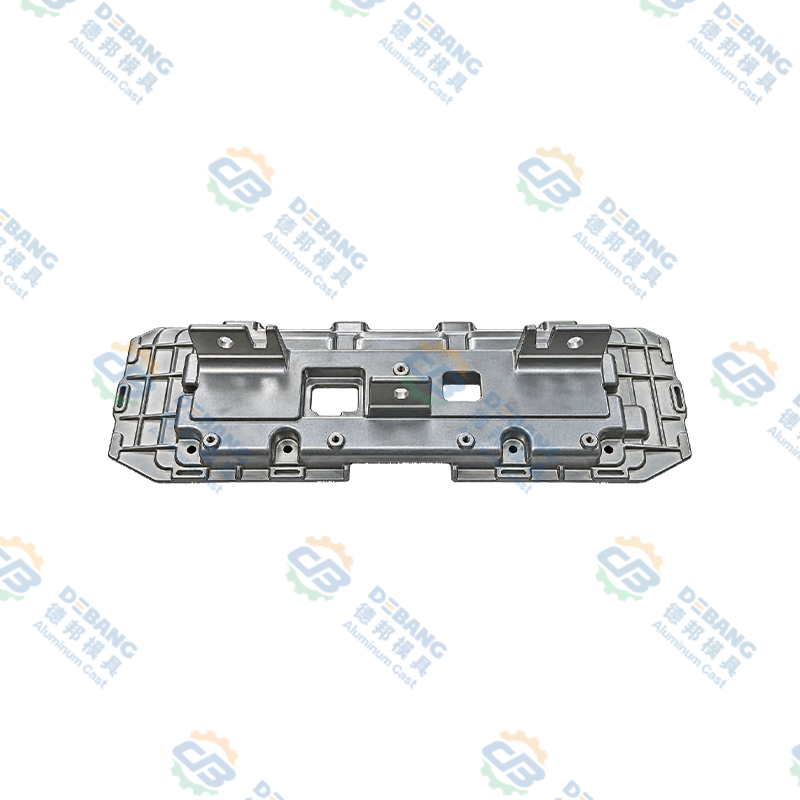
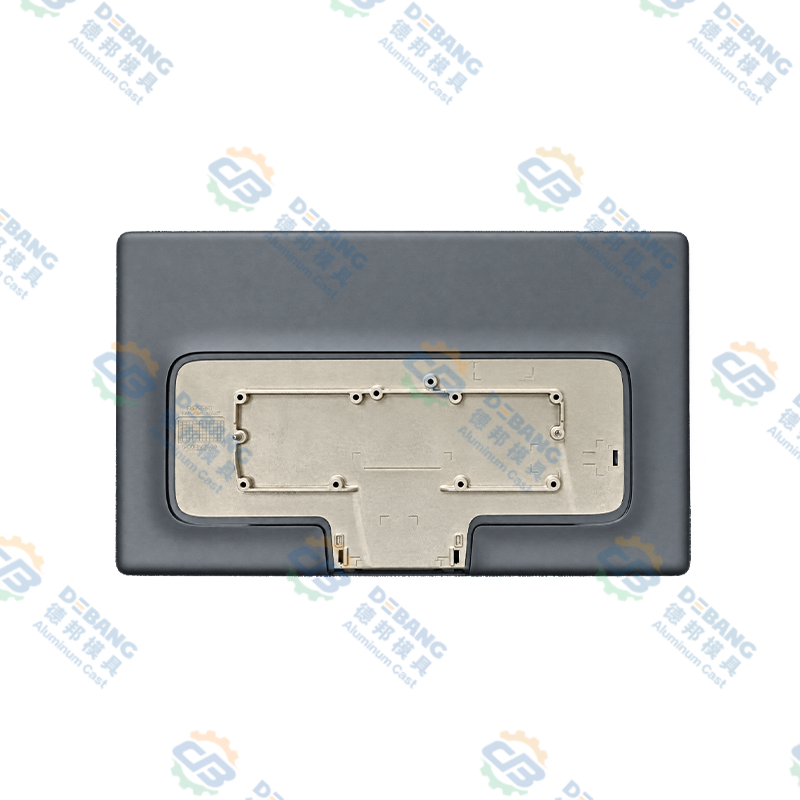
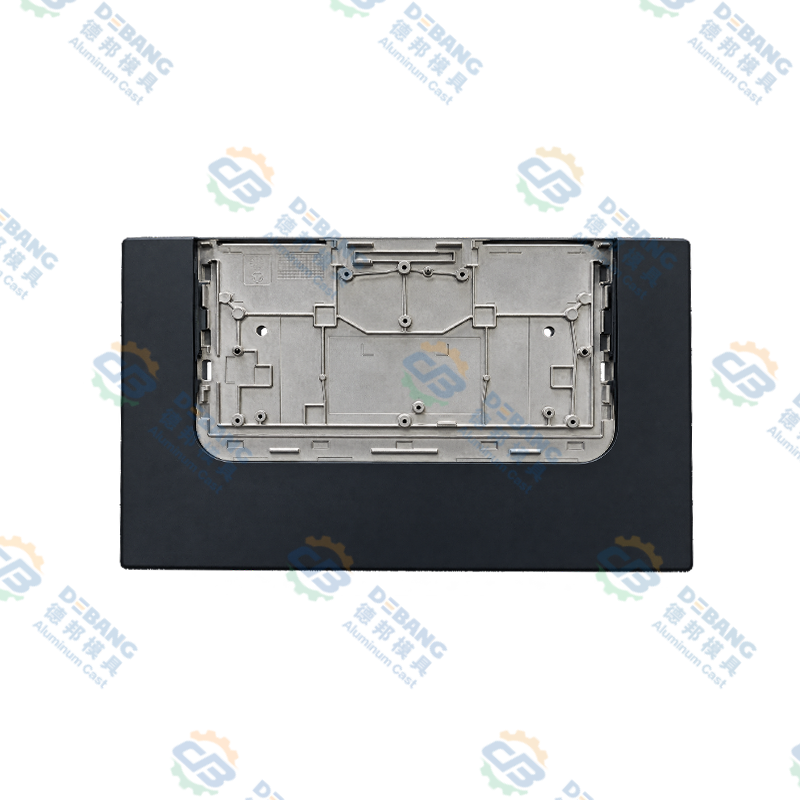
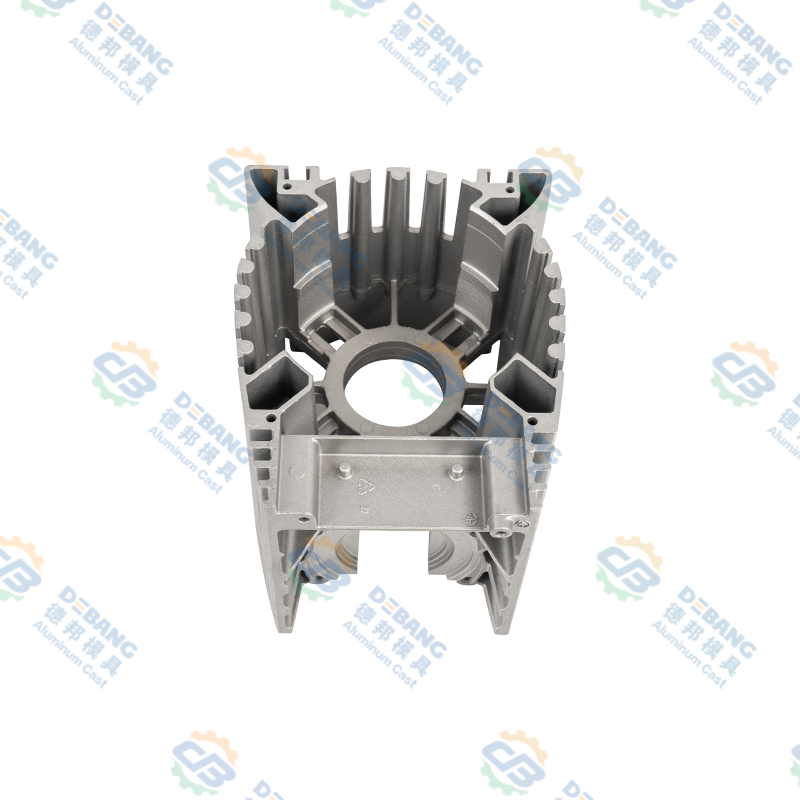 Motor- och styrhus i pressgjuten aluminium Integrerat motor-/kontrollerhus i pressgjuten aluminium med värmeavledningsflänsar och modulär montering, lämpad för vibrationsbenägna fordonsenheter där strukturell styvhet och termisk kontroll spelar roll. Visa produkt →
Den kombinationen är anledningen till att magnesiumbärande Al-Si-legeringar dyker upp i motorhus, transmissionshus, kopplingsdelar och strukturella komponenter som ser värme och belastning samtidigt. Magnesiumet är inte där för att göra legeringen exotisk. Den är till för att hålla styrkan när delen blir varm, och för att hålla ytan intakt när delen blir blöt.
Värmebehandlande pressgjutningslegeringar driver idén vidare. Kemier av AlSi10Mg-typ parat med vakuumassisterat gjutning kan lösningsbehandlas och åldras utan blåsbildning som instängd gas normalt skulle orsaka, vilket öppnar dörren till strukturella delar som tidigare behövt gjutas eller smidas genom gravitation.
Vad magnesium gör med gjutningsprocessen
Inuti en ugn är magnesium det reaktiva elementet i badet. Dess oxid bildar inte den täta, självskyddande hud som aluminiumoxid gör, så en magnesiumhaltig smälta utvecklar ett löst, mörkt ytskikt som måste skummas innan varje hällning. Några praktiska konsekvenser följer.
- Oxidation och slagg. Högre magnesium betyder mer slagg per skift och mer metall som går förlorad att skumma. Smälttemperaturkontroll är viktigt, eftersom att trycka badet varmare för att förbättra fyllningen påskyndar också magnesiumförlusten.
- Magnesium bleknar. Tillsatt magnesium återvinns med ungefär 85 till 95 %, och balansen går förlorad till oxidation över tiden. I en långvarig kampanj är det magnesium som mäts i början av ett skift inte det som finns i badet i slutet. Kemikontroller hör hemma på schemat, inte bara på första heatet.
- Demagging är svårare än att lägga till. Om en ugn måste byta från en kemi av A360-typ till en kemi av A380-typ med låg magnesium, måste överskottet av magnesium avlägsnas genom flussning, vanligtvis med klorhaltiga föreningar eller argon-klorgasblandningar. Att tillsätta magnesium tar minuter; att ta bort det kräver planering.
- Skrot och återvinning. Blandade skrotströmmar matchar sällan en enda specifikation. En ugn laddad med en blandning av A360 och A380 returer kommer att landa någonstans mellan de två, och den måste korrigeras med certifierat göt snarare än antas vara korrekt.
- Fluiditet och tunna väggar. Att öka magnesium något minskar flytbarheten i Al-Si-legeringar, vilket betyder mest för tunnväggsbelysning och elektroniska höljen där fyllningen redan är marginell.
Regeln på golvet är enkel: tillsätt aldrig magnesium med ögat. Väg tillsatsen, inför den vid en kontrollerad badtemperatur och bekräfta resultatet med ett spektrometerprov som tagits från själva smältan istället för från en slev som kan ha suttit vid ytan.
Styrka, korrosion och värmeledningsförmåga
De flesta komponentspecifikationer kräver tre saker samtidigt: styrka, korrosionsbeständighet och värmeledningsförmåga. Magnesium hjälper till med den första, kan hjälpa till med den andra i rätt legering och motverkar den tredje när den stannar i fast lösning.
237 W/m·K, ren aluminium
95-110 W/m·K, legering av typ A380
150-170 W/m·K, lågkoppar AlSi10Mg
Värmeledningsförmåga är den tydligaste avvägningen. Upplösta grundämnen sprider både elektroner och fononer, så var tionde procent av magnesium eller kisel som hålls i lösning kostar lite konduktivitet. Koppar är mycket mer skadligt än magnesium, vilket är exakt varför magnesiumhaltiga legeringar med låg kopparhalt föredras för värmebanor.
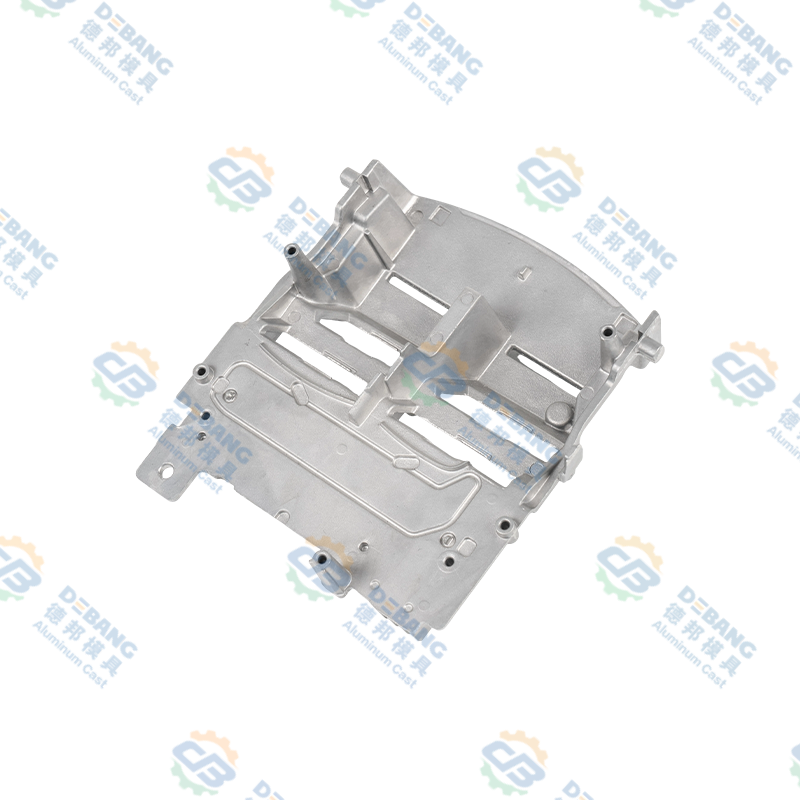 Formgjuten aluminium Kylfläns för fordonsbelysning Högtrycksgjuten aluminium kylfläns med täta flänsar och ventilationskanaler för LED-strålkastarmoduler, som stöder värmehantering och stabil belysningsdrift. Visa produkt →
Bilbelysning kylflänsar är en bra illustration. Delen måste dra bort värme från en LED-modul, hålla en plan passande yta och överleva termisk cykling under fordonets livstid. En Al-Si-Mg-legering med låg kopparhalt klarar alla tre. En allmän legering med hög kopparhalt skulle vara billigare att gjuta och märkbart sämre på jobbet, vilket är en falsk ekonomi när lampan börjar blekna.
Korrosion följer en liknande logik. I bearbetade Al-Mg-legeringar är magnesium en verklig fördel i kloridmiljöer. I gjutna Al-Si-Mg-legeringar är fördelen mindre och koppar gör det mesta av skadan. Där vägsalt eller tvättkemikalier ingår i arbetscykeln, är det viktigare att specificera låg koppar och kontrollera järnhalten än att jaga ett magnesiumtal.
Där magnesiumbärande aluminium dyker upp i fordon
Elektrifieringen har pressat in aluminium på platser som tidigare hörde till stålet och magnesiumhaltiga legeringar har flyttat med sig.
- Kropp och förslutningar. 5xxx ark för innerpaneler och strukturella förstärkningar, 6xxx profiler för krockkonstruktioner och batteriramar.
- Termisk hantering. Gjutna Al-Si-Mg-hus, kylmedelsgrenrör och kylflänsar, plus 3xxx och 4xxx plåt i lödda värmeväxlare.
- Drivlina och drivlina. Motorkåpor, växellådor, kopplingskomponenter och kopplingsdelar i A360 eller AlSi10Mg.
- Belysning. Kylflänsar, strålkastarklämmor och torn där styrka och värmeöverföring möts.
- Interiörelektronik. Displayhus, kamerahus och fästen som behöver styvhet utan vikt.
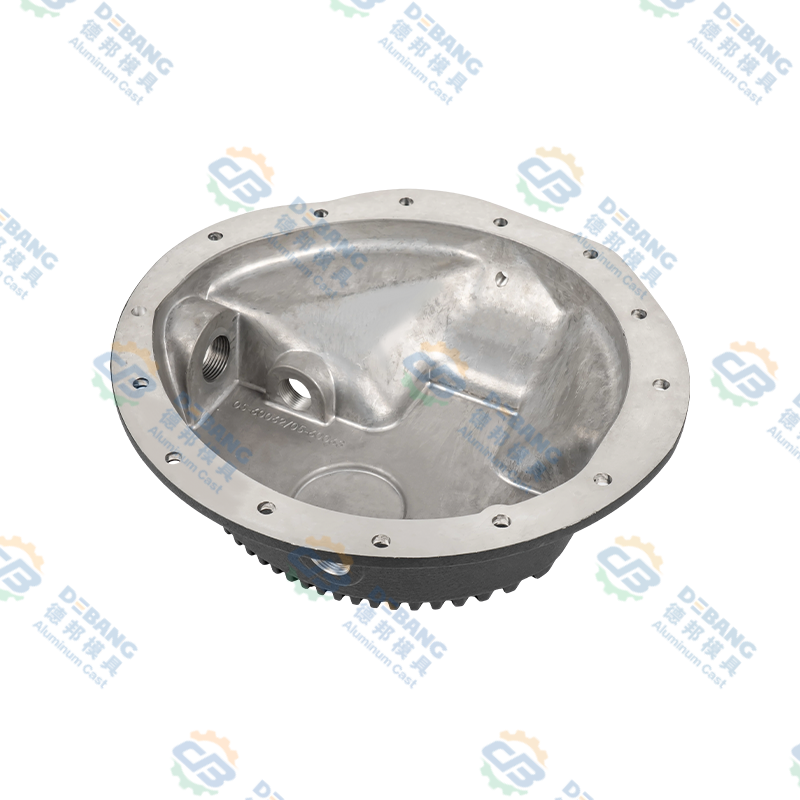 Transmissionsoljetråg i pressgjuten aluminium Transmissionskärl i pressgjuten aluminium med precisionsbearbetade gängor och en korrosionsbeständig matt yta, designade för läckagetät tätning och bred fordonskompatibilitet. Visa produkt →
Transmissionsoljetråg visar kombinationen väl. De måste vara täta, tillräckligt styva för att hålla en packningstätning under belastning och tillräckligt ledande för att kyla vätskan. En magnesiumbärande Al-Si-legering gjuter tunna, enhetliga väggar, håller tätningsflänsen platt och behåller dess egenskaper genom år av termisk cykling. Magnesium fungerar tyst, men delen skulle inte uppfylla specifikationerna utan den.
Håller magnesium under kontroll
Magnesiumkontroll är en kvalitetsdisciplin, inte en metallurgisk kuriosa. Ett specifikationsfönster på 0,20 procentenheter lämnar inget utrymme för antaganden.
- Kemi i varje värme. Optisk emissionsspektrometri på en kyld stift ger magnesium, kisel, koppar och järn inom några minuter, innan det första produktionsskottet.
- Ugnsloggar och provtagningsfrekvens. Långtidskampanjer provtas med bestämda intervall, eftersom magnesium bleknar och de sista gjutningarna av ett skift kan skilja sig från de första.
- Porositetsinspektion. Röntgen- eller CT-kontroller bekräftar att en värmebehandlingsbar legering är tillräckligt ren för att överleva lösningsbehandling utan blåsor.
- Mekanisk verifiering. Drag- och hårdhetstestning per parti bekräftar att magnesiumet i badet faktiskt översatts till de egenskaper som ritningen kräver.
- Spårbarhet. Värmenummer, götcertifikat och testprotokoll följer med delen, så en fråga som ställdes två år senare kan fortfarande besvaras.
Vår egen kvalitetskontrollprogram är uppbyggd kring dessa steg, eftersom magnesium är ett av få grundämnen där ett litet analysfel blir ett synligt fältfel.
Vanliga misstag när man specificerar magnesiuminnehållande aluminium
- Att välja en legering på enbart styrka. En legering med högre magnesiumhalt kan vara starkare och fortfarande vara fel val om delen behöver värmeledningsförmåga eller saltspraymotstånd.
- Behandlar A360 och A380 som utbytbara. Det är de inte. Koppar- och magnesiumnivåerna skiljer sig tillräckligt mycket för att ändra korrosionsbeteende, värmeöverföring och bearbetningsrespons.
- Tillsätt magnesium utan att testa igen. Återhämtningen varierar med temperatur, omrörning och tid. Verifiera varje tillägg.
- Förutsatt att en värmebehandlingsbar legering alltid kan värmebehandlas. Konventionella pressgjutgods fångar gas; utan vakuumhjälp eller en specialdesignad legering ger en T6-cykel blåsor snarare än styrka.
- Ignorerar sensibilisering i 5xxx. Plåtar med hög magnesiumhalt som utsätts för måttlig värme i flera år kan förlora korrosionsbeständigheten trots att inget gjordes "fel".
- Att glömma konduktivitetsstraffet. Varje upplöst element kostar termisk prestanda, och koppar kostar mest.
Vanliga frågor
Vad gör magnesium i en aluminiumlegering?
Magnesium stärker aluminium genom att förvränga kristallgittret, som stärker fast lösning, och, när kisel eller zink också är närvarande, genom att bilda fina fällningar som Mg2Si eller MgZn2 under åldrandet. Det sänker också densiteten något, och i bearbetade Al-Mg-legeringar förbättrar det motståndet mot kloridmiljöer.
Hur mycket magnesium är det i en typisk aluminiumpressgjutning?
De flesta pressgjutningslegeringar innehåller magnesium mellan 0,10 och 0,60 viktprocent. A360 specificeras vid 0,40 till 0,60 % Mg, AlSi10Mg vid ungefär 0,20 till 0,50 %, A380 vid 0,10 % eller mindre och ADC12 vid 0,30 % eller mindre.
Gör magnesium aluminium starkare eller svagare?
Starkare, till en viss grad. I fast lösning och som kontrollerade fällningar, höjer magnesium utbyte och draghållfasthet. Utöver det specificerade intervallet kan det minska fluiditeten, öka oxidationsförlusterna och sänka värmeledningsförmågan utan en användbar vinst i egenskaper.
Varför innehåller A360 magnesium medan A380 inte gör det?
A380 förlitar sig på koppar för styrka, som gjuter och bearbetar mycket bra men presterar dåligt i våta eller salta förhållanden. A360 byter koppar mot magnesium, vilket ger bättre korrosionsbeständighet och något bättre beteende vid hög temperatur. Det är därför A360 förekommer i marina och vätskehanteringskomponenter.
Kan magnesium tas bort från en aluminiumsmälta?
Ja, men det kräver ansträngning. Demagering görs vanligtvis genom flusning med klorhaltiga föreningar eller argon-klorgasblandningar. Att tillsätta magnesium är snabbt och billigt; att ta bort det kräver tid, utrustning och en kemikontroll efteråt.
Påverkar magnesium värmeledningsförmågan hos aluminium?
Det gör det, men mindre än vad koppar gör. Element som hålls i fast lösning sprider värmebärare, så löst magnesium sänker konduktiviteten något. För kylflänsar och höljen erbjuder lågkoppar-Al-Si-Mg-legeringar i allmänhet den bästa balansen mellan gjutbarhet, styrka och värmeöverföring.
Magnesium är lätt att förbise på ett materialcertifikat och svårt att ignorera i en färdig del. Det bestämmer styrkan hos ett gjutgods, korrosionslivslängden för en karosseripanel, värmebanan för en belysningskomponent och hur en smälta beter sig en lång eftermiddag när ugnen har hållit på sedan morgonen.
Att få det rätt är mest en fråga om disciplin: välj legeringen för arbetscykeln, håll badet innanför ett smalt fönster och verifiera med mätning snarare än antagande. Om du arbetar igenom en aluminiumkomponent, oavsett om det är ett hus, en kylfläns, en strukturell gjutning eller formen som gör den, pratar vi gärna igenom legeringsvalet och processen bakom det. Nå ut till vårt team och vi kommer att titta på din teckning tillsammans.
Senaste nyheterna
Lär dig mer om industrinyheter
-
16
Jul
 Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ...
-
02
Sep
Pressgjutning av magnesium vs aluminium: densitet, styrka, kostnad och applikationsjämförelseEn OEM-ingenjör som granskar en ny elfordonskomponent kommer till ett välbekant vägskäl: ska detta hölje vara av magnesium eller aluminium? Svaret är aldrig en enkel materiell preferens. Magnesi... -
07
Sep
Pressgjutning i fordonsindustrin: Val av legeringar, toleranser och OEM-valEn programledare för fordonsindustrin skickade en gång till oss växellådor som hela tiden misslyckades med läckagetester. Väggtjockleken drev, porositet uppstod och produktionslinjen stannade tv... -
14
Sep
Aluminiummotorblock Sandgjutning: Process, fördelar och viktiga övervägandenMotorblock av aluminium är sandgjutna eftersom processen kan producera interna kylvätskepassager och tunna till tjocka väggövergångar som pressgjutning kämpar för att replikera utan dyra verktyg...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare