

Pressgjutning i fordonsindustrin: Val av legeringar, toleranser och OEM-val
 2026.09.07
 Branschnyheter
En programledare för fordonsindustrin skickade en gång till oss växellådor som hela tiden misslyckades med läckagetester. Väggtjockleken drev, porositet uppstod och produktionslinjen stannade två gånger i veckan. Fixningen var inte en kostsam materialuppgradering; det var en pressgjutningspartner som kontrollerade verktyg, processparametrar och inspektion från början. När en komponent kräver repeterbar geometri, hög volym och nästan nettoform, är pressgjutning i bilindustrin den process som levererar det, och dess framgång beror på vem som kontrollerar formen.
Varför formgjutning har en central plats i bildelar
Pressgjutning injicerar smält metall i en härdad stålform vid högt tryck, vanligtvis mellan 1 500 och 25 000 psi, vilket ger komplexa former med snäva toleranser i ett enda steg. För fordonstillämpningar betyder det att gjutgods kan inkludera tunna väggar, kylkanaler, utsprång och monteringspunkter utan separata bearbetningsoperationer.
Tre faktorer gör processen svår att ersätta i fordonstillverkningen. För det första minskar kapaciteten i nästan nätform materialspill och bearbetningstimmar. För det andra är cykeltiderna tillräckligt korta för att stödja program med hög volym. För det tredje tillåter designflexibilitet ingenjörer att konsolidera flera komponenter till en gjutning, vilket förenklar monteringen och minskar vikten.
- Väggsektioner kan hållas till 1,5 till 3,0 mm i aluminium med korrekt formdesign.
- Dimensionell repeterbarhet stöder robotmontering och snäv uppsättningskontroll.
- Återvinningsbarheten av aluminium och magnesium passar fordonsindustrins hållbarhetsmål.
Elfordonsarkitekturer har ökat efterfrågan på pressgjutgods av aluminium i batterikapslingar, motorhus och strukturella ramar. Industrin utforskar också integrerad pressgjutning, ibland kallad megacasting, för att bilda stora kroppssektioner i ett stycke. Medan dessa stora gjutgods griper rubriker, är fördelen i vardagen enklare: pålitliga komponenter i kylsystemet, torkarenheten och transmissionen där fel innebär stillestånd.
Aluminium, zink eller magnesium: vilken legering som passar din bildel
Innan någon formkonstruktion godkänns, styr valet av legering verktygets livslängd, cykeltid, delvikt och kostnad. I de flesta fall handlar beslutet om om du behöver bärighet, intrikata små detaljer eller den lättaste möjliga delen.
| Legering | Densitet (g/cm³) | Typisk avkastningsstyrka (MPa) | Vanliga användningar för fordon |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Motorgjutgods, växellådor, kylflänsar, konstruktionshus |
| Zink (Zamak 3) | 6.6 | 200-220 | Torkararmar, små fästen, låsmekanismer, små intrikata delar |
| Magnesium (AZ91D) | 1.8 | 140-160 | Rattstångsramar, inredning, lättviktshus |
Aluminium är standardvalet för fordonskonstruktioner och termiska delar eftersom det balanserar styrka, korrosionsbeständighet och vikt till en acceptabel kostnad. Zinklegeringar glänser när geometrin är liten, komplex och kräver utmärkt ytfinish och tunna väggar. Magnesium erbjuder den lättaste lösningen men kräver noggranna val av beläggning och montering för att hantera korrosion i en fordonsmiljö.
Formgjutna fordonskomponenter över fordonet
Termiska lednings- och belysningssystem
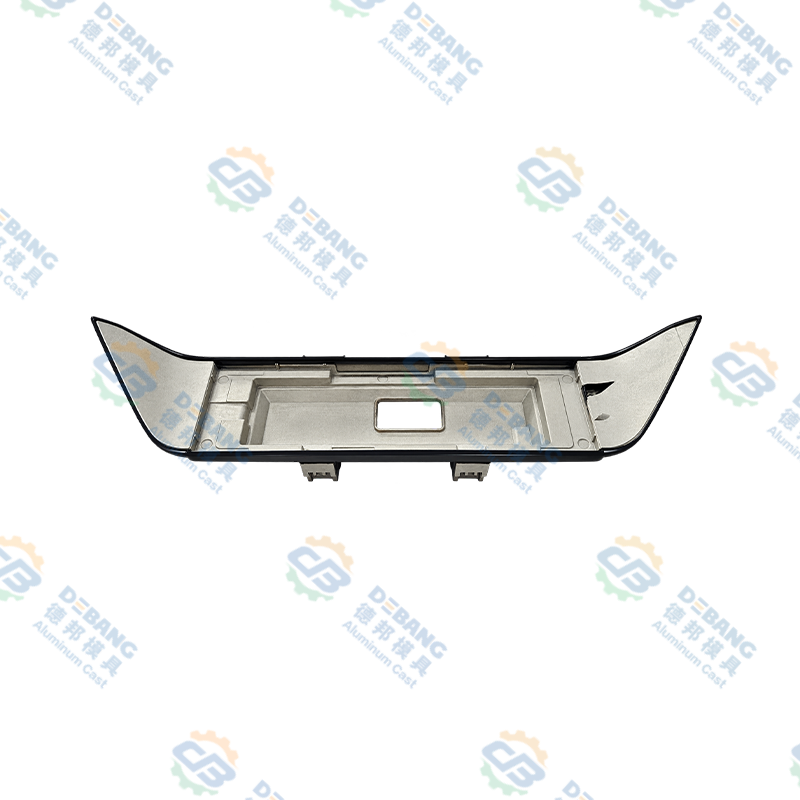
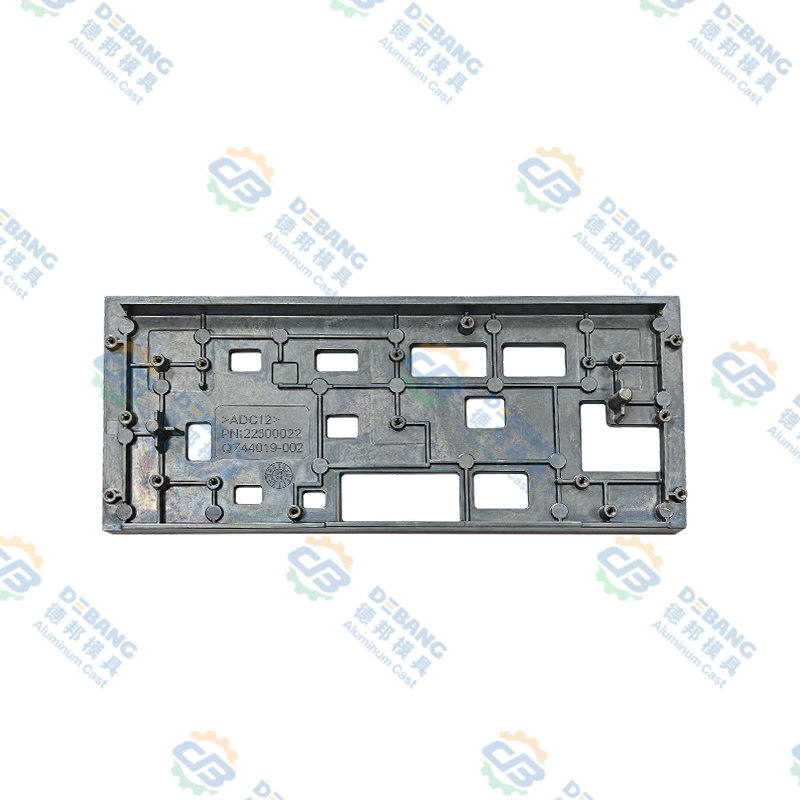
Belysningsarrayer och LED-moduler genererar värme som måste dras bort för att skydda elektroniska komponenter och bibehålla ljusutbytet. En kylfläns av aluminium ger bra värmeledningsförmåga och kan gjutas med fenor eller inre kanaler för att öka ytan. I LED-strålkastarenheter är kylflänsen också ett strukturellt element som håller linsen och höljet i linje, så dimensionell noggrannhet spelar lika stor roll som värmeöverföring.
 Pressgjuten kylfläns av aluminiumlegering för fordonsbelysning Denna kylfläns är designad för LED-strålkastarenheter, och kombinerar värmehantering med strukturellt stöd. Dess gjutna fenor och kanaler maximerar kylningen samtidigt som linsen bibehålls för pålitlig prestanda. Visa produkt →
Torkarsystem och yttre mekanismer
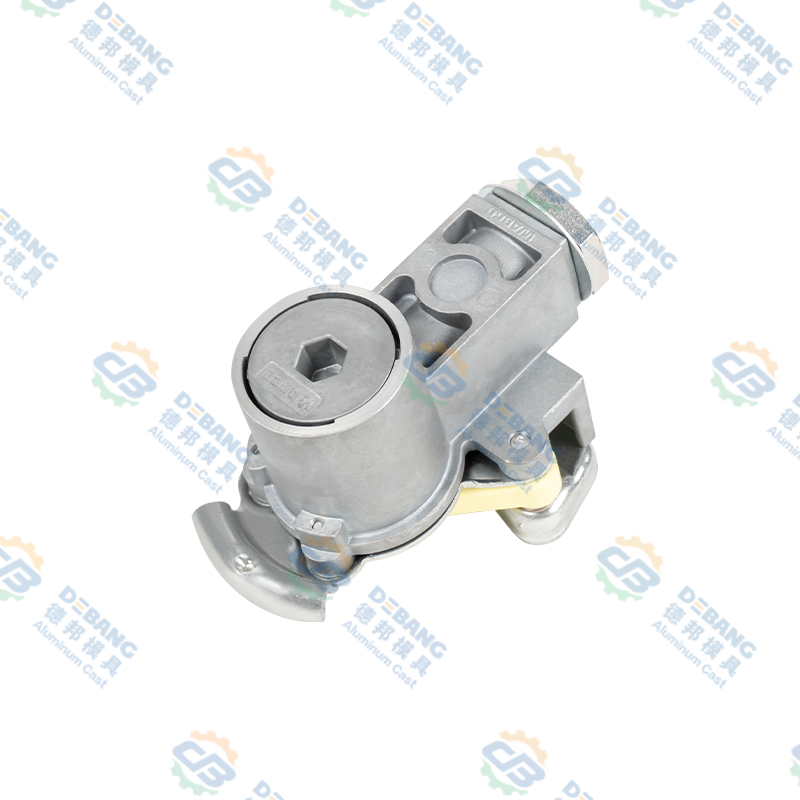
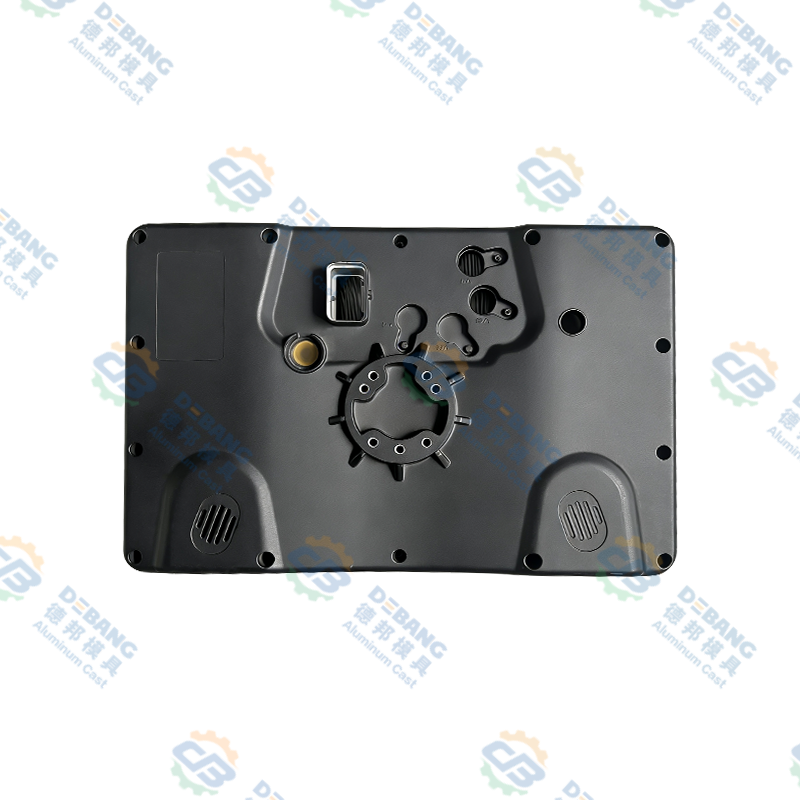
Torkarmotorer, torkararmar och deras hus möter vibrationer, fukt och temperatursvängningar. Zinklegeringar ger utmärkt bearbetningsförmåga och kan gjuta fina detaljer för torkararmskomponenter, medan pressgjutgods av aluminium används när delen behöver mer styvhet eller måste bära en tyngre belastning. Ett motorhus gjutet i aluminium håller kugghjulet koncentriskt och motståndskraftigt mot stötar, vilket minskar spel och obehagligt ljud i länkaget.
 Pressgjuten torkarmotorhus i aluminium för bilar Detta hölje tillverkas via pressgjutning i aluminium för att säkerställa enhetliga väggar och snäva toleranser. Den erbjuder korrosionsbeständighet och värmeledningsförmåga, vilket skyddar motorn från vibrationer och värme för längre livslängd. Visa produkt →
Drivlina, transmission och strukturella komponenter
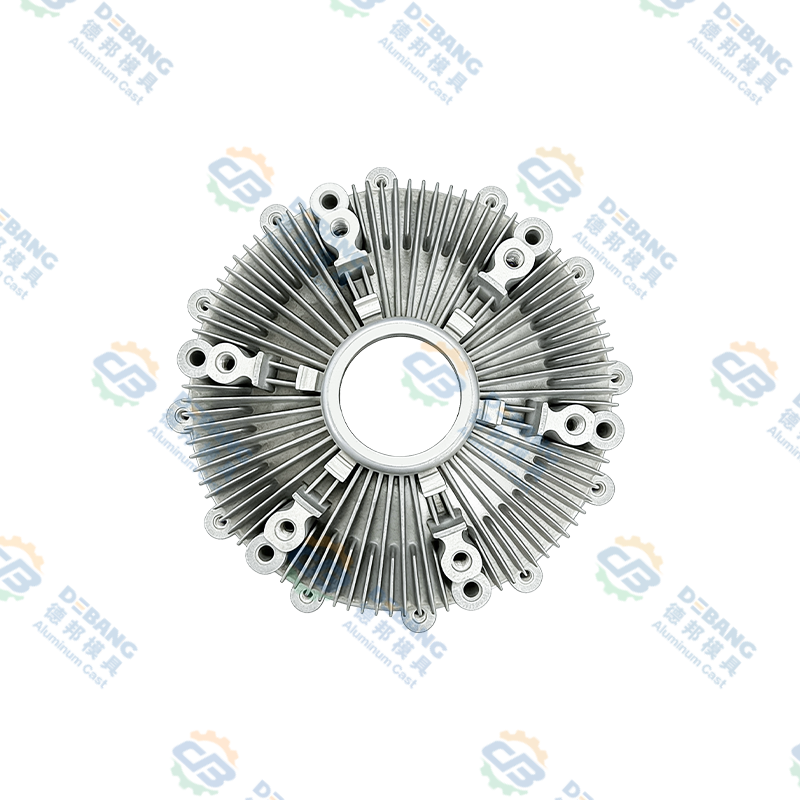
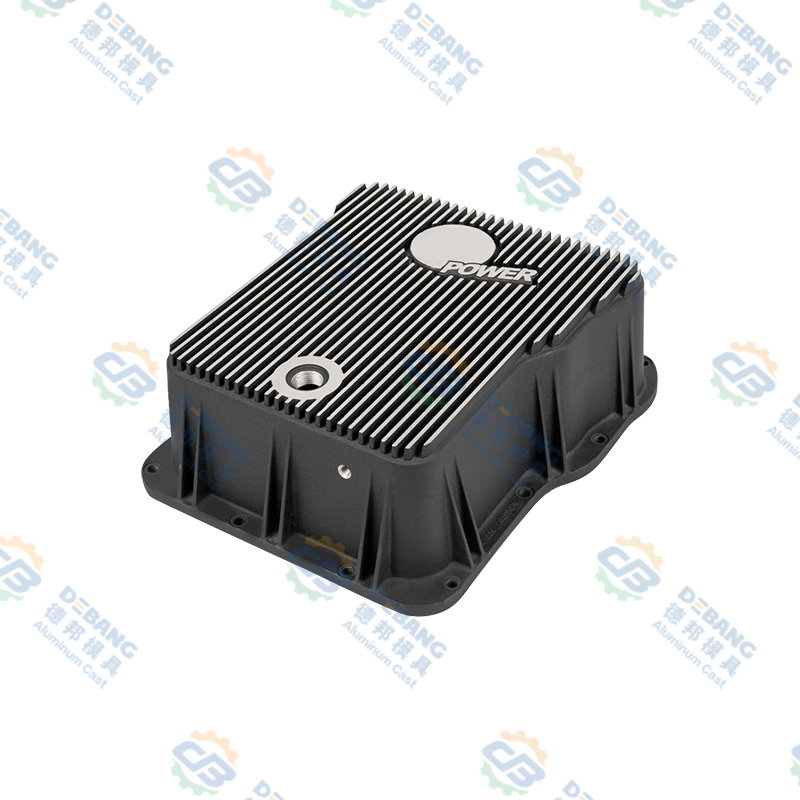
Växellådor och motorkåpor är beroende av pressgjutning för att producera vätsketäta, tryckbeständiga höljen. Gjutningen måste hålla packningsytorna plana inom snäva toleranser för att förhindra läckage. Transmissionskärl i aluminium minskar vikten jämfört med stansat stål och kan inkludera integrerade kylflänsar. I tunga fordon kräver silikonoljekopplingskomponenter samma uppmärksamhet på väggtjocklek och renhet för att undvika oljeförorening som förändrar kopplingens prestanda.
 Pressgjuten växellådsplåt i aluminium för fordon Denna transmissionspanna är gjord av höghållfast aluminiumlegering, vilket ger en vätsketät försegling och värmeavledning. Den minskar vikten jämfört med stål och stödjer effektiv kylning under krävande förhållanden. Visa produkt →
Toleranser och designregler som förhindrar kostsamma omarbetningar
Varje dimension på en ritning är inte lika viktig. Ett monteringshål som lokaliserar en sensor kan hållas exakt, medan en kosmetisk yta bara behöver ett grovhetsintervall. De dyraste misstagen kommer från att tillämpa filttoleranser för varje funktion. En realistisk pressgjutningstolerans ligger ofta på ±0,25 till ±0,5 mm för allmänna dimensioner, medan kritiska navar och bearbetade säten kan nå ±0,05 till ±0,1 mm genom efterbearbetning.
Flera designregler undviker de vanligaste produktionsproblemen. Undvik först enhetliga tjocka väggar; de svalnar långsamt och skapar krympningporositet. Använd istället ribbor och en kontinuerlig väggövergång. För det andra, ange dragvinklar på 1 till 2 grader för aluminium och 0,5 till 1 grad för zink så att delen släpper rent från formen. För det tredje, håll hörnradier minst 0,5 mm för att minska spänningskoncentrationen och formslitaget. När du matar in dessa regler i en stack-up-analys innan verktyget startar, undviker du sena korrigeringar som kan försena ett fordonsprogram.
Vad du ska utvärdera innan du väljer en leverantör av pressgjutning för fordon
Risken vid pressgjutning för bilar är inte själva gjutningstoleransen; det är bristen på kontroll uppströms. En leverantör som bara kör en maskin kommer att producera delar som driver. En leverantör som designar och äger formen, kontrollerar kylningen och upprätthåller en dokumenterad kvalitetsplan ger dig repeterbarhet över hela programmet.
- Formdesignkapacitet: kylkanallayout, dragvinklar, väggövergångar och utkastningsstrategi.
- Processdokumentation: skottparametrar, smälttemperatur, insprutningstryck och dystemperaturloggar.
- Sekundära operationer: bearbetning, ytbehandling och montering under ett tak för att minska risken i leveranskedjan.
- Kvalitetssystem: inspektionsmetoder , rapporter från första artikeln och förebyggande av defekter.
- Långsiktigt partnerskap: ingenjörsstöd under designändringar och kapacitet för produktionsupptrappning.
När du utvärderar en leverantör, fråga hur de hanterar porositet i strukturella områden, hur de säkerställer enhetlig väggtjocklek och hur de dokumenterar korrigerande åtgärder efter en defekt del. Dessa svar betyder mer än ett angett styckepris.
Den praktiska avhämtningen för OEM-tillverkare av fordon
Pressgjutning i bilindustrin är inte en process som passar alla. Det är ett beslut om detaljens funktion, legeringens gränser, formens design och produktionssystemet bakom den. Ju tidigare du tar med en pressgjutpartner in i designfasen, desto lättare blir det att kontrollera väggtjockleken, undvika skarpa hörn och ange en realistisk toleranszon.
På Ningbo Beilun Debang Mold Technology har vårt tillvägagångssätt formats av mer än tre decennier av att betjäna OEM-program från belysnings- och torkarsystem till transmissions- och karosskomponenter. Vi kombinerar formdesign, formtillverkning, gjutning, bearbetning, ytbehandling och montering i en ingenjörskedja. Om du är mitt uppe i designvalidering eller inköp, diskutera ditt projekt med vårt ingenjörsteam och jämför dina toleransförväntningar mot en fungerande produktionsplan.
Senaste nyheterna
Lär dig mer om industrinyheter
-
02
Sep
 Pressgjutning av magnesium vs aluminium: densitet, styrka, kostnad och applikationsjämförelseEn OEM-ingenjör som granskar en ny elfordonskomponent kommer till ett välbekant vägskäl: ska detta hölje vara av magnesium eller aluminium? Svaret är aldrig en enkel materiell preferens. Magnesi...
-
28
Sep
Zamak 3 zinklegering: egenskaper, pressgjutningsapplikationer och urvalsguide för OEM-tillverkareNär en metalldel kräver komplex geometri, snäva toleranser och en bra ytfinish till en rimlig kostnad, är Zamak 3 ofta den materialingenjörer som vänder sig till först. Den slutsatsen bygger int... -
19
Oct
Automotive Die Casting Aluminium: En praktisk guide till legeringar, delar och kvalitetPressgjutning av aluminium är en av den moderna bilens tysta arbetshästar. Titta bakom en strålkastare eller under huven så hittar du delar av gjutet aluminium som gör oglamoröst men viktigt arb... -
16
Jul
Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare