

Pressgjutningskomponenter i aluminium Direkt definition och översikt
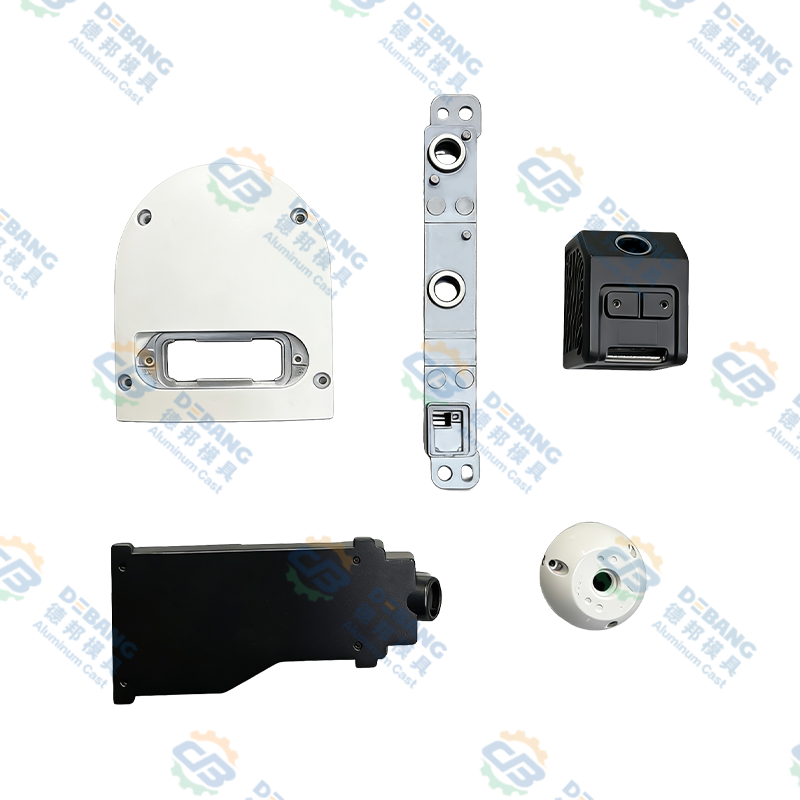
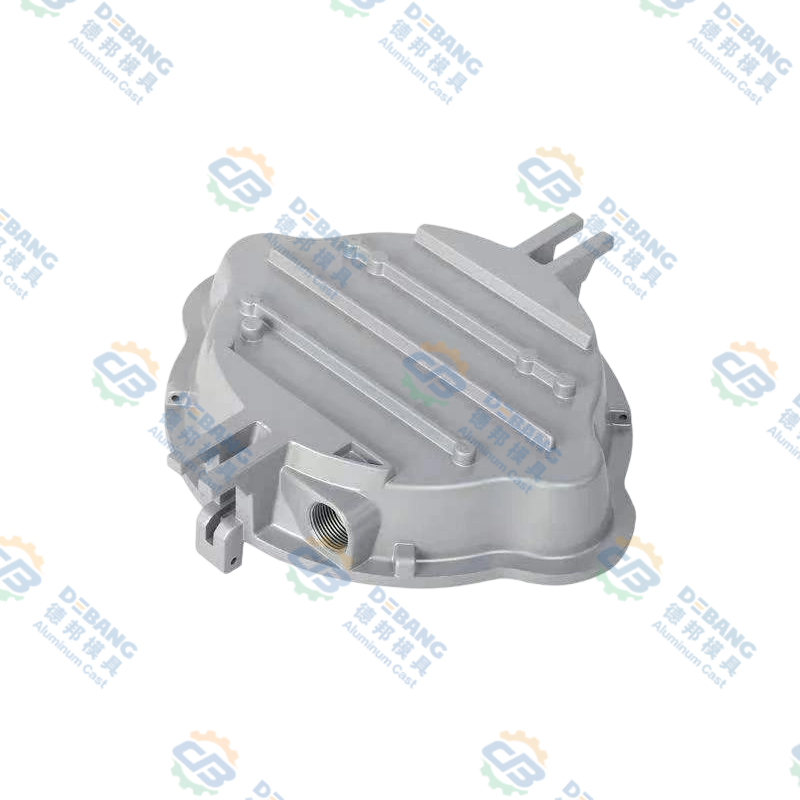
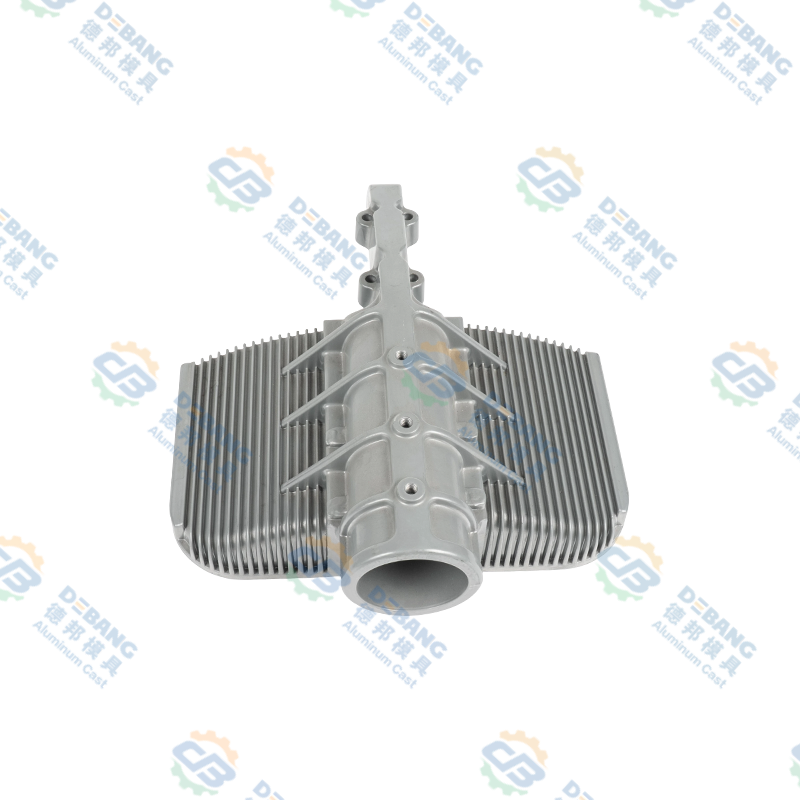
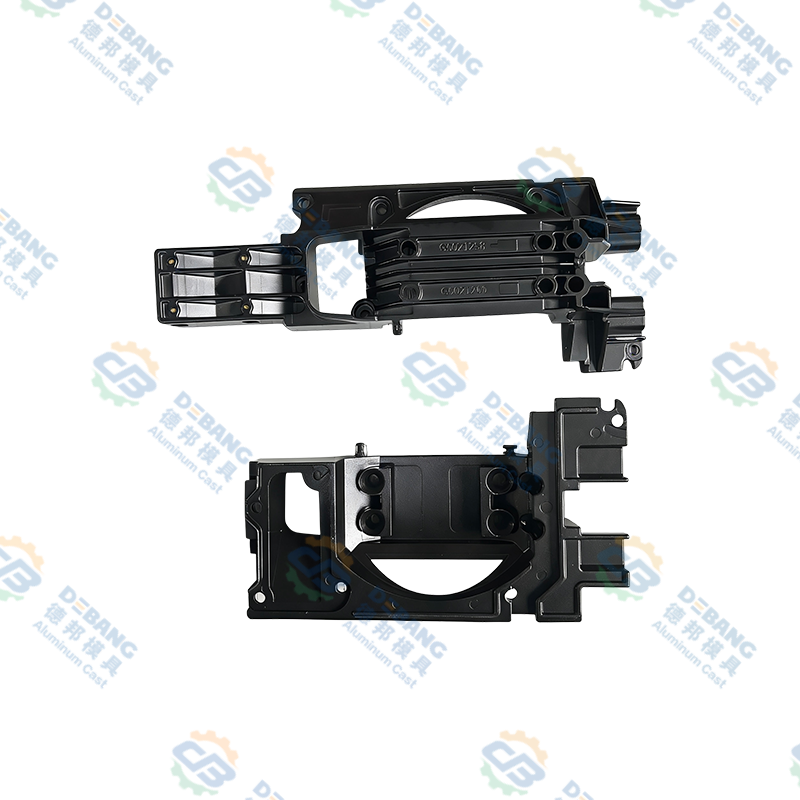
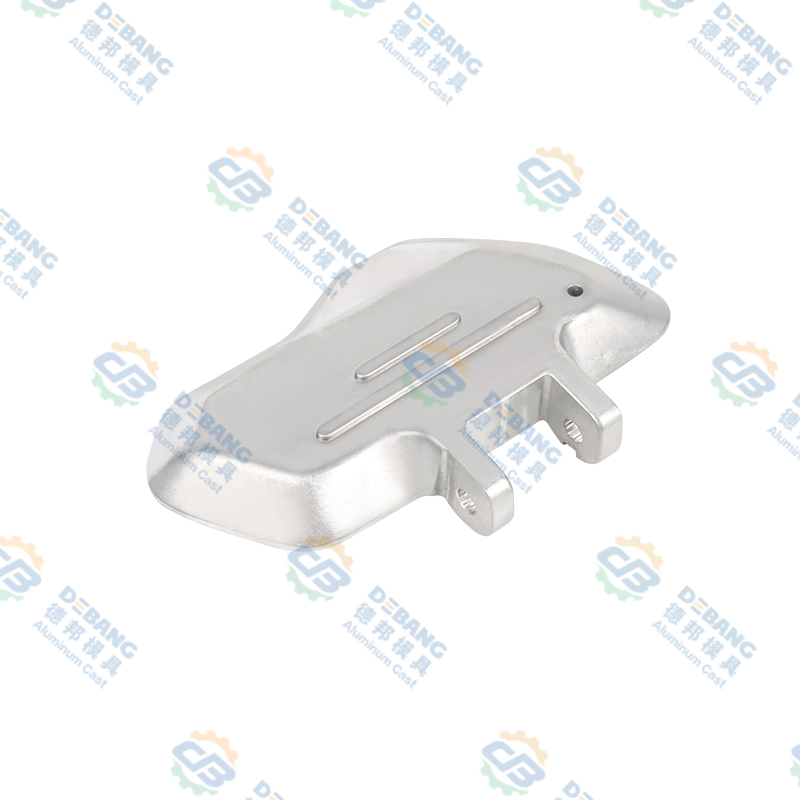
Pressgjutna aluminiumkomponenter representerar precisionskonstruerade metalldelar tillverkade genom högtrycksinjektion av smält aluminium i härdade stålformar, vilket skapar komplexa geometrier med snäva dimensionella toleranser och överlägsen ytfinish i enstaka produktionscykler .
Pressgjutningsprocessen tvingar smält aluminium vid tryck som överstiger 1 500 till 3 500 pund per kvadrattum in i precisionsbearbetade hålrum, vilket möjliggör produktion av komponenter med dimensionsnoggrannhet på plus eller minus 0,003 tum och ytfinish jämförbar med bearbetade delar utan sekundära efterbehandlingsoperationer .
Val av aluminiumlegeringar inklusive 380, 390, A356 och specialiserade egenutvecklade formuleringar möjliggör skräddarsydda materialegenskaper som uppfyller specifika applikationskrav inklusive högtemperaturprestanda, korrosionsbeständighet och mekanisk hållfasthetsoptimering .
Grunder och tillverkningsförfaranden för pressgjutning av aluminium
Att förstå tillverkningsprocedurer för pressgjutning förtydligar kapacitet och kvalitetsegenskaper.
Pressgjutningsmaskiner och komponenter i trycksystem
Pressgjutningsmaskiner som klassificeras i varmkammar- och kallkammarkategorier ger distinkta driftsfördelar, med varmkammarsystem som håller smält metall vid konstant temperatur vilket möjliggör snabba successiva gjutcykler som producerar 400 till 600 komponenter per timme, medan kallkammarmaskiner tar emot metaller med högre smälttemperaturer vilket möjliggör aluminium- och superlegeringskvalitet versoria . Insprutningstryck som sträcker sig från 1500 pund per kvadrattum för stora komponenter till 3500 pund per kvadrattum för tunnväggiga precisionsdelar tvingar in smält metall i varje detalj i formhåligheten.
Formdesign och specifikationer för verktygsstål
Precisionshärdade verktygsstålformar tillverkade med toleranser på plus eller minus 0,0005 tum ger kavitetsgeometri som definierar komponentens slutliga form och dimensionella egenskaper, med livslängdsförväntningar på 100000 till 500000 gjutgods beroende på materialval och kylsystemdesign . Flera kavitetsformar som producerar 4 till 8 komponenter per cykel minskar dramatiskt tillverkningskostnaden per enhet.
Design av grind- och utfodringssystem
Sofistikerade grindsystem som riktar smält aluminiumflöde in i formhåligheter med exakt kontrollerade hastigheter förhindrar turbulens vilket minskar luftinneslutning och möjliggör konsekvent metallfyllning som eliminerar hålrum och porositetsdefekter . Matningssystem levererar kontinuerligt metallflöde som kompenserar för stelningskrympning.
Solidifierings- och kylningsprocedurer
Kontrollerade kylningshastigheter som vanligtvis sträcker sig från 50 till 200 grader Celsius per sekund möjliggör uppnående av önskade mikrostrukturegenskaper inklusive kornstorlek och fasfördelning, vilket optimerar mekaniska egenskaper . Vattenkylda hålrumsväggar möjliggör snabb termisk extraktion.
Vad är pressgjutna aluminiumkomponenter och definition per applikation
Förståelse pressgjuten aluminiumkomponent applikationer klargör tillverkningens betydelse och kapacitetsomfång.
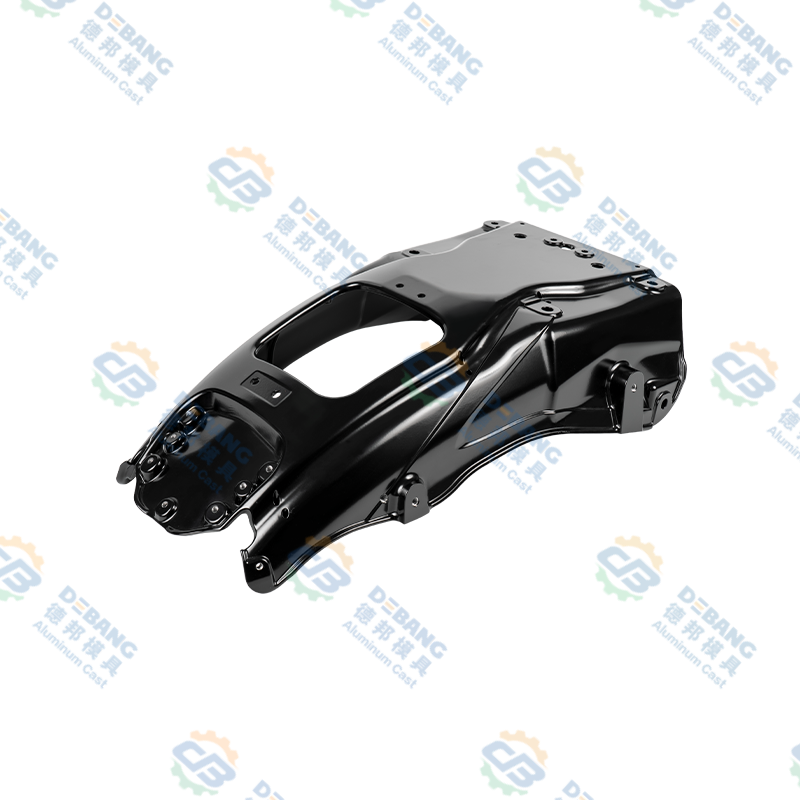
Motorblock, cylinderhuvuden, transmissionshus och insugningsgrenrör utgör 20 till 30 procent av modern fordonsvikt.
- 5 till 10 % minskning av bränsleförbrukningen
- Högtemperaturlegeringsförmåga
- Integrerade kylkanaler
Landningsställskomponenter, konstruktionsdelar och hårdvara för bränslesystem kräver noll defektstandarder.
- Kvalitetskrav för flygindustrin
- Fullständig spårbarhet
- Specialiserade legeringsprestanda
Datorservrar, telekommunikationsutrustning och industriella styrskåp drar nytta av värmehantering.
- Skapande av komplex geometri
- Värmeavledningsintegrering
- EMI-avskärmningsförmåga
Pumphus, ventilhus och kompressorkomponenter ger pålitlig prestanda.
- Kapacitet för hård miljö
- Kostnadseffektivitet
- Integrerade passager
Elverktyg, trädgårdsutrustning och bärbara apparater visar mångsidighet.
- Estetisk ytfinish
- Lättviktskonstruktion
- Designflexibilitet
Utrustningskapslingar och nätverkshårdvara visar upp precisionsmöjligheter.
- Precisionsdimensionering
- Komponentintegration
- Tillförlitlighet prestanda
Aluminiumlegeringar för val och specifikation för pressgjutning
Valet av legeringar påverkar i grunden komponentegenskaper och applikationslämplighet.
| Legeringsbeteckning | Primär kisel % | Draghållfasthet ksi | Förlängning % | Primära applikationer |
|---|---|---|---|---|
| 380 legering | 8,5 till 11,5 | 47 till 49 | 3 till 5 | Drivlina för fordon |
| 390 Legering | 17 till 19 | 53 till 56 | 1 till 2 | Motor blockerar pumpar |
| A356 legering | 7,0 nominellt | 33 till 55 | 3 till 6 | Flygbilar |
Standard industrival
8,5 till 11,5 % kisel ger utmärkt gjutbarhet vilket möjliggör komplexa tunnväggiga konstruktioner med överlägsen korrosionsbeständighet, vilket gör det till ett optimalt val för drivlinans komponenter i fordon.
Högpresterande alternativ
17 till 19 % kisel ger överlägsen hårdhet och slitstyrka jämfört med 380, med förhöjda hållfasthetsegenskaper lämpade för applikationer med hög belastning.
Premiumbetyg
7 % kisel möjliggör värmebehandling genom utfällningshärdning som ökar styrkan med 30 till 50 procent, vilket ger exceptionella egenskaper för flygtillämpningar.
Pressgjutningsprocessens fördelar och konkurrensfördelar
Utmaningar and Limitations in Aluminum Die Casting Processes
Gasinneslutning och bildande av krympning av porositet under stelning skapar tomrum i gjutgods. Högtryckspressgjutning minskar men eliminerar inte porositetsproblem.
Precisionshärdade stålformar kostar vanligtvis 20 000 till 100 000 dollar beroende på komplexitet, med utökade ledtider på 8 till 12 veckor.
Begränsningar av väggtjocklek, krav på dragvinkel och begränsningar av skiljelinje begränsar designfriheten jämfört med bearbetning.
Många applikationer kräver kantklippning, värmebehandling och precisionsbearbetning som lägger till 10 till 30 % av den totala kostnaden.
Kvalitetskontroll and Testing Procedures for Die Cast Components
Dimensionell inspektion
Koordinatmätmaskiner och automatiserade optiska inspektionssystem verifierar dimensionell överensstämmelse, med provtagningsplaner som inspekterar 0,5 till 5 % av produktionskvantiteterna.
Porositetsdetektering
Röntgenundersökning detekterar inre porositet och tomrumsbildning, med automatiserad analys som kvantifierar defekternas storlek och plats.
Mekanisk provning
Dragprovningsprover verifierar draghållfasthet, sträckgräns och töjningsöverensstämmelse med specifikationskraven.
Ytkvalitet
Visuell inspektion och optisk profilometri verifierar ytfinishens jämnhet och identifierar defekter inklusive krympmärken och kalla varv.
Dokumentation
Omfattande dokumentation som registrerar mögelidentifiering, produktionsparametrar och inspektionsresultat skapar fullständig produktspårbarhet.
Efterlevnad
Elektroniska datahanteringssystem möjliggör effektiv registeråtkomst som uppfyller regulatoriska krav och kundkrav.
Pressgjutning av aluminium Ekonomi och kostnadsanalys
Pressgjutning blir ekonomiskt lönsamt vid 50 000 till 100 000 volymer beroende på komponentens komplexitet. Under denna tröskel kan bearbetning eller andra processer visa sig vara mer ekonomiska.
Designriktlinjer and Best Practices for Die Casting
Väggtjocklekslikformighet
Bibehåll en jämn väggtjocklek på 0,100 till 0,150 tum för att förhindra överdriven krympning och heta fläckar. Använd generösa radier på minst 0,050 tum för övergångar.
Krav på dragvinkel
Applicera minst 1 till 2 graders dragvinklar för att enkelt kunna skjuta ut komponenter från formar utan märkning eller skador.
Revben och bossar
Använd strategiska ribbor och bossplacering för att öka styvheten och styrkan utan proportionell viktökning. Ribbtjockleken bör vara 50 till 70 % av den nominella väggtjockleken.
Underskärningsminimering
Minimera underskärningar och komplex geometri som kräver rörliga kärnor, vilket avsevärt ökar formens komplexitet och kostnad.
Toleransstrategi
Ange realistiska toleranser som matchar formgjutningskapaciteten, vanligtvis ±0,003 tum för funktioner och ±0,001 per tum dimension.
Skiljelinjeplacering
Placera skiljelinjer på icke-kritiska ytor för att minimera estetisk påverkan och förenkla formdesignen.
Avancerad pressgjutningsteknik och processinnovationer
Squeeze Casting & Semi Solid Metal
Användning av förhöjda tryck under stelning skapar ultratäta defektfria gjutgods med mekaniska egenskaper som närmar sig smidda komponenter.
Vakuumassisterad pressgjutning
Vakuumextraktion under formfyllning förhindrar gasinneslutning, vilket minskar porositeten med 75 till 90 procent vilket möjliggör trycktäta gjutgods.
Termisk pressgjutningskontroll
Avancerade kylsystem möjliggör exakt termisk cyklisk kontroll som optimerar mikrostruktur och egenskaper för finare kornstrukturer.
Processimulering & AI
Avancerad simuleringsprogramvara och artificiell intelligens optimerar parametrar för att uppnå överlägsen kvalitet och kontinuerligt förbättra prestandan.
Integration Industry 4.0
Uppkopplade system som samlar in produktionsdata i realtid möjliggör förutsägande underhåll och fjärrövervakning.
Vanliga frågor om pressgjutningskomponenter i aluminium
Pressgjutning av aluminium blir ekonomiskt konkurrenskraftig med bearbetning vid produktionsvolymer som överstiger 50000 till 100000 enheter beroende på komponentens komplexitet , med break even-beräkning som jämför formkostnaden mot besparingar per enhet som bestämmer minsta livskraftiga volym.
Specialiserade aluminiumlegeringar inklusive 390 och modifierade A356-varianter bibehåller acceptabla egenskaper vid temperaturer upp till 300 till 350 grader Celsius , även om utökad högtemperaturservice kräver noggrant materialval och potentiell sekundär värmebehandling.
Vanliga sekundära operationer inkluderar kanttrimning av avskiljningslinjen, avlägsnande av inloppsmärken, precisionsborrning och gängning för att skapa gängade hål, och enstaka borrning och finbearbetning för kritiska dimensioner där pressgjutningstoleransen visar sig vara otillräcklig.
Röntgenröntgen ger definitiv upptäckt av interna defekter inklusive identifiering av porositet, medan ultraljudstestning ger snabb defektscreening för högvolymproduktion som kräver snabbare inspektionscykler.
Pressgjutna ytor kan få anodisering för korrosionsskydd och färgvariationer, pulverlackering för hållbara färgade ytor, plätering inklusive nickel och krom , eller polering för ett ljust metalliskt utseende.
Specialiserade aluminiumlegeringar av livsmedelskvalitet och gjutprocedurer med rigorös rengörings- och spårbarhetsdokumentation möjliggör produktion av godkända komponenter för livsmedelskontakt uppfylla regulatoriska krav inklusive FDA-efterlevnad.
Enhetlig väggtjocklek, generösa radier för övergångar, strategisk ribbanplacering för styvhet och noggrann skiljelinjepositionering minimerar defekter och förbättra produktionsutbytet avsevärt.
Oskyddade aluminiumpressgjutgods korroderar lätt i saltvattenmiljöer, vilket kräver skyddande beläggningar inklusive anodisering, polyuretanfärg eller specialiserade epoxisystem ger tillförlitligt långtidsskydd.
Precisionstoleranser för pressgjutning möjliggör pålitlig presspassning och integrerade snäppfunktioner som eliminerar fästelement och förenklar montering , med noggrann design och toleransstapelanalys som säkerställer tillförlitlig repeterbarhet.
Komplett ledtid sträcker sig vanligtvis från 8 till 12 veckor inklusive formdesign och konstruktion, verktygsprovning och validering och leverans av första produktionsprover , med snabbare verktyg som lägger till 20 till 40 procent kostnadspremiereducerande schema.