

En omfattande guide till gjutna delar: processer, material och tillämpningar
 2026.07.14
 Branschnyheter
Pressgjutningsdelar är metallkomponenter som tillverkas genom att smält metall, vanligtvis aluminium, zink eller magnesium, pressas in i en återanvändbar stålform under högt tryck. Denna metod används inom fordons-, elektronik-, industriutrustnings- och konsumentproduktindustrin eftersom den producerar exakta, repeterbara delar till hög volym och relativt låg kostnad per enhet. Denna guide går igenom hur pressgjutningsdetaljer tillverkas, vilka material och ytbehandlingar som finns tillgängliga, var processen passar bäst och hur man arbetar med en leverantör för att få konsekventa resultat av hög kvalitet.
Direkt svar: Pressgjutningsdelar är bäst lämpade för produktion av medelstora till stora volymer, vanligtvis från cirka 1 000 enheter och skala till miljoner, där dimensionsnoggrannhet, tunna väggar och slät ytfinish betyder mer än obearbetad mekanisk hållfasthet. Om ditt projekt behöver färre än några hundra enheter är CNC-bearbetning eller sandgjutning vanligtvis mer kostnadseffektivt. Om ditt projekt behöver hög volym, snäva toleranser och komplex geometri i ett enda skott, är pressgjutningsdelar nästan alltid det rätta valet.
Vad är pressgjutningsdelar
Pressgjutningsdelar är metallkomponenter som tillverkas genom pressgjutningsprocessen, där smält metall sprutas in i en precisionsbearbetad stålform, känd som en form, under betydande tryck. Metallen fyller formhåligheten på en bråkdel av en sekund, kyls snabbt och stelnar till den slutliga formen av delen. När metallen har stelnat öppnas formen och den färdiga delen kastas ut, redo för minimal sekundär efterbehandling.
Denna process skiljer sig fundamentalt från sandgjutning eller investeringsgjutning eftersom formen är återanvändbar, ofta för tiotusentals cykler, vilket är det som gör pressgjutningsdelar ekonomiska för högvolymproduktion. En enda stans kan producera allt från 50 000 till över 1 miljon delar innan den behöver betydande underhåll eller utbyte, beroende på vilken legering som används och delens komplexitet.
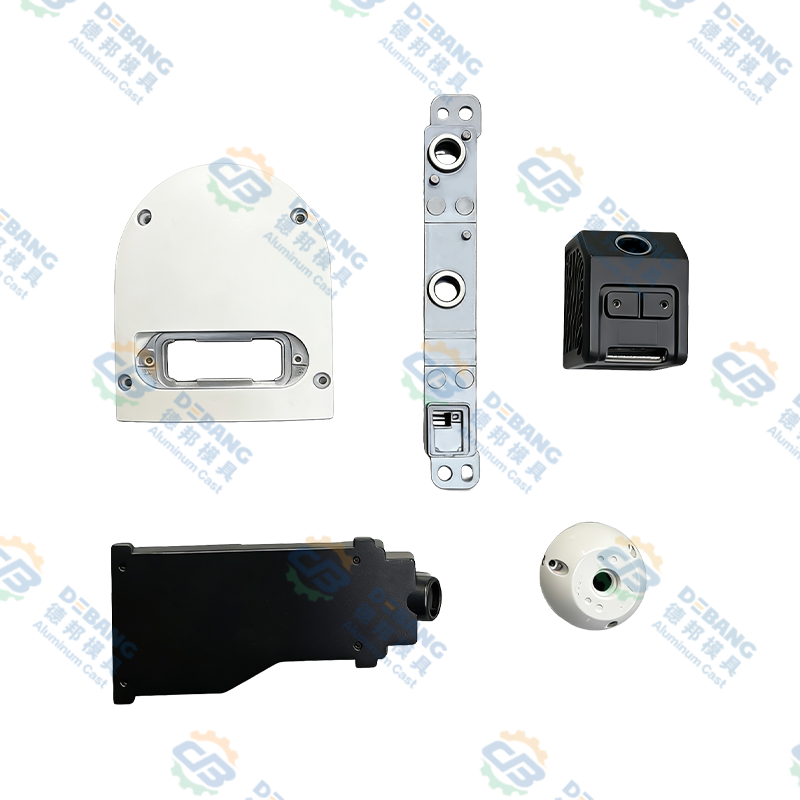
Termen pressgjutningsdelar täcker ett mycket brett spektrum av fysiska produkter, från en liten zinkkoppling som väger några gram till ett stort transmissionshus i aluminium som väger flera kilogram. Det som förenar dem är tillverkningsmetoden snarare än slutanvändningen, vilket är anledningen till att samma underliggande process tjänar så olika industrier som fordonsteknik, hemelektronik och hushållshårdvara. Att förstå denna gemensamma grund hjälper köpare och ingenjörer att fatta bättre beslut när de utvärderar om pressgjutning är rätt passform för en ny del.
Det är också värt att notera att pressgjutningsdelar nästan alltid har nätform eller nästan nätform, vilket innebär att delen kommer ut ur formen mycket nära dess slutliga dimensioner. Detta står i kontrast till processer som smide eller utökad bearbetning, där en stor mängd extra material avlägsnas för att nå den slutliga formen. Den nästan nettoformiga karaktären hos pressgjutningsdelar är en av de största anledningarna till att processen är så materialeffektiv i skala.
Dimensionell noggrannhet
Typiska toleranser sträcker sig från plus eller minus 0,05 mm till 0,15 mm beroende på delstorlek och legering, mycket tätare än sandgjutning.
Väggtjocklek
Pressgjutna delar uppnår vanligtvis väggtjocklekar mellan 0,5 mm och 5 mm, vilket möjliggör lätta men ändå strukturellt sunda konstruktioner.
Cykelhastighet
Högtryckspressgjutningsmaskiner kan producera allt från 200 till över 1000 skott per timme beroende på delstorlek.
Ytfinish
Delar kommer ut ur formen med en jämn som gjuten yta, som ofta kräver liten eller ingen ytterligare bearbetning före användning.
Pressgjutningsprocessen förklaras
Det finns tre primära pressgjutningsmetoder som används för att tillverka pressgjutningsdelar idag: högtryckspressgjutning, lågtryckspressgjutning och gravitationspressgjutning. Högtryckspressgjutning står för den stora majoriteten av de delar som tillverkas över hela världen eftersom det erbjuder de snabbaste cykeltiderna och de snästa toleranserna. Lågtrycksgjutning väljs ofta för större fordonshjul och konstruktionsdelar där långsammare, mer kontrollerad fyllning minskar porositeten. Gravity pressgjutning, ibland kallad permanent formgjutning, förlitar sig på gravitation enbart snarare än externt tryck, och används vanligtvis för enklare former i mindre produktionsserier. Den allmänna processen för högtryckspressgjutning, den mest använda varianten, följer dessa steg.
1
Formförberedelse och fastspänning
De två halvorna av stålformen rengörs, smörjs med ett släppmedel och kläms ihop under en låskraft som kan överstiga 4000 ton på stora maskiner, vilket säkerställer att formen förblir tät mot trycket från den inkommande metallen. Smörjmedelslagret hjälper också den färdiga pressgjutningsdelen att separeras rent från formytan under utkastning, vilket minskar risken för ytans sönderrivning.
2
Metallsmältning och injektion
Metall smälts i en ugn, vanligtvis mellan 380 grader Celsius för zink och 660 grader Celsius för aluminium, och sprutas sedan in i formhåligheten vid tryck från 1500 till över 25000 psi beroende på maskin och legering. Metallen färdas genom ett löpsystem och en grind utformad för att fylla de tunnaste, mest detaljerade sektionerna av pressgjutningsdelen innan de tjockare sektionerna stelnar.
3
Kylning och stelning
Den smälta metallen kyler och stelnar inuti formen inom en bråkdel av en sekund till några sekunder, beroende på väggtjocklek och delvolym, och tar den exakta formen av kaviteten, inklusive fina ytdetaljer och inre ribbor. Kylkanaler inbyggda i formen cirkulerar vatten eller olja för att kontrollera stelningshastigheten och minska risken för inre krympningsdefekter.
4
Matrisöppning och utkastning
När formen har stelnat öppnas den och ejektorstiften trycker ut den färdiga formgjutningsdelen ur håligheten, redo för nästa cykel att börja nästan omedelbart. Väl underhållna ejektorsystem hjälper till att undvika deformation av tunnväggiga sektioner under detta skede, särskilt på delar med djupa hålrum.
5
Trimning och efterbehandling
Överskottsmaterial som blixt och metallskenan trimmas bort, och delen kan genomgå sekundära operationer som kulblästring, bearbetning, plätering eller pulverlackering baserat på applikationen. Många produktionslinjer automatiserar detta trimningssteg med hjälp av en dedikerad trimform, vilket gör att pressgjutningsdelar snabbt kan flyttas från gjutmaskinen till förpackningen.
Vanliga material som används i pressgjutningsdelar
Att välja rätt legering är ett av de viktigaste besluten när man utformar pressgjutningsdelar, eftersom det påverkar styrka, vikt, korrosionsbeständighet och totalkostnad. Tabellen nedan jämför de fyra mest använda pressgjutningsmaterialen.
| Material | Typisk densitet | Nyckelegenskaper | Vanliga användningsområden |
|---|---|---|---|
| Aluminiumlegeringar, såsom ADC12 och A380 | Ca 2,7 g per kubikcm | Lättvikt, bra korrosionsbeständighet, bra hållfasthet till viktförhållande, hög värmeledningsförmåga | Bilhus, motorfästen, elektroniska kapslingar, kylflänsar |
| Zinklegeringar, som Zamak 3 och Zamak 5 | Ca 6,6 g per kubikcm | Utmärkt gjutbarhet, mycket snäva toleranser, hög slaghållfasthet, lätt att plåta | Kontaktdon, dekorativ hårdvara, små precisionsväxlar, VVS-armaturer |
| Magnesiumlegeringar, såsom AZ91D | Ca 1,8 g per kubikcm | Lättaste konstruktionsgjutningsmetall, bra hållfasthet, utmärkt bearbetbarhet | Bilinredningsfästen, bärbara datorer och kamerahus, elverktygskroppar |
| Koppar och mässingslegeringar | Ca 8,5 g per kubikcm | Stark, slitstark, bra elektrisk ledningsförmåga, högre smältpunkt | Elektriska kontakter, VVS-ventiler, marin hårdvara |
Pressgjutningsdelar av aluminium representerar den största andelen av den globala pressgjutningsproduktionen eftersom de balanserar vikt, styrka och kostnadseffektivt mellan branscher. Pressgjutningsdelar av zink väljs när mycket fina detaljer och snäva toleranser krävs i mindre komponenter, eftersom zinklegeringar flyter lättare in i tunna sektioner än aluminium.
Pressgjutningsdelar av magnesium vinner mark i industrier där varje gram spelar roll, eftersom magnesium är ungefär 35 procent lättare än aluminium för en jämförbar detaljgeometri. Detta gör det till ett vanligt val för handhållen elektronik, elverktyg och vissa fordonsinredningsfästen. Kopparbaserade legeringar, även om de är mindre vanliga än aluminium eller zink, väljs när elektrisk ledningsförmåga eller slitstyrka under belastning är viktigare än att minimera vikten, till exempel i elektriska kopplingsplintar eller kraftiga bussningar.
När man jämför materialalternativ väger ingenjörer vanligtvis fyra faktorer tillsammans snarare än isolerat: den driftstemperatur som delen kommer att möta, den mekaniska belastningen den måste bära, den efterbehandlingsmetod som planeras efter gjutning och målkostnaden för enhet. En pressgjutdel som är avsedd för ett motorrum måste tåla ihållande värme över 120 grader Celsius, vilket vanligtvis utesluter zinklegeringar av lägre kvalitet och pekar mot en värmebeständig aluminiumlegering istället. Ett dekorativt dörrhandtag kan å andra sidan prioritera en slät yta som accepterar förkromning väl, vilket gynnar zink framför aluminium.
Pressgjutning vs andra metallgjutningsmetoder
Pressgjutna delar jämförs ofta med sandgjutning och investeringsgjutning, eftersom alla tre processerna formar smält metall till en slutlig form. Rätt val beror mycket på produktionsvolym, nödvändig precision och delstorlek. Tabellen nedan sammanfattar hur dessa tre metoder skiljer sig mellan de faktorer som betyder mest för köpare.
| Faktor | Formgjutning | Sandgjutning | Investeringsgjutning |
|---|---|---|---|
| Typisk tolerans | Plus eller minus 0,05 till 0,15 mm | Plus eller minus 0,5 till 1,5 mm | Plus eller minus 0,1 till 0,3 mm |
| Bäst passande volym | 1000 enheter och uppåt | 1 till några hundra enheter | 50 till flera tusen enheter |
| Ytfinish | Slät, nästan nätform | Grovt, behöver bearbetas | Släta, fina detaljer |
| Verktygskostnad | Högt i förväg, lågt per enhet | Lågt i förväg, högre per enhet | Måttlig i förväg och per enhet |
| Vanliga material | Aluminium, zink, magnesium | Järn, stål, brons, aluminium | Stål, rostfritt stål, superlegeringar |
Pressgjutningsdelar vinner klart fram när produktionsserien är stor och geometrin drar fördel av tunna, konsekventa väggar. Sandgjutning förblir en bättre passform för mycket stora delar eller enstaka prototyper där det inte skulle vara ekonomiskt att bygga en stålform. Investeringsgjutning tenderar att väljas när delen behöver både fina detaljer och en metall, såsom rostfritt stål, som inte är praktiskt att pressgjuta vid högt tryck.
Ytbehandlingsalternativ för pressgjutningsdelar
De flesta pressgjutningsdelar lämnar formen med en användbar yta redan, men många applikationer kräver ett ytterligare efterbehandlingssteg för att förbättra utseendet, korrosionsbeständigheten eller slitageprestanda. Tabellen nedan visar de efterbehandlingsmetoder som oftast tillämpas på pressgjutningsdelar.
| Efterbehandlingsmetod | Syfte | Typiska applikationer |
|---|---|---|
| Kulsprängning | Tar bort ytrester och skapar en enhetlig matt struktur | Konsoler och hus för allmänna ändamål |
| Pulverlackering | Tillför ett hållbart färgat lager med god korrosionsbeständighet | Utomhusutrustning, apparathöljen |
| Krom eller förnickling | Förbättrar utseendet och lägger till ett hårt, korrosionsbeständigt lager | Dekorativ hårdvara, VVS-armaturer |
| Anodisering, endast aluminium | Bygger ett skyddande oxidskikt och tillåter färgfärgning | Konsumentelektronik, arkitektonisk trim |
| CNC-bearbetning | Uppnår snävare toleranser på specifika parningsytor | Motorkomponenter, precisionsaggregat |
Att välja rätt finish för en pressgjutningsdel är inte rent kosmetiskt. Pulverlackering och anodisering tillför till exempel ett mätbart lager av korrosionsskydd som kan förlänga livslängden för en utomhuskomponent med flera år jämfört med en ofullbordad del som utsätts för samma miljö.
Viktiga fördelar med pressgjutningsdelar
A
Hög produktionshastighet
En enda formgjutningsmaskin kan producera hundratals delar per timme, vilket gör denna process idealisk för beställningar i tiotusentals eller miljoner, speciellt jämfört med de mycket långsammare cykeltiderna för sandgjutning eller CNC-bearbetning.
B
Komplex geometri i ett skott
Ribbor, utsprång, gängor och tunna väggar kan formas direkt i formen, vilket minskar eller eliminerar behovet av sekundär montering av flera komponenter, vilket minskar både antalet delar och monteringsarbetet.
C
Utmärkt dimensionell repeterbarhet
Eftersom samma härdade stålform återanvänds för varje skott, förblir variationen mellan del till del extremt låg under långa produktionsserier, vilket är avgörande för delar som måste passa exakt i en större sammansättning.
D
Lägre kostnad per enhet vid volym
Även om verktygskostnaden är högre i förväg, sjunker kostnaden per del avsevärt när volymen ökar, och blir ofta det billigaste alternativet efter några tusen enheter och fortsätter att förbättras när volymen stiger till hundratusentals.
E
Stark ytfinish
Delar kräver vanligtvis lite eller ingen polering före målning, plätering eller beläggning, vilket förkortar den totala tillverkningstiden och minskar arbetskostnaden förknippad med sekundär ytbehandling.
F
Materialeffektivitet
Överskott av metall från kanaler och överflödesbrunnar kan smältas om och återanvändas, vilket håller materialspillet relativt lågt jämfört med subtraktiva processer som CNC-bearbetning, där en stor del av utgångsmaterialet hamnar som skrotflis.
Vanliga applikationer och industrier för pressgjutningsdelar
Fordonsindustrin
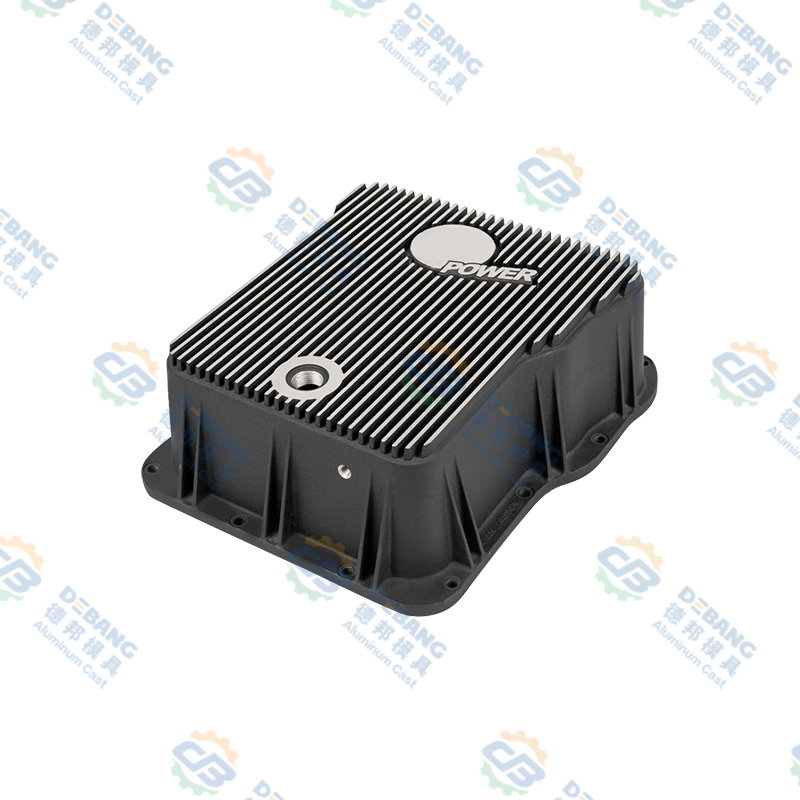
Motorblock, transmissionshus, fästen och strukturella komponenter, där pressgjutna delar av aluminium hjälper till att minska fordonets vikt och förbättra bränsleeffektiviteten. Många tillverkare använder nu storskaliga pressgjutningsdelar av aluminium för att ersätta vad som tidigare var sammansättningar av dussintals stansade stålstycken, vilket minskar både vikt och monteringstid.
Konsumentelektronik
Bärbara ramar, kamerahus och smartphonekomponenter förlitar sig på gjutgods av magnesium och aluminium för ett starkt men ändå lätt hölje som också kan hjälpa till att leda bort värme från känsliga interna kretsar.
Industriell utrustning
Pumphus, växellådsskydd och motorkapslingar använder pressgjutna delar eftersom de kan motstå vibrationer och måttliga termiska belastningar samtidigt som de håller snäva toleranser för axeluppriktning och lagersäten.
Belysningsarmaturer
LED-kylflänsar och belysningshöljen är beroende av den utmärkta värmeledningsförmågan hos pressgjutna aluminiumdelar för att hantera värmeavledning, vilket direkt förlänger livslängden för LED-komponenterna inuti.
Vitvaror
Handtag, konsoler och inre strukturdelar i köks- och hushållsapparater tillverkas ofta genom zinkgjutning, och drar fördel av dess fina ytdetaljer och kompatibilitet med dekorativ plätering.
Hårdvara och lås
Dörrhandtag, låskroppar och dekorativa beslag använder pressgjutna delar av zink för sina fina detaljer och enkla plätering med krom- eller nickelfinish, vilket ger tillverkarna ett brett utbud av finishalternativ från ett enda basmaterial.
Kvalitetskontroll och vanliga defekter i pressgjutningsdelar
Även en väldesignad form kan ge defekter om processparametrarna inte är korrekt kontrollerade. Att identifiera grundorsaken tidigt hjälper tillverkarna att hålla kasseringsgraden för pressgjutningsdelar under industririktmärken, som vanligtvis är inriktade på under 2 procent för mogna produktionslinjer. De flesta defekter i pressgjutningsdelar går tillbaka till en av tre källor: felaktig metalltemperatur, otillräckligt eller överdrivet insprutningstryck eller en formkonstruktion som inte tar hänsyn till hur metallen faktiskt flyter och kyls inuti kaviteten.
| Defekt | Typisk orsak | Vanlig lösning |
|---|---|---|
| Porositet | Instängd luft eller gas under höghastighetsinsprutning, eller krympning under kylning | Optimera portdesignen, minska insprutningshastigheten vid fyllningsstadiet eller applicera vakuumpressgjutning |
| Cold Shut | Smält metall stelnar innan formhåligheten fylls helt, ofta på grund av låg metalltemperatur | Öka metall- eller formtemperaturen och förbättra portplaceringen för bättre flöde |
| Flash | Överskott av metall försvinner genom stansavskiljningslinjen på grund av otillräcklig klämkraft | Öka klämkraften eller förbättra formunderhållet och inriktningen |
| Ytblåsor | Instängd gas expanderar nära ytan under efterföljande värmebehandling eller plätering | Minska den inre porositeten vid källan och kontrollera kylhastigheten |
| Vridning | Ojämna kylhastigheter över olika väggtjocklekar inom samma del | Designa mer enhetlig väggtjocklek och justera kylkanallayouten i formen |
Ansedda tillverkare av pressgjutningsdelar använder i processkontroller som röntgeninspektion, trycktestning och koordinerad verifiering av mätmaskiner för att fånga upp dessa problem innan delar skickas till kunder. Många anläggningar spårar också ett första pass avkastningsmått för varje produktionskörning, som mäter andelen pressgjutningsdelar som klarar inspektionen utan någon omarbetning, vilket ger både tillverkaren och kunden en tydlig, pågående signal om processstabilitet.
Hållbarhetsöverväganden för pressgjutningsdelar
Tillverkningshållbarhet har blivit en allt viktigare faktor när man skaffar pressgjutdelar, och processen har flera inneboende fördelar inom detta område. Aluminium-, zink- och magnesiumskrot som genereras under trimning och från löparsystemet kan smältas om och matas tillbaka till produktion, med många anläggningar som återvinner långt över 90 procent av processskrotet internt.
Energianvändning per del
Eftersom pressgjutningsdelar kräver minimal sekundär bearbetning, är den totala energiförbrukningen per färdig detalj ofta lägre än processer som tar bort stora mängder material.
Återvinningsbara basmetaller
Aluminium och zink kan båda återvinnas upprepade gånger utan betydande förlust av mekaniska egenskaper, vilket stödjer materialanvändning med slutna kretsar i produktionsserier.
Long Die Life
En enda stålform som producerar hundratusentals delar sprider sin egen förkroppsligade tillverkningsfotavtryck över ett mycket stort antal färdiga komponenter.
Lättviktsfördelar
I transportapplikationer leder viktbesparingarna från pressgjutningsdelar av aluminium och magnesium till lägre bränsle- eller energiförbrukning under fordonets livslängd.
Designriktlinjer för pressgjutningsdelar
Att följa beprövade designregler tidigt i utvecklingen av en komponent kan avsevärt minska verktygsrevisioner och förbättra den slutliga kvaliteten på pressgjutningsdelar. Ingenjörer som tillämpar dessa riktlinjer under den inledande designfasen, snarare än efter att den första prototypen misslyckats, tenderar att se mycket färre kostsamma förändringar när formen redan har kapats. Följande riktlinjer används i stor utsträckning av konstruktionsingenjörer.
- Håll väggtjockleken jämn. Sträva efter konsekventa väggar mellan 1 mm och 3,5 mm för aluminium, eftersom plötsliga tjockleksförändringar leder till skevhet och porositet eftersom tjockare sektioner svalnar långsammare än tunnare i närheten.
- Lägg till dragvinklar. Inkludera en dragvinkel på minst 1 till 2 grader på vertikala ytor så att delar släpper rent från formen utan att skadas, med djupare håligheter som vanligtvis kräver en större dragvinkel.
- Undvik skarpa inre hörn. Använd en kälradie på minst 0,5 mm för att minska spänningskoncentrationen och förbättra metallflödet under fyllningen, eftersom skarpa hörn också är mer benägna att spricka under belastning.
- Planera gate och löparplatser tidigt. Placera grindarna så att smält metall fyller de tjockaste sektionerna först, vilket minskar risken för kallstängning och ofullständig fyllning, och samordna portens placering med ventileringslayouten för att låta instängd luft komma ut.
- Minimera underskärningar. Underskärningar kräver ytterligare formslider eller lyftare, vilket ökar verktygskostnaden och ledtiden, så designa runt dem där det är möjligt eller acceptera den extra verktygskomplexiteten endast när det är funktionellt nödvändigt.
- Designa ribbor för att spara vikt. Ribbar på 50 till 60 procent av den angränsande väggtjockleken ger styrka utan att skapa tjocka sektioner som saktar ned kylningen, vilket gör att delen förblir lätt samtidigt som den motstår böjningsbelastningar.
Hur man väljer en leverantör av pressgjutningsdelar
01
Verifiera utrustning och tonnageområde
Bekräfta att leverantören använder maskiner med det tonnageområde som behövs för din delstorlek, eftersom underdimensionerad utrustning inte kan bibehålla korrekt klämtryck och kan leda till snabb eller ofullständig fyllning av större pressgjutdelar.
02
Granska kvalitetscertifieringar
Leta efter certifieringar som ISO 9001 och IATF 16949 om delarna är för fordonsbruk, eftersom dessa indikerar ett moget kvalitetsledningssystem med dokumenterade processkontroller genom hela produktionen.
03
Fråga om In House Tooling
Leverantörer som designar och bygger sina egna verktyg kan vanligtvis förkorta ledtiderna och lösa designproblem snabbare än de som lägger ut verktyg, eftersom ändringar inte behöver dirigeras via en tredjepartsverktygstillverkare.
04
Begär provdelar och rapporter
En pålitlig leverantör bör tillhandahålla exempel på pressgjutningsdelar tillsammans med dimensionella inspektionsrapporter innan du bestämmer dig för full produktion, vilket ger dig chansen att validera passform och funktion tidigt.
05
Utvärdera sekundära tjänster
Kontrollera om leverantören erbjuder bearbetning, plätering, pulverlackering eller montering i egen regi, vilket kan förenkla din leveranskedja avsevärt och minska antalet leverantörer du behöver samordna med.
06
Jämför kommunikation och ledtid
Snabb och tydlig kommunikation under offert är ofta en stark indikator på hur leverantören kommer att hantera produktionsfrågor i efterhand, så var uppmärksam på lyhördhet redan innan den första beställningen görs.
Kostnadsfaktorer som påverkar prissättningen av pressgjutningsdelar
Det slutliga priset på pressgjutningsdelar beror på flera faktorer, som var och en har olika vikt i den totala offerten. Diagrammet nedan illustrerar det relativa inflytandet av vanliga kostnadsdrivare.
Som en allmän regel kan verktyg för en pressgjutningsdel av medelhög aluminium variera från cirka 5 000 till över 40 000 US-dollar, medan enhetskostnaden för själva delen kan falla mellan 0,50 och 10 US-dollar beroende på storlek, legerings- och ytbehandlingskrav när produktionsvolymen är tillräckligt stor för att sprida ut verktygsinvesteringen. Köpare som utvärderar offerter för pressgjutningsdelar bör be leverantörerna att dela upp verktygskostnaden separat från styckepriset, eftersom detta gör det mycket lättare att jämföra offerter mellan leverantörer och att modellera totalkostnaden vid olika ordervolymer innan de förbinder sig till en produktionskörning.
Vanliga frågor om pressgjutningsdelar
Vad är minsta beställningskvantitet för pressgjutningsdelar
De flesta tillverkare rekommenderar en minsta beställning på cirka 1 000 till 5 000 enheter för att motivera den initiala verktygsinvesteringen, även om vissa leverantörer accepterar mindre prototypkörningar som använder billiga prototypverktyg.
Hur lång tid tar det att tillverka en ny form för gjutdetaljer
Ledtiden för verktyg varierar vanligtvis från 4 till 8 veckor för en måttligt komplex stans, beroende på delstorlek, antal hålrum och om släden eller lyftare krävs.
Kan pressgjutningsdelar återvinnas
Ja, aluminium-, zink- och magnesiumskrot som genereras under trimning kan smältas om och återanvändas i framtida produktionsserier, vilket gör pressgjutning till en relativt resurseffektiv process.
Vad är skillnaden mellan pressgjutningsdelar och CNC-bearbetade delar
Pressgjutna delar are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Vilken legering är bäst för lätta pressgjutdelar
Magnesiumlegeringar erbjuder den lägsta densiteten bland vanliga pressgjutningsmetaller, vilket gör dem till det föredragna valet när viktminskning har högsta prioritet, till exempel i laptop- eller kamerahöljen.
Behöver pressgjutningsdelar efterbearbetas innan de kan användas
Det beror på applikationen. Många pressgjutningsdelar kan användas som gjutna efter trimning, medan andra kräver bearbetning på kritiska passande ytor, plätering för korrosionsbeständighet eller pulverlackering för utseende och extra skydd.
Vad är den typiska livslängden för en pressgjutform
En väl underhållen stålform som används för pressgjutning av aluminium kan vanligtvis producera mellan 100 000 och 500000 delar innan större renoveringar behövs, medan formar som används för zinkpressgjutning ofta kan överstiga 1 miljon cykler eftersom zink är mindre nötande på verktygsstål.
Kan pressgjutna delar svetsas
Standardformgjutna aluminium- och zinkdelar kan vara svåra att svetsa på konventionellt sätt eftersom instängd inre gasporositet kan orsaka defekter i svetsområdet, så mekanisk fastsättning, limbindning eller specialiserade svetstekniker används ofta istället.
Är pressgjutning lämplig för prototyper såväl som massproduktion
Hela produktionsverktyg är i allmänhet reserverade för större volymer, men många leverantörer erbjuder billiga prototypformar eller mjuka verktyg med enkel hålighet som låter ingenjörer validera designen av pressgjutningsdelar innan de förbinder sig till den slutliga härdade produktionsformen, vilket förkortar den övergripande vägen från idé till fullskalig tillverkning.
Sista tankar om pressgjutningsdelar
Pressgjutningsdelar är fortfarande ett av de mest effektiva sätten att tillverka exakta, repeterbara metallkomponenter i stor skala. Genom att förstå processstegen, välja rätt legering för din applikation, följa riktlinjer för god design och samarbeta med en kvalificerad leverantör, kan tillverkare uppnå stark detaljkvalitet samtidigt som enhetskostnaderna hålls låga över stora produktionsvolymer.
Oavsett om du designar bilfästen, elektroniska kapslingar eller industriella höljen, erbjuder pressgjutningsdelar en beprövad väg från idé till färdig produkt. Kombinationen av hastighet, repeterbarhet och designfrihet är svår att matcha med någon annan metallformningsprocess när väl produktionsvolymen motiverar investeringen i verktyg, vilket är exakt varför pressgjutningsdelar fortsätter att specificeras inom ett så brett spektrum av industrier år efter år.
Senaste nyheterna
Lär dig mer om industrinyheter
-
19
Oct
 Automotive Die Casting Aluminium: En praktisk guide till legeringar, delar och kvalitetPressgjutning av aluminium är en av den moderna bilens tysta arbetshästar. Titta bakom en strålkastare eller under huven så hittar du delar av gjutet aluminium som gör oglamoröst men viktigt arb...
-
16
Jul
Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ... -
26
Oct
Att gjuta en motor: material, processer och pressgjutning förklaras för OEM-tillverkareFråga tio personer vad det innebär att gjuta en motor så får du tio olika bilder. Man ser en slev av smält järn tippa ner i en sandform. En annan avbildar en robotarm som sprutar släppmedel i en... -
28
Sep
Zamak 3 zinklegering: egenskaper, pressgjutningsapplikationer och urvalsguide för OEM-tillverkareNär en metalldel kräver komplex geometri, snäva toleranser och en bra ytfinish till en rimlig kostnad, är Zamak 3 ofta den materialingenjörer som vänder sig till först. Den slutsatsen bygger int...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare