

Att gjuta en motor: material, processer och pressgjutning förklaras för OEM-tillverkare
 2026.10.26
 Branschnyheter
Fråga tio personer vad det innebär att gjuta en motor så får du tio olika bilder. Man ser en slev av smält järn tippa ner i en sandform. En annan avbildar en robotarm som sprutar släppmedel i en polerad stålform. En tredje tänker bara på det färdiga motorblocket som sitter på en pall, bearbetat och klart för löpande band.
Alla tre bilderna är korrekta, eftersom att gjuta en motor är både en enda operation och en lång kedja av beslut. Vilken process? Vilken legering? Hur tjocka ska väggarna vara? Hur mycket bearbetningsersättning lämnar du? Vem äger verktyget och vem är ansvarig när en batch kommer tillbaka med porositet under packningsytan? Svara väl på de frågorna och du får en lätt, styv, läckagefri komponent som bearbetar rent och överlever ett decennium av värmecykler. Svara dem dåligt och du spenderar de kommande sex månaderna på att jaga skrotpriser.
Den här guiden är skriven för ingenjörer, inköpare och produktchefer som vill ha en praktisk syn på ämnet snarare än en lärobok. Vi bygger pressgjutningsverktyg och tillverkar aluminium- och zinkgjutgods i Ningbo, Kina, och vi har gjort det sedan 1991, så anteckningarna nedan kommer från verkstadsgolvet lika mycket som från biblioteket.
Vad det egentligen betyder att gjuta en motor
Gjutning är en formningsprocess. Smält metall hälls eller injiceras i en hålighet vars form är negativ för den del du vill ha. När metallen fryser står du kvar med en nästan nettoform: nära slutlig storlek, men inte slutgiltig. Bearbetning tar sedan bort ett tunt lager från ytorna som behöver snäva toleranser, en fin finish eller en pålitlig tätningsyta.
Varför inte helt enkelt skära hela delen från ett solidt ämne? Eftersom en motor är full av geometri som ingen fräs kan nå. Kylvätskemantel lindar runt cylindrar, oljegallerier slingrar sig genom blocket och ribbor sitter på insidan av lock där ett verktyg inte kan gå. Gjutning producerar dessa egenskaper i ett skott, med metall som redan är nära sitt slutliga metallurgiska tillstånd. Det slösar också mycket mindre material och skalar till volymer som bearbetning aldrig kunde.
I stort sett finns det två familjer av casting. I förbrukningsprocesser förstörs formen för att frigöra delen, och sandgjutning, förlorat skum och investeringsgjutning fungerar alla på detta sätt. I permanenta formprocesser används samma stål- eller grafitverktyg om och om igen, och högtryckspressgjutning, lågtryckspressgjutning och gravitationspressgjutning tillhör denna grupp.
Ett förtydligande sparar mycket förvirring i möten. Att gjuta en motor i strikt mening innebär att gjuta blocket, cylinderhuvudet och de viktigaste strukturella delarna av själva motorn. I försörjningskedjan täcker frasen även de gjutgods som omger en motor: timingkåpor, motorkåpor, oljetråg, växellådor, konsoler, kylflänsar och kopplingshus. Båda betydelserna spelar roll, och båda kommer vanligtvis från samma typ av leverantör.
Tumregel: en stor, ihålig del som produceras i tiotusentals är normalt sandgjuten eller lågtrycksgjuten. En liten, tunnväggig del tillverkad i hundratusentals är nästan alltid högtrycksgjuten.
De viktigaste processerna som används för motorkomponenter
De flesta motorgjutgods kommer från sex vägar. De skiljer sig i verktygskostnad, cykeltid, uppnåbar väggtjocklek, ytfinish och metallens inre sundhet. Att välja mellan dem är en fråga om att matcha delen till volymen, inte att välja en favorit.
| Process | Typiska motordelar | Vanliga legeringar | Verktygskostnad | Bäst passform |
|---|---|---|---|---|
| Sandgjutning | Block, cylinderhuvuden, avgasgrenrör | Gråjärn, segjärn, aluminium | Låg till medium | Stora delar, låg till medelvolym |
| Högtryckspressgjutning | Motorkåpor, kåpor, oljetråg, konsoler, kylflänsar | Aluminium ADC12 och A380, zink, magnesium | Hög | Hög volume, thin walls, tight tolerances |
| Lågtrycksgjutning | Cylinderhuvuden, konstruktionshus | Aluminium A356 | Medium till hög | Tätare gjutgods, måttlig volym |
| Gravity pressgjutning | Kolvar, pumphus, kåpor | Aluminium och hypereutektiska legeringar | Medium | Täta partier, måttlig volym |
| Tappat skumgjutning | Komplexa block med inre passager | Aluminium, järn | Medium | Intrikat geometri, medium volym |
| Investeringsgjutning | Turbokomponenter, små precisionsdelar | Rostfritt stål, superlegeringar | Hög | Precision och högtemperaturlegeringar |
Börja från delen, inte från processen. En pressgjuteri kan inte ekonomiskt fylla ett block på 40 kilo, och ett sandgjuteri kan inte hålla den väggtjocklek som en modern lockdesign kräver. Det ärliga svaret på vilken process som är bäst beror vanligtvis på tre siffror: årsvolym, maximal väggtjockleksskillnad och den snästa toleransen som faktiskt påverkar funktionen.
Det är också värt att komma ihåg att processvalet är låst tidigt. När en stans väl finns, innebär ändring av legeringen eller väggtjockleken att man skär nytt stål. Det är därför designgranskning är viktigare än nästan allt annat i den här branschen.
Att välja legering: Järn, Aluminium, Magnesium och Zink
Legeringen bestämmer ofta mer om den färdiga delen än vad processen gör. Den ställer in vikten, den termiska expansionen, korrosionsbeteendet och bearbetningskostnaden. I motorarbete dominerar fyra familjer.
| Legeringsfamilj | Typisk motoranvändning | Varför det är valt | Vad du ska titta på |
|---|---|---|---|
| Grått gjutjärn | Motorblock, cylinderfoder | Utmärkt dämpning, slitstyrka, låg kostnad | Tung, begränsad tunnväggskapacitet |
| Duktilt järn | Vevaxlar, några block, fästen | Höger strength and ductility | Mer krympning, behöver noggrann matning |
| Aluminium A356 och A360 | Cylinderhuvuden, konstruktionshus | God gjutbarhet och värmebehandlingsförmåga | Behöver inlägg eller foder vid slitytor |
| Aluminium ADC12 och A380 | Motorkåpor, lock, pannor, kylflänsar | Flödar bra i formar, tunna väggar, bra finish | Porositetskontroll är avgörande |
| Magnesium AZ91 och AM60 | Kåpor, fästen, lättviktshöljen | Mycket lätt, bra dämpning | Korrosionsskydd och smälthantering |
| Zink ZAMAK 3 och 5 | Små fästen, sensorhus, torkardelar | Dimensionell stabilitet, utmärkta tunna väggar | Viktgränser, olämpliga för varma områden |
Aluminium har tagit över de flesta nya motor- och drivlinshus eftersom det tar bort vikten från exakt den plats där vikten gör mest ont. Järn vinner fortfarande där styvhet, dämpning och kostnad per kilo spelar större roll än massa. Zink är ett specialmaterial: det gjuter vackert, håller mycket tunna väggar och maskiner snabbt, men det är tungt och tappar styrka vid höga temperaturer.
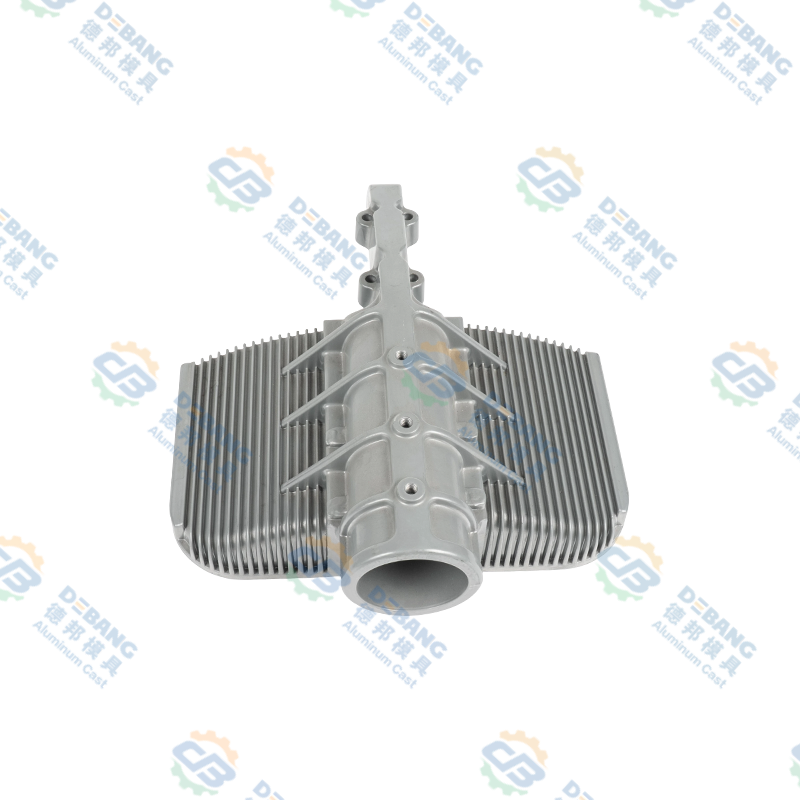
Den praktiska lärdomen är att samma del ofta finns i två legeringar. En belysningskylfläns kan till exempel tillverkas i aluminium för ett högpresterande fordon och i zink för ett kompakt sådant, med identisk monteringsgeometri och olika termiskt beteende. Att specificera legeringen är ett systembeslut, inte ett inköpsbeslut.
Gjuta en motorkomponent steg för steg
Ett formgjutet motorhölje färdas genom en förutsägbar sekvens. Sekvensen ser enkel ut på ett flödesschema, men varje steg har variabler som avgör om den färdiga delen säljs eller skrotas.
- Designgranskning och DFM. Delgeometrin, avskiljningslinjen, djupgående vinklar, grindpositioner och ejektorlayout granskas tillsammans. De flesta gjutproblem är designade i detta skede, långt innan något stål skärs.
- Verktygstillverkning. En form eller ett mönster bearbetas, värmebehandlas och monteras. Pressgjutningsverktyg är vanligtvis byggda i H13-stål, med härdade skär i slitstarka områden runt portar och kärnor.
- Provtagning och provtagning. Verktyget körs, de första delarna mäts och processfönstret upprättas: skotttryck, formtemperatur, cykeltid, vakuumnivå där så är tillämpligt.
- Smältning och smältbehandling. Legeringen smälts, avgasas och kornförädlas. Vätehalt och järnnivå övervakas, eftersom båda driver porositeten och båda är osynliga i en färdig del.
- Fyller hålrummet. Vid pressgjutning trycker en skotthylsa metall genom löpare och grindar in i hålrummet på millisekunder. Fyllningsmönstret avgör var instängd luft hamnar, och det avgör var delen kommer att läcka.
- Stelning och utstötning. Avgjutningen fryser på några sekunder. Ejektorstift trycker bort den, och termisk kontroll av formen håller skevhet och varma punkter under kontroll.
- Degering och gradning. Löpare, bräddavlopp och blixtar tas bort, sedan rensar vibrerande efterbehandling, tumlings- eller trimpressar upp kanterna.
- Maskinbearbetning. CNC-operationer lägger till hål, gängor, tätningsytor och monteringshål med toleranser som ingen gjuten yta kan hålla själv.
- Ytbehandling. Kulblästring, anodisering, pulverlackering, e-beläggning eller kromatomvandling skyddar delen och ger ett konsekvent utseende över en batch.
- Besiktning och packning. Måttrapporter, läckagetester, röntgenbilder och materialcertifikat följer med försändelsen, så att kunden kan spåra varje batch tillbaka till ett värmenummer.
Två av dessa steg förtjänar extra uppmärksamhet. Smältbehandling är osynlig men avgörande, eftersom en dåligt avgasad smälta kommer att producera delar som klarar en visuell inspektion och misslyckas med ett trycktest. Bearbetning är där ett ljudgjutgods får sitt rykte, eftersom ett gjutgods med inre porositet ofta öppnas först när ett hål skärs in i det.
Vilka motordelar är faktiskt gjutna?
Inuti en modern motor är rolllistan längre än de flesta förväntar sig. Det inkluderar blocket, cylinderhuvudet, oljetråg, ventilkåpor, timinglock, insugsgrenrör, avgasgrenrör, turbohus, vattenpumphus, termostathus, motorfästen och en lång svans av små fästen.
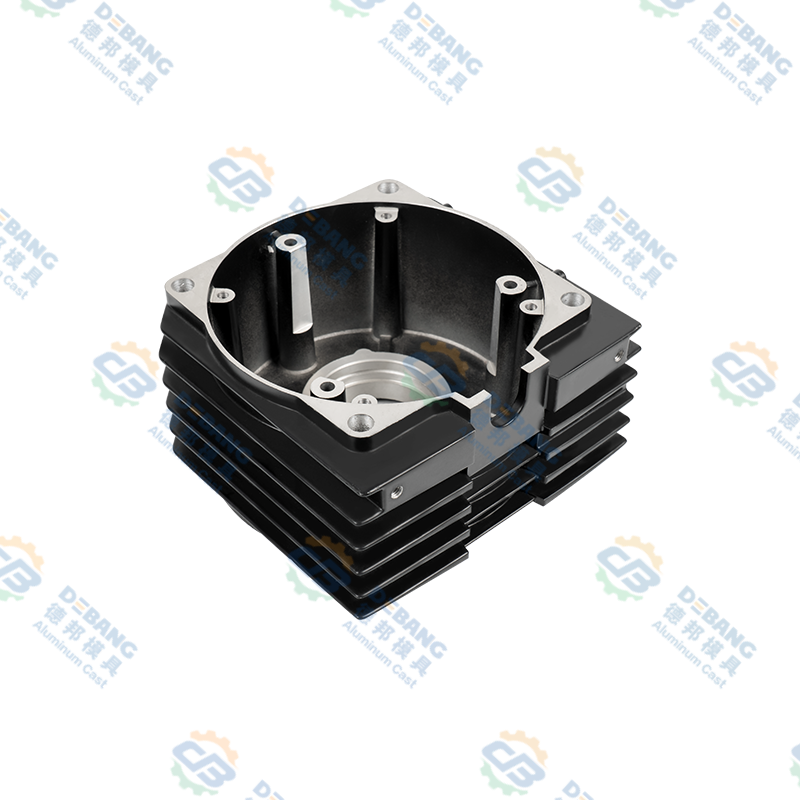
Utanför förbränningskärnan är den vanligaste gjutna delen själva motorhöljet, ibland kallat timinglock, frontlock eller tillbehörshus. Den är tunnväggig, har ett tätande spår, stödjer bultbussar och innehåller ofta lagerhål för axlar. Den måste vara platt, formstabil och helt fri från genomgående porositet, eftersom den separerar olja på ena sidan från luft på den andra.
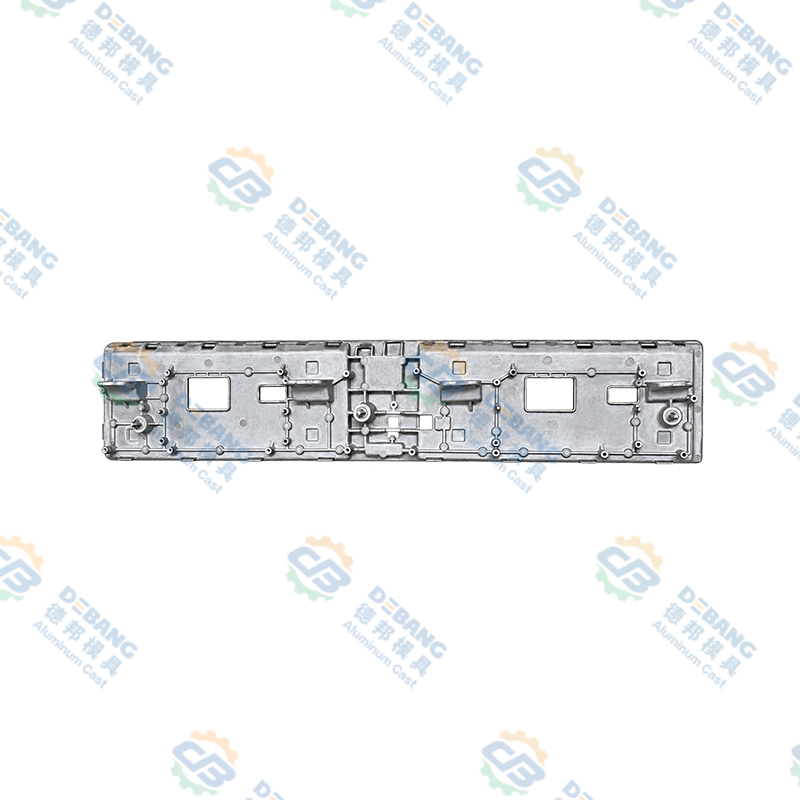
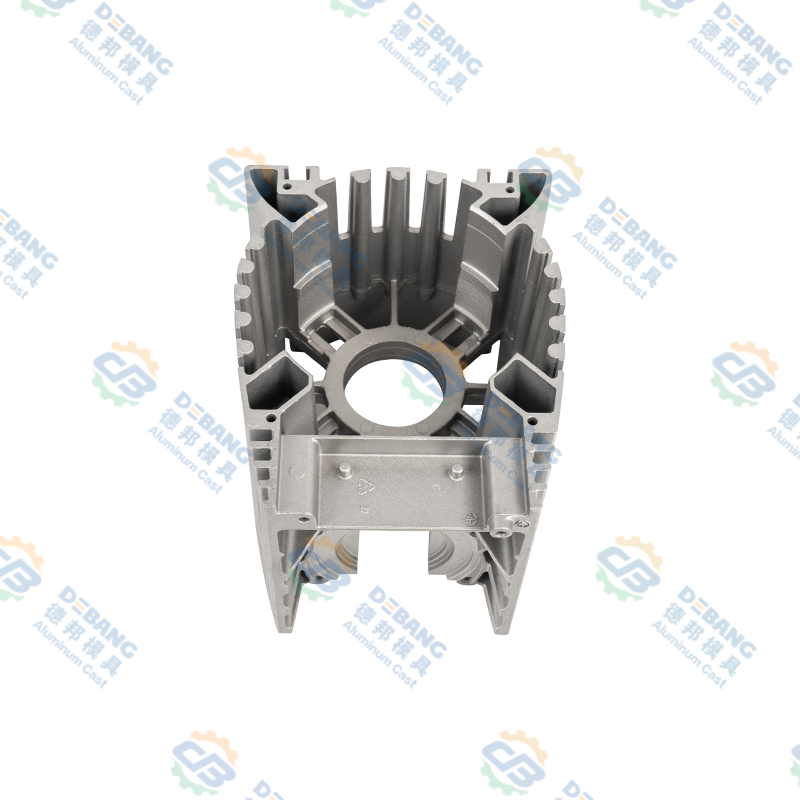 Motorhölje i pressgjutning av aluminium och styrhus Motorkåpa av pressgjuten aluminium eller styrenhet för bilar med värmeavledande fenor och integrerad konstruktion, lämpad för tunnväggig tätning och strukturell styvhet. Visa produkt →
Sådana delar belönar en leverantör som kontrollerar hela kedjan. Om verktyget skärs på ett ställe, gjutgodset hälls på ett annat och bearbetningen läggs ut på en tredje, äger ingen väggtjockleken som orsakade läckan. En enda leverantör från formdesign till färdig, maskinbearbetad gjutning tar bort det gapet.
Gjutgods runt motorn: Transmission, koppling och termiska delar
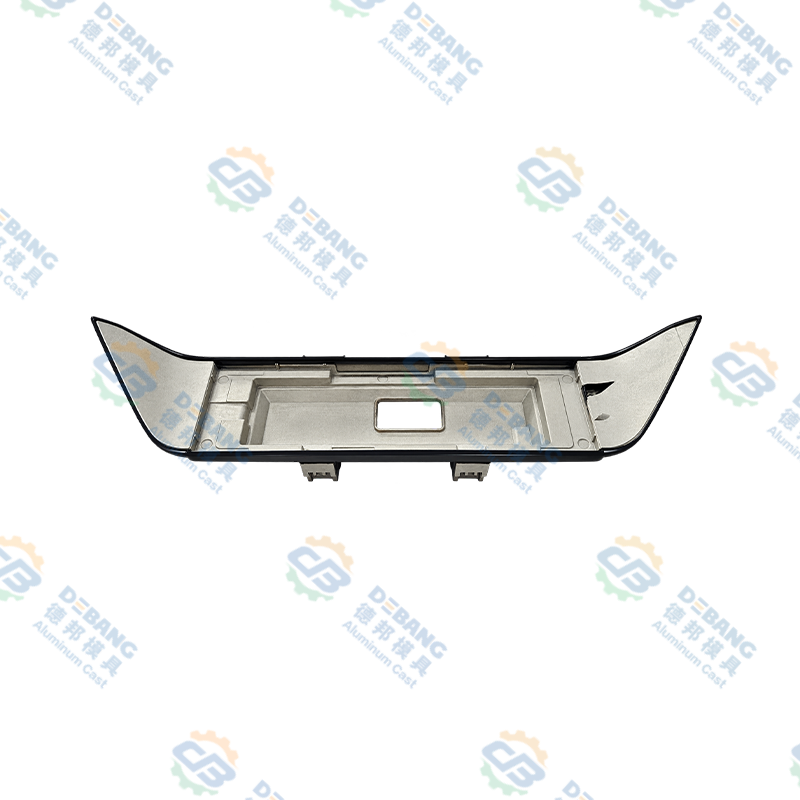
Motorn fungerar inte ensam och inte heller dess gjutgods. Transmissionsoljetråg sitter i botten av drivlinan, samlar upp vätska och fungerar som ett strukturellt skydd. De är vanligtvis stora, platta och räfflade, med en avtappningsplugg och en tätningsfläns som måste hålla sig platt efter år av termisk cykling.
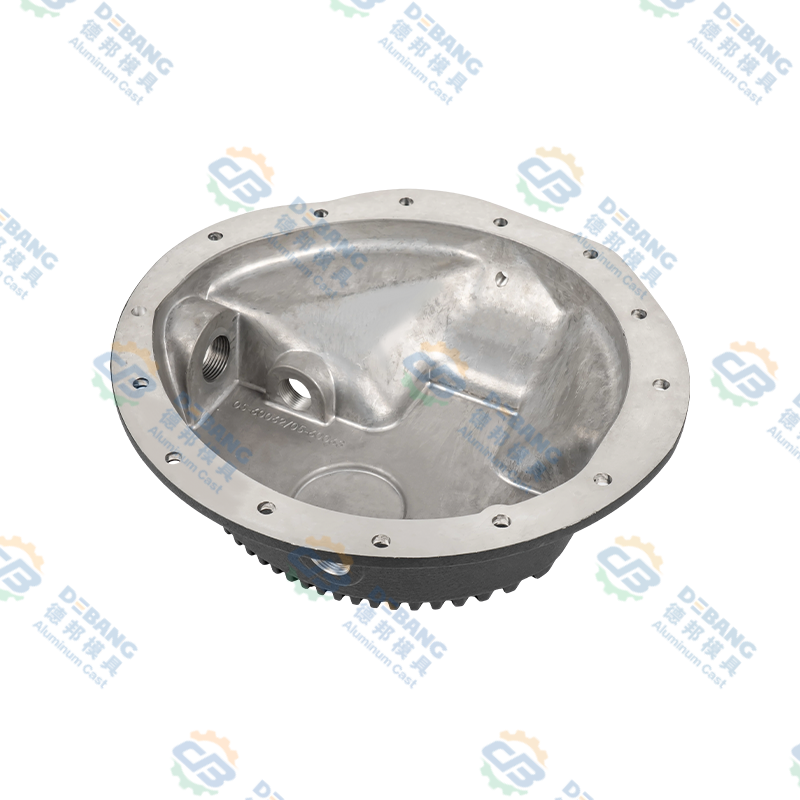 Pressgjutna växellådor i aluminium för drivlinor i fordon Denna pressgjutna växellådsplåt betonar en korrosionsbeständig finish och läckagesäker tätning för drivlinans vätskeuppsamlingsroll under fordon. Visa produkt →
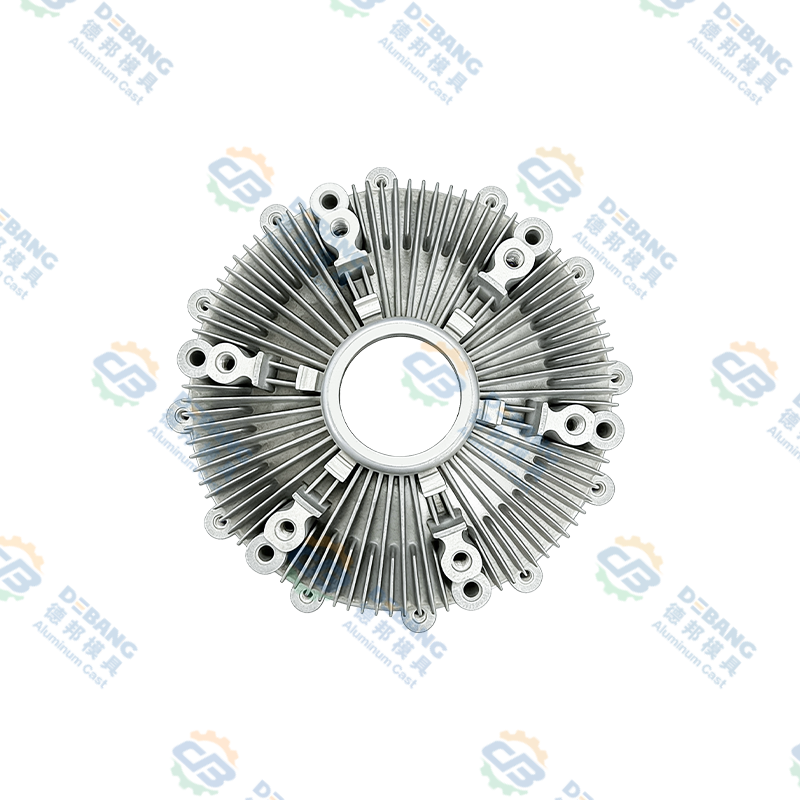
Kopplingskomponenter är en annan utmaning. Silikonoljekopplingsdelar för tunga fordon arbetar under kontinuerlig belastning och temperatur, så dimensionell noggrannhet och inre sundhet betyder mer än utseende. Väggtjockleken måste vara tillräckligt enhetlig för att undvika heta fläckar, och bearbetningsmaterial måste vara tillräckligt förutsägbart att den färdiga delen balanserar.
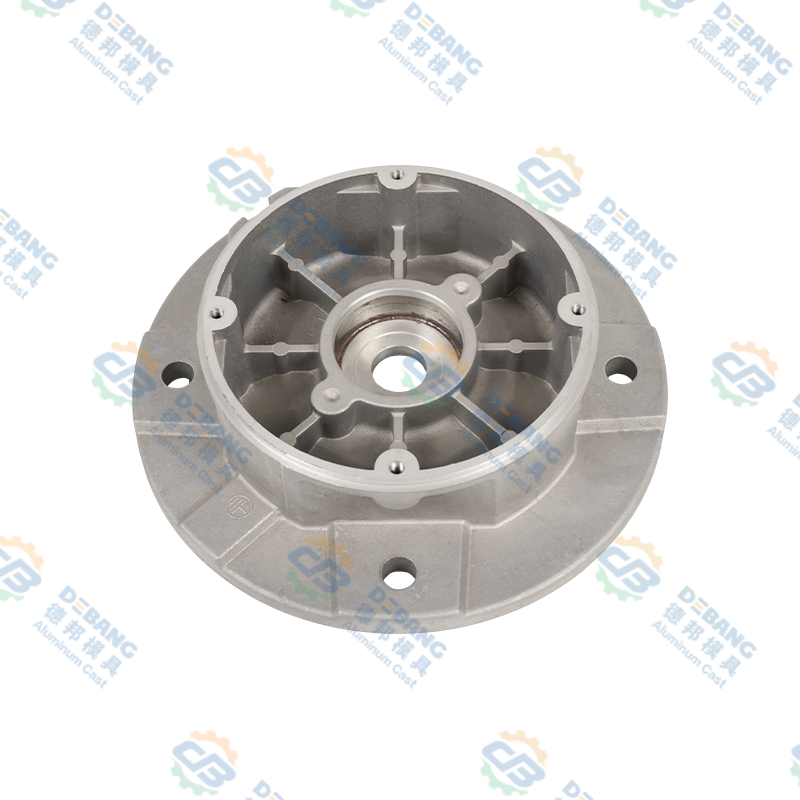 Aluminium pressgjutning silikonolja kopplingskomponenter Kraftiga aluminiumpressgjuten silikonoljekopplingskomponenter för motorkylfläktar, justering av fläkthastighet med temperatur för att stödja kylning och bränsleekonomi. Visa produkt →
Termiska delar kompletterar bilden. Med övergången till elektriska och hybrida drivlinor har gjutgods migrerat från motorblocket till batterihuset, växelriktarhuset, motorhuset och belysningens kylfläns. Metallen är ofta densamma, väggtjockleken är ofta tunnare och tätningskraven är oftast hårdare. Leverantörer som redan förstår motorkåpor tenderar att snabbt anpassa sig till dessa delar, eftersom den underliggande disciplinen är identisk.
Designregler som håller motorgjutningarna sunda
Bra gjutgods är designade, inte inspekterade för att existera. Följande regler gäller för nästan varje motorrelaterad gjutning, oavsett process.
- Håll väggtjockleken så jämn som möjligt. Tjocka sektioner svalnar långsamt och drar metall från tunna grannar, vilket skapar krympningshåligheter.
- Använd generösa filéer i inre hörn. Skarpa hörn koncentrerar stress och begränsar metallflödet.
- Lägg till utkast på varje vertikal yta. Utan den släpar delen på utstötning och ytan rivs.
- Designa revben snarare än tjocka bossar. Styvhet kommer från geometri, inte från massa.
- Placera bearbetningstillägg endast där bearbetningen faktiskt kommer att ske. Extra lager på en gjuten yta är slöseri med metall och extra cykeltid.
- Tänk på placeringen av ejektorstiften tidigt. En stift som landar på en tätningsyta är en läcka som väntar på att hända.
- Håll kärnhålen enkla och i linje med formens öppningsriktning. Sidokärnor tillför kostnader och underhåll.
- Ange toleranser som matchar processen. För snäva toleranser på en gjuten yta ökar verktygskostnaden och skrothastigheten utan att förbättra funktionen.
När dessa regler följs kommer gjutningen till bearbetningscentret i ett förutsägbart skick och hela programmet går snabbare. När de ignoreras blir den första provkörningen en dyr förhandling.
Vanliga defekter och hur de förebyggs
Varje gjuteri håller en mental lista över defekter, eftersom var och en har en signatur och en orsak. Dessa sex förekommer oftast i motorgjutningar.
Gasporositet
Runda inre hålrum orsakade av instängd luft eller löst väte. Förhindras av bättre ventilation, vakuumassistans och korrekt smältavgasning.
Krympporositet
Oregelbundna tomrum i tjocka partier som fryser sist. Förhindras av enhetlig väggtjocklek, bättre matning och kontrollerad formtemperatur.
Kalla stängningar
Två metallfronter möts utan sammansmältning och lämnar en synlig söm och en svag fog. Förhindras av högre formtemperatur och snabbare fyllning.
Flash
Metall flyr ut längs skiljelinjen. Förhindras av formunderhåll, korrekt spännkraft och kontrollerat skotttryck.
Warpage
Distorsion efter utkastning på grund av ojämn kylning. Förhindras av balanserade kylkretsar och korrekt utkastningstid.
Lödning
Aluminium fastnar på formytan och lämnar en grov fläck. Förhindras av formbeläggning, temperaturkontroll och lämplig legeringskemi.
Mönstret är konsekvent: nästan varje defekt spårar tillbaka till temperatur, fyllningsmönster eller metallkvalitet. Därför är processövervakning mer värdefull än slutbesiktning. En del som skrotas efter bearbetning har redan förbrukat arbete, energi och livslängd.
Kvalitetskontroll vid gjutning av motordelar
Kvalitetsplanering för motorgjutgods börjar med delens funktion. Ett lock som håller olja behöver trycktäthet. En konsol behöver dimensionell repeterbarhet. En kylfläns behöver väggintegritet så att värme faktiskt kan färdas genom metallen.
I praktiken kombinerar en typisk kontrollplan flera lager. Spektrometerkontroller bekräftar legeringskemin innan smältan används. Övervakning under processen registrerar skottprofiler och formtemperaturer. Dimensionell inspektion använder bromsok, mätare och koordinatmätmaskiner för kritiska funktioner. Icke-förstörande metoder som röntgen och tryck- eller läckagetestning letar efter inre tomrum som visuell inspektion inte kan hitta. Slutligen avslöjar destruktiva kontroller av provdelar mikrostruktur, hårdhet och faktiska porositetsnivåer.
Dokumentation är lika viktig som att testa. En gjutningsleverantör ska kunna visa en kund inspektionsprotokollet för ett specifikt parti, matchat med ett värmenummer och en maskin. Den spårbarheten är det som gör en försändelse till en pålitlig leveransrelation, och det är anledningen till att vi behandlar våra egna inspektionsprotokoll som en egen produkt. Du kan läsa mer om hur vi ställer oss till detta på vår kvalitetssida .
Kostnad, verktyg och ledtid
Köpare frågar ofta efter ett enda nummer per del, men priset på en gjutning är summan av flera väldigt olika kostnader. Diagrammet nedan visar ungefär hur den totala programkostnaden för en motorkomponent i formgjuten aluminium vanligtvis delar sig.
Två slutsatser följer. För det första är det material och verktyg som dominerar, så en liten förändring i väggtjockleken kan flytta enhetspriset mer än en lång förhandling om arbetspriser. För det andra är kvalitetsutgifter inte overhead. Det är den billigaste försäkringen mot ett garantianspråk på ett läckande skydd.
Ledtiden följer en liknande logik. Bearbetning tar vanligtvis flera veckor från designfrysning till första prov, och bearbetningsfixturer lägger till tid på toppen. Ett realistiskt schema tillåter en provtagningsrunda, en designkorrigering vid behov och en liten förproduktionssats innan full upprampning.
Arbeta med en pressgjutningspartner
Det vanligaste misslyckandet i gjutprojekt är inte ett tekniskt. Det är en överlämningslucka. Verktygstillverkaren skyller på gjuteriet, gjuteriet skyller på legeringspartiet, och bearbetningsverkstaden upptäcker ett problem som har funnits sedan det första skottet.
En leverantör som täcker formkonstruktion, gjutning, sekundära operationer, precisionsbearbetning, ytbehandling och montering under ett tak tar bort det mesta av den risken. Det förkortar också återkopplingsslingan: när en bearbetad borrning avslöjar porositet får gjuteriet veta om det samma vecka, inte samma kvartal.
Om du planerar en ny motor eller drivlina gjutning är det värt att ta med tillverkningspartnern i samtalet innan ritningen fryses. En kort diskussion om skiljelinjer, väggtjocklek och bearbetningsmaterial kan spara en hel verktygscykel. Du är välkommen att prata med vårt team om ditt projekt, oavsett om det är en enskild del eller en familj av komponenter.
Vanliga frågor
Är att gjuta ett motorblock detsamma som att gjuta det?
Nej. Motorblock är vanligtvis sandgjutna eller lågtrycksgjutna av järn eller aluminium, eftersom de är stora och deras inre passager behöver en form som kan brytas bort. Högtryckspressgjutning används normalt för mindre, tunnare delar såsom höljen, lock, pannor och konsoler, där hög volym och snäva toleranser motiverar kostnaden för en stålform.
Vilken metall används för att gjuta motordelar?
Grått gjutjärn och segjärn dominerar traditionella block och vevaxlar. Aluminiumlegeringar som A356, A360, ADC12 och A380 används för huvuden, höljen, lock och termiska delar. Magnesium förekommer i lätta höljen och fästen, medan zink används för små precisionskomponenter som behöver mycket tunna väggar.
Varför behöver gjutna motordelar fortfarande bearbetas?
Eftersom gjutning ger en nästan nätform, inte en färdig. En gjuten yta kan inte hålla den tolerans som krävs för ett lagerhål, en tätningsyta eller ett gängat hål. Bearbetning tar bort ett kontrollerat lager av metall för att nå dessa toleranser, och det exponerar också inre porositet som annars skulle misslyckas i drift.
Hur lång tid tar det att gjuta och leverera en motorkomponent?
För en ny del, vänta flera veckor för verktygsdesign och tillverkning, sedan en provtagningsrunda för att validera dimensioner och processparametrar. Tillverkningen av en mogen del är snabb, ofta mätt i dagar, men total ledtid inkluderar även materialanskaffning, bearbetning, ytbehandling, besiktning och frakt.
Kan porositet i en gjuten motordel repareras?
Liten ytporositet kan ibland tätas genom impregnering, men strukturell porositet i ett trycktätt eller lastbärande område bör inte repareras. Det rätta svaret är att korrigera processen, justera grinden eller kylningen och ta om provet. Att reparera inre tomrum döljer ett problem snarare än att lösa det.
Hur vet jag att en gjutning inte kommer att läcka?
Tätheten är designad och kontrollerad, inte förhoppningsvis. Det börjar med en fyllningssimulering, fortsätter med kontrollerad smältkvalitet och munstyckstemperatur och slutar med tryck- eller läcktestning på produktionsdelar. Röntgeninspektion på prover bekräftar att den inre strukturen stämmer överens med designavsikten.
Att gjuta en motor är ett ämne som belönar tålamod. Processen, legeringen och geometrin samverkar, och ett beslut som fattades vid det första designmötet dyker vanligtvis upp i skrotningsgraden ett år senare. Få grunderna på rätt sätt, håll leveranskedjan kort och kontrollera smältan och verktygen med lika allvar, så kommer gjutgodset att göra sitt tysta jobb under fordonets livstid.
Om du vill ha en second opinion på en del du utvecklar, skicka oss ritningen. Ett kort samtal om väggtjocklek, skiljelinjer och bearbetningsmaterial är vanligtvis den mest värdefulla timmen i hela projektet.
Senaste nyheterna
Lär dig mer om industrinyheter
-
28
Sep
 Zamak 3 zinklegering: egenskaper, pressgjutningsapplikationer och urvalsguide för OEM-tillverkareNär en metalldel kräver komplex geometri, snäva toleranser och en bra ytfinish till en rimlig kostnad, är Zamak 3 ofta den materialingenjörer som vänder sig till först. Den slutsatsen bygger int...
-
16
Jul
Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ... -
14
Sep
Aluminiummotorblock Sandgjutning: Process, fördelar och viktiga övervägandenMotorblock av aluminium är sandgjutna eftersom processen kan producera interna kylvätskepassager och tunna till tjocka väggövergångar som pressgjutning kämpar för att replikera utan dyra verktyg... -
14
Jul
En omfattande guide till gjutna delar: processer, material och tillämpningarPressgjutningsdelar är metallkomponenter som tillverkas genom att smält metall, vanligtvis aluminium, zink eller magnesium, pressas in i en återanvändbar stålform under högt tryck. Denna met...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare