

Aluminiummotorblock Sandgjutning: Process, fördelar och viktiga överväganden
 2026.09.14
 Branschnyheter
Motorblock av aluminium är sandgjutna eftersom processen kan producera interna kylvätskepassager och tunna till tjocka väggövergångar som pressgjutning kämpar för att replikera utan dyra verktygsmodifieringar. Det korta svaret driver varje beslut från prototyp till produktion, och det förklarar varför de flesta OEM-program fortfarande börjar med ett sandgjutet block. Den här artikeln förklarar processen, valen av legeringar och design, avvägningarna mellan sandgjutning och pressgjutning och vad du bör tänka på innan du köper ett aluminiummotorblock eller dess omgivande komponenter.
Varför sandgjutning förblir standard för motorblock i aluminium
Den dominerande orsaken är kylvätskemanteln. Ett motorblock måste flytta kylvätska genom en labyrint av passager runt cylindrar, ventiler och oljegallerier. Vid sandgjutning bildas dessa passager av sandkärnor som placeras i formen och sedan bryts ut efter att metallen stelnat. Detta ger designers fullständig frihet att dirigera kylning dit den behövs. Ett pressgjutningsverktyg använder däremot permanenta stålkärnor som måste dras från hålrummet i en rak linje. Komplexa krökta passager är opraktiska, och varje försök att bearbeta dem i efterhand ökar kostnaden och kan försvaga delen.
En annan orsak är termisk trötthet. Motorblock i aluminium arbetar vid höga temperaturer och upplever snabba uppvärmnings- och kylcykler. Sandgjutning ger en relativt långsam kylningshastighet i formen, vilket hjälper till att undvika gasinneslutning och tillåter en mer seg mikrostruktur. Resultatet är ett block som kan absorbera termisk cykling utan att spricka lika lätt som vissa högtrycksgjutgods.
Kostnaden spelar också roll. Sandverktyg är betydligt billigare än pressgjutningsverktyg. För ett nytt motorprogram, särskilt under prototyp- och valideringsfaserna, låter sandgjutning dig testa flera kavitetskonstruktioner utan att ta i drift en komplett produktionsform. Även vid måttliga volymer slår den totala kostnaden för sandverktyg plus kärnkostnaden ofta den amorterade kostnaden för en form som kan kosta hundratusentals dollar. När en design är frusen och volymen är hög går vissa program över till semipermanent form eller lågtrycksgjutning, men utgångspunkten förblir sand.
Hur sandgjutning fungerar för motorblock i aluminium
Processen börjar med kärntillverkning. För ett motorblock behöver du vanligtvis flera kärnor: en för kylvätskemanteln, en för vattenpumpens hålighet och en för cylinderhålen. Dessa kärnor är gjorda av silikasand blandat med ett bindemedel. Cold box och hot box processer är vanliga. I många moderna verktygsbutiker produceras även kärnor med 3D-utskrift, vilket möjliggör snabb iteration på intern geometri utan något fysiskt mönster.
- Gör kärnorna för kylvätskemantel, vattenpumpshålighet och cylinderhål.
- Bygg formen runt det yttre mönstret.
- Sätt in kärnorna i formen och stäng den.
- Häll smält aluminium genom ett kontrollerat grindsystem.
- Skaka ut blocket efter stelning och ta bort kärnorna.
- Kapa grinden och stigarna, värmebehandla och bearbeta kritiska ytor.
Eftersom sandgjutning har en grov yta och ett bredare dimensionell toleransområde än pressgjutning, bör du förvänta dig ett överdimensionerat utrymme på ungefär 3 till 5 mm på större ytor som kommer att bearbetas bort.
Val av legeringar och designöverväganden
De flesta motorblock av sandgjuten aluminium använder kisel-aluminiumlegeringar. A356 (Al-7Si-0,3Mg) är vanligt eftersom det erbjuder en bra kombination av gjutbarhet, bearbetbarhet och mekanisk styrka efter T6 värmebehandling. A319 används även när detaljen kräver högre värmeledningsförmåga och något bättre trycktäthet. Valet av legeringar påverkar kylningsprestanda, skevhet och hur enkelt blocket kan bearbetas.
Var uppmärksam på väggtjockleken för din design. Sandgjutning kan hantera sektioner från ca 3 mm upp till 20 mm, men plötsliga tjockleksförändringar skapar hot spots som leder till krympningporositet. Använd filéer och generösa radier i varje inre hörn. Se till att kärnutskrifterna – funktionerna som lokaliserar och stabiliserar varje kärna – är tillräckligt robusta för att motstå kraften från flytande metall. Grindsystemet spelar också roll: en dåligt utformad grind kan introducera oxidinneslutningar som visar sig som utmattningssprickor under motortestning.
När du utvärderar ett sandgjutet block, be om en simuleringsrapport. En bra leverantör bör köra fyllnings- och stelningsanalys för att visa var porositet är trolig och hur kärnorna kommer att bete sig. Det är här du skiljer en leverantör som helt enkelt häller metall från en som står för gjutkvaliteten.
Sandgjutning vs. formgjutning: där varje process vinner
| Attribut | Sandgjutning | Formgjutning |
|---|---|---|
| Typiska delar | Motorblock, stora hus | Växellådor, motorhus, fästen |
| Intern geometri | Utmärkt, använder förbrukningsbara kärnor | Begränsade, stålkärnor måste dras tillbaka |
| Verktygskostnad | Lägre | Högre |
| Minsta ekonomisk volym | Prototyp till mellanvolym | Hög volym |
| Dimensionell tolerans | CT8 till CT10 | CT5 till CT7 |
| Typisk väggtjocklek | 3 mm och uppåt | 1,5 mm och uppåt |
Som tabellen visar har sandgjutning en klar fördel när du behöver komplex intern geometri, låga verktygskostnader och en prototypvänlig väg. Pressgjutning blir favoriten när delvolymen är hög, väggtjockleken är liten och dimensionerna måste vara repeterbara. För motorblock håller kylvätskemanteln sandgjutning i ledningen för nästan varje användning.
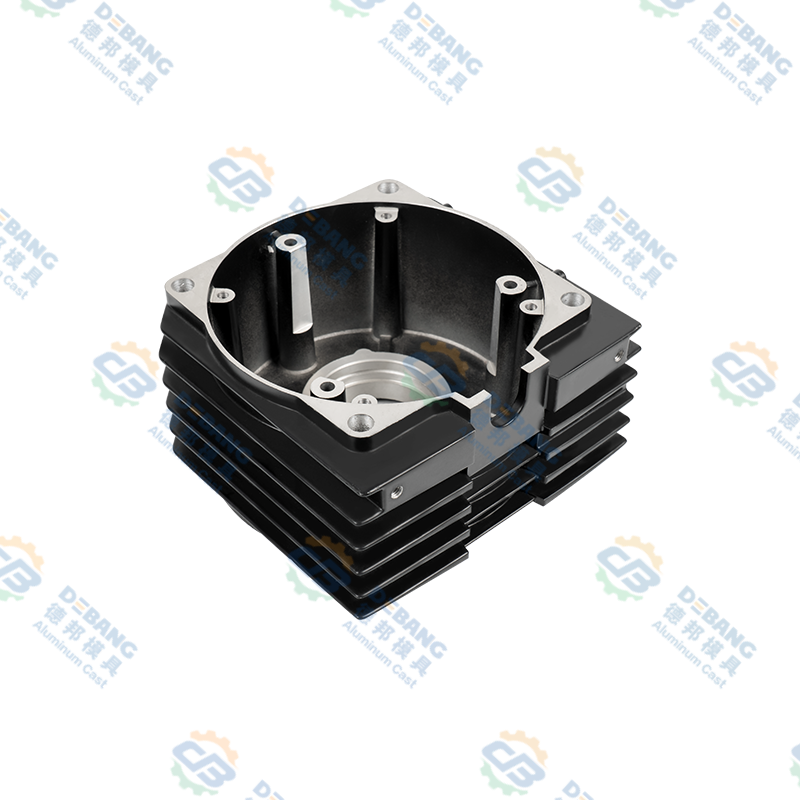
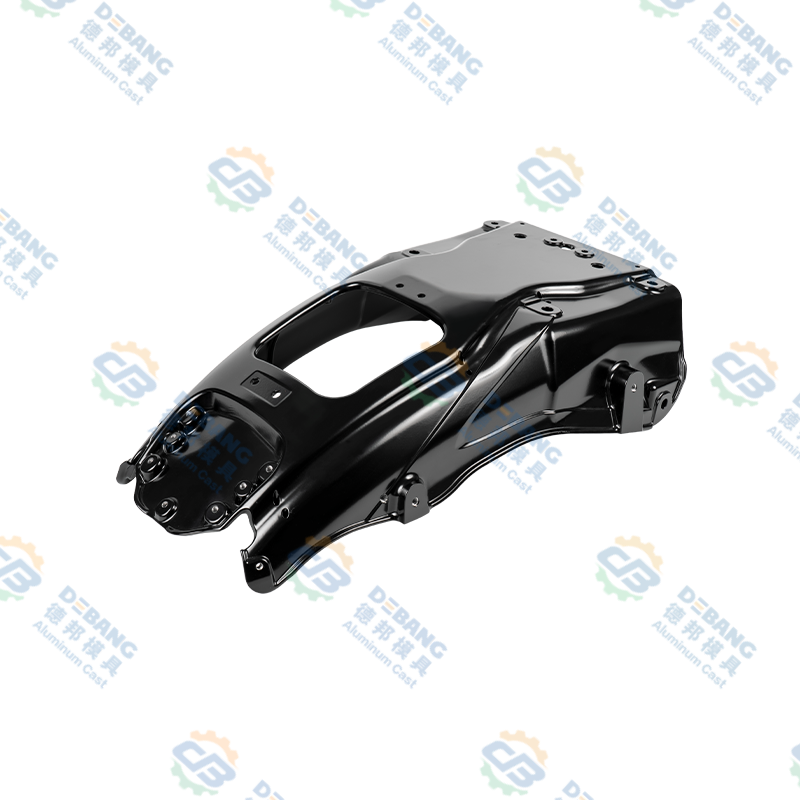
Men pressgjutning gör fortfarande tunga lyft i den totala drivlinan. Komponenter som motorkåpor i aluminium och växellådor är perfekta kandidater för högtrycksgjutning. De har ofta tunnare väggar, enklare inre passager och kräver de snäva toleranser som pressgjutning levererar i skala. På Debang Mould är det här vi fokuserar vårt pressgjutningsarbete i aluminium. Vårt produktsortiment inkluderar motorkåpor och transmissionskärl som är tillverkade med samma precisionstänkande som motorprogrammen förväntar sig.
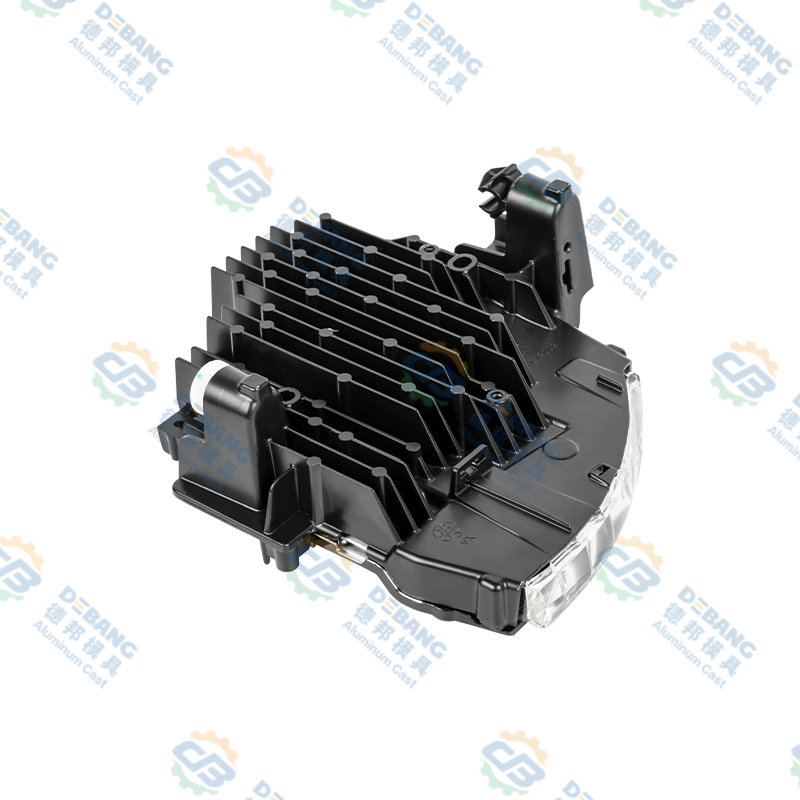
 Högtrycksgjuten aluminiummotorhölje för drivlinaapplikationer Detta motorhölje av aluminium utnyttjar högtryckspressgjutning för att uppnå tunna väggar och snäva toleranser, som kompletterar sandgjutna motorblock. Dess integrerade design och optimerade värmeavledningsfenor stödjer tillförlitlig prestanda och effektiv värmehantering i fordonsdrivlinor. Visa produkt →
När du köper dessa drivlina komponenter är sandgjutning och pressgjutning inte rivaler – de kompletterar varandra. Motorblock behåller sandmetoden, medan de omgivande gjutgodset drar fördel av pressgjutningens hastighet och ytfinish. Genom att förstå denna skillnad kan du förhandla fram smartare ledtider och kostnader över hela motorenheten.
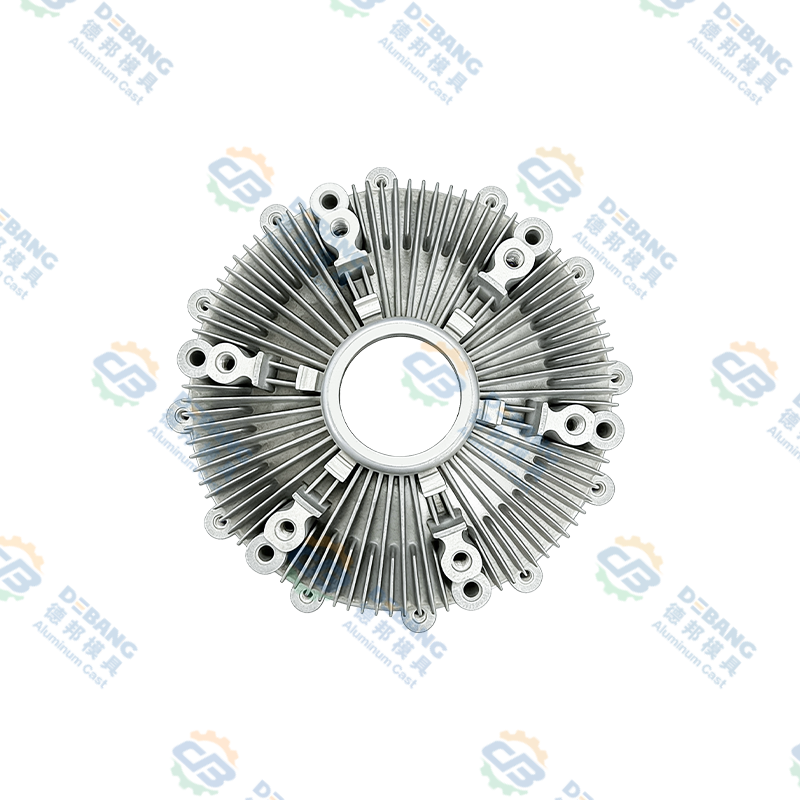
 Precisionsformgjuten växellådsplåt i aluminium för drivlinor i fordon Denna transmissionspanna tillverkas via högtrycksgjutning för att leverera snabbare produktion och överlägsen ytfinish. Den kompletterar tyngre motorkomponenter, vilket möjliggör effektiv montering och kostnadseffektiv inköp för kompletta drivlinasystem. Visa produkt →
Vad du ska leta efter när du köper delar till motorer i aluminium
Börja med processtyrning. Sandgjutning kan generera porositet, krympning och oxidinneslutningar, så en leverantör måste visa dig ett dokumenterat kvalitetssystem. På Debang Mould förklarar vår kvalitetssida hur vi spårar inspektioner från inkommande material till slutlig bearbetning. Samma stränghet gäller oavsett om delen är sandgjuten eller pressgjuten. Läs om vår kvalitetskontroll här .
Överväg sedan bearbetningsförmåga. Ett motorblock är inte färdigt när det lämnar gjuteriet. Borrningar, ytor och gallerier måste bearbetas till inom mikron. En leverantör som erbjuder bearbetning internt minskar din leverantörsbas och förkortar kommunikationskedjan. Debang Mould tillhandahåller integrerade tjänster från formdesign, gjutning, sekundära operationer och precisionsbearbetning till ytbehandling och montering. Denna enkla metod är särskilt värdefull när du lanserar en ny modell och behöver komprimera utvecklingstiden.
Slutligen, ingenjörsstöd är viktiga. Om gjutgodsleverantören kan hjälpa dig att optimera en design för tillverkningsbarhet slipper du kostsamma andra iterationer. Vi råder dig att diskutera dina krav med vårt team innan verktyget beställs. Kontakta oss för att prata om din casting-utmaning.
Sandgjutning är fortfarande det mest praktiska sättet att bygga motorblock i aluminium. Det ger dig den inre friheten att skapa effektiva kylkanaler, verktygsflexibiliteten att iterera och en materialmikrostruktur som står emot värme. Samtidigt täcker pressgjutning en annan uppsättning drivlinans delar. Oavsett om du arbetar med själva blocket eller gjutningarna runt det, är nyckeln att matcha processen till geometrin och volymen.
Senaste nyheterna
Lär dig mer om industrinyheter
-
14
Jul
 En omfattande guide till gjutna delar: processer, material och tillämpningarPressgjutningsdelar är metallkomponenter som tillverkas genom att smält metall, vanligtvis aluminium, zink eller magnesium, pressas in i en återanvändbar stålform under högt tryck. Denna met...
-
16
Jul
Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ... -
02
Sep
Pressgjutning av magnesium vs aluminium: densitet, styrka, kostnad och applikationsjämförelseEn OEM-ingenjör som granskar en ny elfordonskomponent kommer till ett välbekant vägskäl: ska detta hölje vara av magnesium eller aluminium? Svaret är aldrig en enkel materiell preferens. Magnesi... -
07
Sep
Pressgjutning i fordonsindustrin: Val av legeringar, toleranser och OEM-valEn programledare för fordonsindustrin skickade en gång till oss växellådor som hela tiden misslyckades med läckagetester. Väggtjockleken drev, porositet uppstod och produktionslinjen stannade tv...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare