

zinklegering vs aluminium: applikationer, urvalskriterier och praktisk vägledning
 2026.09.21
 Branschnyheter
För OEM-köpare som jämför zinklegering och aluminium för pressgjutning , styrs materialvalet vanligtvis av fyra variabler: delstorlek, viktmål, driftstemperatur och finishkrav. Zinklegering är den starkare kandidaten för tunnväggiga, intrikata delar som behöver en polerad pläterad yta. Aluminiumlegering är det bättre alternativet när vikten spelar roll eller när delen måste avleda värme eller anodiseras. Dessa fyra variabler avgör de flesta tvister innan en offert någonsin utfärdas.
Viktiga materialegenskaper i ett ögonkast
Zink och aluminium är båda beprövade pressgjutningsmaterial, men deras fysiska profiler skiljer sig åt på ett sätt som direkt påverkar detaljdesign och produktionskostnad. Tabellen nedan sammanfattar de värderingar som OEM-köpare oftast granskar när de väljer mellan dem.
| Egendom | Zinklegering | Aluminiumlegering |
|---|---|---|
| Densitet | ~6,6 g/cm³ | ~2,7 g/cm³ |
| Smältpunkt | 380-430°C | 580-660°C |
| Draghållfasthet | 250-320 MPa | 230-360 MPa |
| Värmeledningsförmåga | ~100 W/m·K | ~110-130 W/m·K |
| Typisk väggtjocklek | 0,5 mm och uppåt | 1,5 mm och uppåt |
| Korrosionsbeständighet | Bra, behöver plätering | Utmärkt, kan anodisera |
Dessa skillnader ger praktiska konsekvenser. En zinkdel kan gjutas med väggar så tunna som 0,5 mm, medan en aluminiumdel vanligtvis behöver minst 1,5 mm för att fylla ordentligt. Densitetsgapet spelar roll i fordonsapplikationer där den ökade vikten mäts mot bränsleekonomi eller räckviddsmål. Smälttemperaturgapet påverkar verktygets livslängd och cykeltid, vilket i sin tur förändrar ekonomin per styck.
Vikt och styrka: Vad är viktigast i din del?
Börja med slutsatsen: om detaljen är liten och behöver överleva grov hantering ger zink mer slagtålighet per volymenhet. Om delen är större, eller monterad på en rörlig enhet, blir vikten av aluminium mer värdefull. Zink är ungefär 2,4 gånger tätare än aluminium. Det betyder att ett zinkhus har cirka 60 procent mer massa än samma volym i aluminium. För stationära komponenter är den extra massan ofta ofarlig. För roterande eller vibrerande enheter påverkar det utmattning och ställdonets storlek. Draghållfasthet är en närmare tävling, där båda materialen når 250 MPa eller högre beroende på legering och värmebehandling. Men seghet vid tunna partier pressar mot zink. Aluminium är mer benägna att gå sönder om väggen är tunn och spänningspunkten är skarp.
Automotive torkarmotorhus och kopplingskomponenter illustrerar avvägningen väl. Ett torkarmotorhus behöver en stark, tunn vägg för att undvika att lägga vikt på torkarenheten. Aluminium kan göra detta om väggen håller sig över 1,5 mm. Zink kan bli tunnare med lägre porositetsrisk. I praktiken producerar båda materialen tillförlitliga torkardelar, men designavsikten avgör vilken som vinner.
- Välj zink för kompakta, detaljerade delar som kräver snäva toleranser
- Välj aluminium för större höljen där viktbesparingar har betydelse
- Välj zink när delen kräver en dekorativ, polerad finish
- Välj aluminium när delen ska anodiseras för slitstyrka
Termisk och miljömässig prestanda
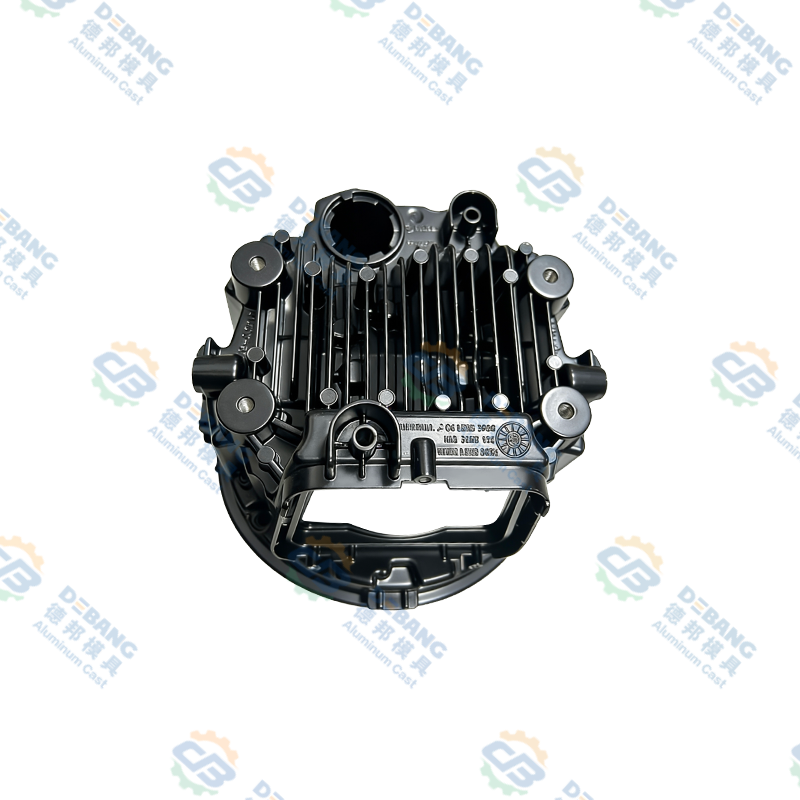
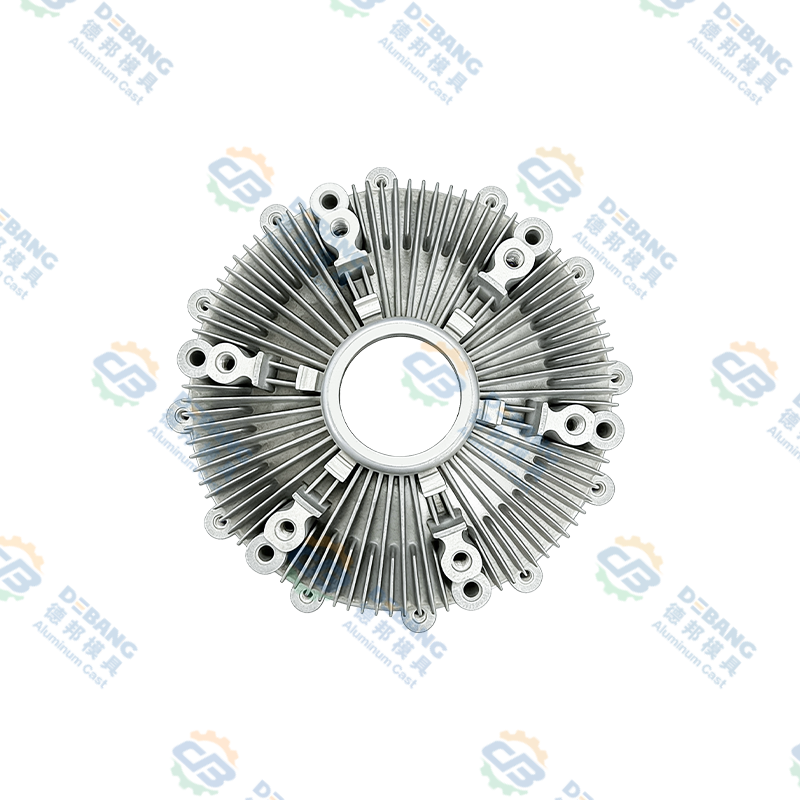
Aluminium är det vanligaste valet för delar som utsätts för höga driftstemperaturer. Dess smältområde ligger cirka 200°C över zink, och dess servicetemperaturtak är motsvarande högre. För kylflänsar för bilbelysning och kraftelektronik som kyls av luft eller vätska specificeras vanligtvis aluminium eftersom det leder bort värme från känsliga enheter och motstår uppmjukning vid förhöjda temperaturer. Zink leder också värme, men dess övre driftstemperatur ligger runt 100-120°C för kontinuerlig drift, vilket begränsar dess användning nära högeffektsljuskällor eller motorrum.
För belysningshöljen som sitter nära LED-arrayer eller HID-lampor är den termiska vägen från ljuskällan till huset viktigare än kosmetisk finish. Det är därför många kylflänsar för bilbelysning är gjutna i aluminium, och därför ber OEM-köpare rutinmässigt efter termiska simuleringsresultat innan de godkänner en design.
Zink kan fortfarande användas i termiska applikationer när delen är liten och värmebelastningen är låg. En liten belysningsarmatur i zink överträffar ibland ett större aluminiumfäste vad gäller kostnad och dimensionsstabilitet, så länge som driftstemperaturen håller sig inom det säkra intervallet.
Skillnader i pressgjutningsprocesser och verktygslivslängd
Zink har en lägre smältpunkt, vilket leder till snabbare skottcykler och längre livslängd. Ett zinkgjutverktyg kan producera en miljon eller fler skott innan slitage blir uppenbart. Aluminium, med sin högre smältpunkt, angriper verktygsstål mer aggressivt; en typisk aluminiumform producerar 100 000 till 200 000 skott innan renovering behövs. Denna skillnad har betydelse när ett program har hög volym, eftersom verktygsavskrivningar och underhållskostnader påverkar det angivna styckpriset.
Cykeltid är en annan punkt för separation. Zink stelnar snabbt och kan sprutas ut tidigare. Aluminium kräver längre kylningstid. För en liten del med tunn vägg kan en zinkcykel vara betydligt kortare än en aluminiumcykel, vilket höjer produktiviteten på cellnivå. För en stor, tung aluminiumdel växer cykeltiden ytterligare eftersom kaviteten tar längre tid att fylla och kyla. Köpare som jämför offerter bör fråga om cykeltid och förväntad livslängd separat, eftersom båda visas i enhetskostnaden även om de inte är listade som distinkta rader.
Om ett program beräknas sälja en miljon enheter per år, kan zinkformen vara längre än två eller tre aluminiumformar under programmets livslängd. Om programmet är en liten nischserie på 5 000 stycken dominerar den initiala stanskostnaden och materialet med enklare produktion vid låg volym kan vara mer attraktivt.
Ytbehandling och korrosionsbeständighet
Zink har ett rykte för utmärkt kompatibilitet med plätering. Ett zinkgjutgods kan poleras, pläteras med nickel eller krom och målas för en dekorativ finish. Zinklegeringar motstår också korrosion bra utan plätering, men metallen får vanligtvis en beläggning för att förbättra dess utseende och förlänga dess livslängd. Den släta, defektfria ytan som zinkformar producerar gör det enkelt att uppnå en spegel- eller nästan spegelfinish.
Aluminium kan också ytbehandlas på flera sätt, men dess mest värdefulla efterbehandlingsväg är anodisering. Anodiserad aluminium skapar ett hårt oxidskikt som motstår nötning och finns i en rad färger. Aluminiumgjutgods kan också pulverlackeras, målas eller lämnas med en strukturerad matt yta. Den praktiska frågan för en OEM-köpare är vilken finish din kund förväntar sig. Om delen är synlig och dekorativ börjar zink med en fördel. Om delen är funktionell och behöver tåla exponering för saltspray, kemikalier eller väder kan anodiserad aluminium hålla bättre.
För hus som bär fästelement och behöver dimensionsstabilitet efter beläggning, kan båda materialen uppnå stabila toleranser. Den viktigaste skillnaden är att zinkpläterade delar vanligtvis har snävare toleranser i produktionen eftersom pressgjutningsprocessen är mer repeterbar vid tunna väggar.
Kostnadsdrivande OEM-köpare bör jämföra
Den verkliga kostnadsfrågan är inte priset per kilo metall utan den totala kostnaden per godtagbar del. Det är här diskussionen förändras för varje köpare.
- Materialkostnad: Zink är dyrare per kilo än aluminium, men en zinkdel kan ha mindre trimmat material eftersom hålrummet fylls mer effektivt vid tunna väggar.
- Cykeltid: Zink cirkulerar snabbare, vilket minskar arbete och maskinkostnader per del.
- Verktygslivslängd: Zinkformar håller längre, så underhållskostnaden per del sjunker över tiden.
- Sekundära operationer: Zink behöver mindre trimning och kräver vanligtvis mindre bearbetning, medan aluminium ofta behöver gradas och ibland CNC-arbete för att nå snäva toleranser.
- Avvisningsfrekvens: Zink har lägre porositetsrisk vid tunna sektioner, vilket innebär mindre skrot. Aluminiumrejekt kan uppträda som gasporositet eller krympningsdefekter, vilket höjer kostnaden för kvalitet.
För en visuellt exponerad del som behöver låg porositet och en ljus finish ger zink ofta den lägsta totalkostnaden. För en strukturell del där viktminskning är prioritet, kan aluminium fortfarande överträffa zink även om dess cykeltid är längre.
Applikationsscenarier i fordon och längre fram
Bilbelysningsdelar är ett av de tydligaste exemplen på materialvalstryck. En kylfläns för bilbelysning måste vara tillräckligt lätt för fordonet men termiskt kapabel att hantera värme från ljuskällan. Aluminium är den vanliga standarden för själva kylflänsen. Små zinkbelysningskomponenter, inklusive kylflänsar, specificeras dock fortfarande i lägen där ljusutbytet är lägre och delen är omgiven av plast eller där en zinkgjutning förenklar monteringen. Beslutet att använda zink för en belysnings kylfläns drivs vanligtvis av behovet av snävare dimensionell repeterbarhet och en tunn, intrikat geometri, inte av rå termisk förmåga.
Torkarsystem erbjuder en annan kontrast. Ett torkarmotorhus kan gjutas i aluminium för att minska vikten på torkararmen, speciellt i främre torkarmoduler. En zinkversion kan vara att föredra för den bakre torkaren eller för de interna mekaniska delarna, där den pläterade finishen och dimensionsprecisionen minskar buller och friktion.
Tunga fordon inför termisk stress. Silikonoljekopplingskomponenter för tunga fordon möter ihållande hög temperatur och vridmoment. Aluminium är det rationella valet för dessa hus eftersom det avger värme och motstår att hänga under belastning.
Motorcyklar och fritidsutrustning kombinerar ofta båda materialen. Fotpinnar och fenderstöd gynnar aluminium för viktminskning. Små fästen och dekorativa överdrag gynnar zink för finare detaljer och bättre finish.
Slutligt beslutsramverk för köpare
Innan du skickar en anbudsförfrågan, tillämpa följande sekvens. Lista först driftstemperaturområdet. Om den når över 120°C under en längre period är aluminium den säkrare vägen. För det andra, beräkna den högsta tillåtna komponentvikten. Om varje gram har betydelse för bränsleekonomin eller nyttolasten är aluminium det enda vettiga alternativet. För det tredje, granska ritningen för minsta väggtjocklek. Om konstruktören kräver 0,5 till 1,0 mm väggar är zink det starkare materialet. För det fjärde, besluta om målgång. Är det en förkromad dekorativ yta vinner zinken. Om det är en färgad anodiserad beläggning vinner aluminium.
Ansökan bör också övervägas. För belysning av kylflänsar är aluminium det konventionella valet i de flesta moderna fordonsdesigner. För finmekaniska delar och komplexa fästen på samma fordon är zink ofta det mer ekonomiska alternativet. Många OEM pressgjutningsleverantörer stödjer båda materialen, vilket innebär att en bra partner kan föreslå materialet baserat på delens funktion, inte på metallen de har i lager.
Kvalitetssäkring spelar också roll. När du arbetar med en tillverkare som har erfarenhet av båda materialen kan de tillhandahålla en solid uppsättning referensdata, inklusive porositetsnivåer, dimensionsrapporter och efterbehandlingsprover från varje materialfamilj, vilket ger dig självförtroende att fatta ett beslut innan du bestämmer dig för verktyg.
Checklista innan beställning
- Definiera driftstemperaturområdet och verifiera det mot materialets servicetak
- Ställ in viktmålet och bekräfta delvolymen mot densitetsskillnaden
- Bekräfta minsta väggtjocklek och om designen är kompatibel med aluminiumfyllningskapacitet
- Ange önskad ytfinish och bekräfta tillgängligheten av plätering eller anodisering
- Uppskatta årlig volym, beräkna sedan verktygsavskrivning och förväntad livslängd för varje material
- Fråga leverantören om porositet, tolerans och efterbehandlingsprovdata innan verktygsgodkännande
Med dessa svar i handen är beslutet om zink kontra aluminium vanligtvis okomplicerat. Det material som bäst matchar detaljfunktionen och applikationsmiljön blir det korrekta svaret, oavsett vilken legering som är billigare per kilogram.
Senaste nyheterna
Lär dig mer om industrinyheter
-
28
Sep
 Zamak 3 zinklegering: egenskaper, pressgjutningsapplikationer och urvalsguide för OEM-tillverkareNär en metalldel kräver komplex geometri, snäva toleranser och en bra ytfinish till en rimlig kostnad, är Zamak 3 ofta den materialingenjörer som vänder sig till först. Den slutsatsen bygger int...
-
02
Sep
Pressgjutning av magnesium vs aluminium: densitet, styrka, kostnad och applikationsjämförelseEn OEM-ingenjör som granskar en ny elfordonskomponent kommer till ett välbekant vägskäl: ska detta hölje vara av magnesium eller aluminium? Svaret är aldrig en enkel materiell preferens. Magnesi... -
16
Jul
Komplett teknisk guide: Vad är pressgjutna aluminiumkomponenter och omfattande översikt över pressgjutningsprocesser för aluminiumlegeringarInnehållsförteckning Direkt definition Tillverkningsprocess Vad är komponenter ... -
19
Oct
Automotive Die Casting Aluminium: En praktisk guide till legeringar, delar och kvalitetPressgjutning av aluminium är en av den moderna bilens tysta arbetshästar. Titta bakom en strålkastare eller under huven så hittar du delar av gjutet aluminium som gör oglamoröst men viktigt arb...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare