

HPDC Design: En praktisk guide till högtrycksgjutformsdesign
 2026.11.02
 Branschnyheter
Högtryckspressgjutning har ett rykte som en nästan nettoformad process, vilket får det att låta som om det mesta av det verkliga arbetet sker inuti maskinen. I verkligheten är nästan alla kvalitetsegenskaper hos ett gjutgods, från fyllningsmönster och porositet till planhet och livslängd, låst i designstadiet. HPDC-design är disciplinen att fatta dessa beslut medvetet: vilken detaljgeometri ska vara, hur metallen kommer att färdas genom kaviteten, vart värmen kommer att gå och hur verktyget kommer att öppnas, matas ut och överleva några hundra tusen cykler.
Den här guiden går igenom hur vi närmar oss det arbetet på Debang Mould, en formgjutningstillverkare och OEM-formgjutare baserad i Ningbo, Kina som har drivit HPDC-projekt sedan 1991. Den är skriven för ingenjörer och köpare som vill förstå hur bra formgjutningsdesign ser ut och varför vissa verktyg går tyst i flera år medan andra kämpar mot sina operatörer från första början.
Vad den här guiden täcker
- Hur detaljdesign och formdesign passar ihop i ett projekt
- Steg-för-steg-sekvensen från detaljutskrift till verktygssläpp
- Geometriregler för väggar, drag, ribbor och bossar
- Beslut om grindning, översvämning och ventilering
- Kyllayout och termisk balans
- Hur legeringsvalet omformar verktyget, inte bara delen
- Designfel som förekommer i nästan varje recension
Vad HPDC Design faktiskt täcker
Människor använder frasen HPDC design för att betyda två relaterade men olika saker: designen av själva gjutningen och designen av formen som producerar den. Båda spelar roll, och ingen av dem kan verkligen avslutas utan den andra.
Gjutdesign, ofta kallad deldesign eller design för tillverkning, arbetar utifrån den geometri som kunden behöver. Det betyder väggsektioner som är tillräckligt tjocka för att fyllas men tillräckligt tunna för att kyla, dragvinklar som låter delen släppa, filéer som sprider stress och egenskaper som kan bearbetas utan att öppna upp porositet under ytan.
Formdesignen förvandlar den geometrin till hårdvara: avskiljningslinje och hålrumslayout, grind- och löparsystem, brädd- och ventileringsstrategi, kylkretsar, ejektorlayout, slider och kärnor och de toleranser som verktygsverkstaden måste hålla. Det är också en ekonomisk övning. Ett verktyg med två hålrum, fyra slider och ett vakuumblock kostar märkbart mer än ett verktyg med enkel hålighet med ett enkelt rakt drag, och delpriset måste motivera den skillnaden under programmets livslängd.
I de flesta projekt överlappar de två ständigt. Ändring av en grad av drag i delmodellen kan ta bort en slide från formen. Att lägga till en liten boss kan kräva en extra ejektorstift. Det fram och tillbaka, gjort tidigt och på skärmen snarare än sent och i stål, är där värdet av HPDC-design faktiskt sitter.
Designsekvensen, steg för steg
Varje projekt har sina egna egenskaper, men den underliggande sekvensen är konsekvent. I vår butik brukar det se ut så här.
- Funktionell granskning av detaljtrycket. Vad gör komponenten, vilka ytor är kritiska, vilka belastningar, tätning eller termiska krav gäller?
- Val av legeringar och maskin. Legeringen ställer in hälltemperatur, flytbarhet och krympning; maskinen ställer in låskraft, skottkapacitet och valsstorlek.
- Skiljelinje och drag. Skiljelinjen är placerad så att delen stannar i ena halvan, underskärningar undviks och synliga vittneslinjer landar någonstans acceptabelt.
- Väggtjocklek och övergångar. Enhetliga väggar och gradvisa övergångar etableras innan eventuella grindarbeten påbörjas.
- Grind och löpare layout. Portplacering, grindarea och målfyllningstid beräknas mot hålrumsvolym och väggtjocklek.
- Överflöde och ventilationsdesign. Luften måste ut så fort som metall kommer in, så överflöden, ventiler och vid behov vakuumassistans planeras tillsammans med grinden.
- Kylkrets layout. Kanaler, bafflar och bubblare placeras för att först dra ut värme ur tjocka sektioner.
- Utstötning, diabilder och kärnor. Ejektorpositioner, glidriktningar och kärndrag definieras med drag som tillåter en ren frigöring.
- Simulering och verktygsgranskning. Fyllning, stelning och termiskt beteende kontrolleras, sedan släpps verktygsritningen för tillverkning.
- Provtagning, provtagning och iteration. De första bilderna bekräftar eller korrigerar antagandena, och designposten uppdateras för produktion.
Steg tre till åtta är där större delen av produktionskostnaden bestäms i tysthet. Ett verktyg som är lätt att köra är nästan alltid ett verktyg som var noggrant specificerat i dessa skeden.
Geometriregler som avgör om ett verktyg fungerar bra
Vissa designregler är gamla, testade och värda att följa om det inte finns en särskild anledning att inte göra det. Tabellen nedan sammanfattar de riktlinjer vi oftast når för aluminium- och zinkgjutgods för fordons- och industriapplikationer.
| Funktion | Typisk riktlinje | Varför det spelar roll |
|---|---|---|
| Minsta vägg, aluminium | 1,2 till 2,5 mm | Tunnare väggar fylls snabbt men fryser tidigt och kan kortfyllas |
| Minsta vägg, zink | 0,6 till 1,5 mm | Zink flödar vidare vid lägre temperatur, vilket möjliggör fina detaljer |
| Väggövergång | Gradvis, avsmalnande över minst tre gånger förändringen | Plötsliga förändringar skapar hot spots, krymper porositet och skevhet |
| Drag, yttre ytor | Minst 1 till 2 grader | Minskar utstötningskraft, nötning och slitage på formen |
| Drag, kärnhål och djupa revben | 2 till 5 grader | Metall krymper på kärnor, så djupare detaljer behöver mer drag |
| Inre hörnradie | Minst 0,5 gånger den angränsande väggen | Förbättrar metallflödet och sänker spänningskoncentrationen |
| Revbenstjocklek | 0,6 till 0,8 gånger den nominella väggen | Förhindrar diskbänksmärken på motsatt yta |
| Boss väggtjocklek | Cirka 0,75 gånger huvudväggen | Isolerade tjocka sektioner svalnar sist och drar porositet |
| Bearbetningsmaterial | 0,3 till 0,8 mm per yta | Extra lager kostar cykeltid och kan avslöja tomrum under ytan |
Rundade hörn betyder mer än många designers förväntar sig. Skarpa inre hörn är spänningshöjare i den färdiga delen och värmefällor i formen, medan en radie på ungefär halva väggtjockleken vanligtvis räcker för att få båda att bete sig.
Portar, bräddavlopp och ventilation
Grindsystemet är den del av HPDC-designen som får mest uppmärksamhet efter att en defekt uppträtt, vilket är just därför det är värt att göra rätt första gången. Målet är okomplicerat: fyll hålrummet snabbt och smidigt, håll metallfronten i rörelse i en riktning och låt den sista metallen som kommer avsluta sin resa i ett bräddavlopp snarare än inuti en strukturell vägg.
I praktiken innebär det att man väljer portarea mot den avsedda fyllningstiden och kavitetsvolymen, strävar efter en porthastighet som finfördelar metallen utan att spränga kavitetsväggen och riktar flödet från tjocka sektioner till tunna snarare än det omvända. Där en del har flera tjocka noder behövs ofta individuella grindar och bräddavlopp så att varje nod har sin egen metallförsörjning och sin egen väg för luft att komma ut.
Ventilering förtjänar lika stor uppmärksamhet. Luft som är instängd i ett hålrum producerar porositet, blåsor och ofullständig fyllning, och luft som inte kan komma ut genom ventiler avlägsnas ofta med vakuumassistans. Ett välventilerat verktyg körs också med lägre insprutningstryck, vilket förlänger matrisens livslängd. För delar med strikta krav på inre sundhet överträffar vakuum i kombination med en balanserad överloppslayout vanligtvis en tjockare grind på egen hand.
Termisk balans och kylningslayout
Kylning är den långsammaste delen av cykeln och en av de starkaste influenserna på livet. Om verktyget svalnar ojämnt, förblir ett område av hålrummet varmt, delen deformeras mot den sidan, och operatörerna kompenserar med extra formspray, vilket drar den termiska balansen längre ur linjen.
Bra kyllayout börjar med delen. Värmetillförseln följer sektionstjockleken, så de tjockaste noderna behöver mest kylning och de behöver den närmast kaviteten. Kanaler placeras normalt på ett avstånd från kavitetsytan lika med ungefär två till tre kanaldiametrar, och de löper parallellt med kavitetsytan snarare än tvärs över den. Djupa kärnor och smala stift kyls med bafflar eller bubblare, och objektglasen kyls separat så att de inte fastnar.
Zinklegeringar ca 390°C
Aluminiumlegeringar ca 600°C
Magnesiumlegeringar ca 630°C
Tabellen ovan jämför typiska hälltemperaturer över de tre legeringsfamiljerna. Ju högre temperatur, desto mer termisk spänning absorberar formstålet i varje cykel, vilket är en anledning till att zinkverktyg ofta håller längre än aluminiumverktyg av liknande komplexitet.
Termisk trötthet, snarare än slitage, är det som vanligtvis avslutar en matris liv. Sprickor börjar vid skarpa inre hörn och i kanterna av kylkanaler, och växer sedan tills de syns på gjutytan. Jämna radier, vettigt kanalavstånd och konsekvent förvärmning fördröjer det ögonblicket.
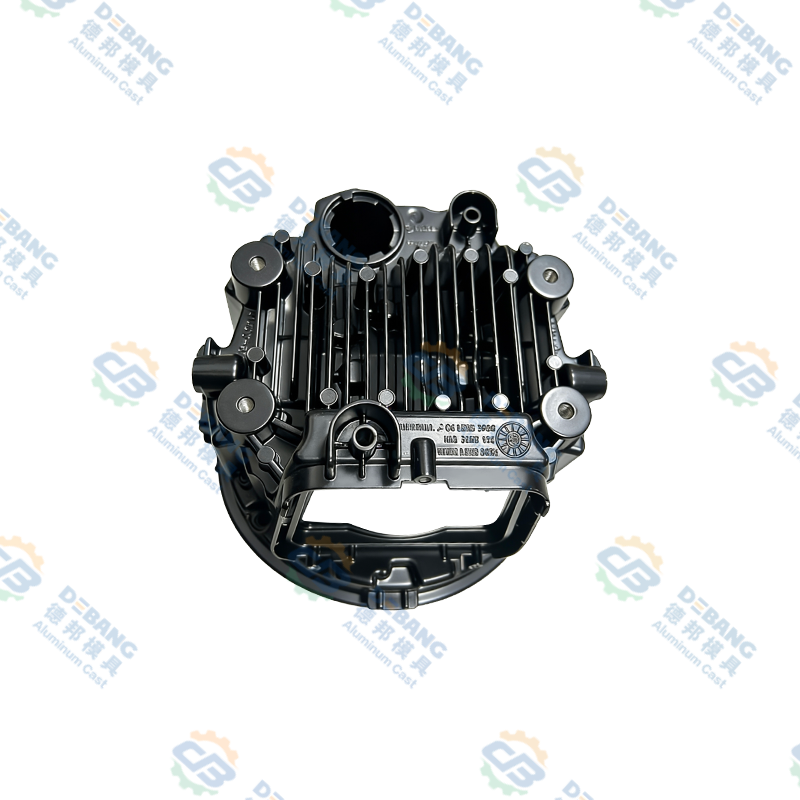
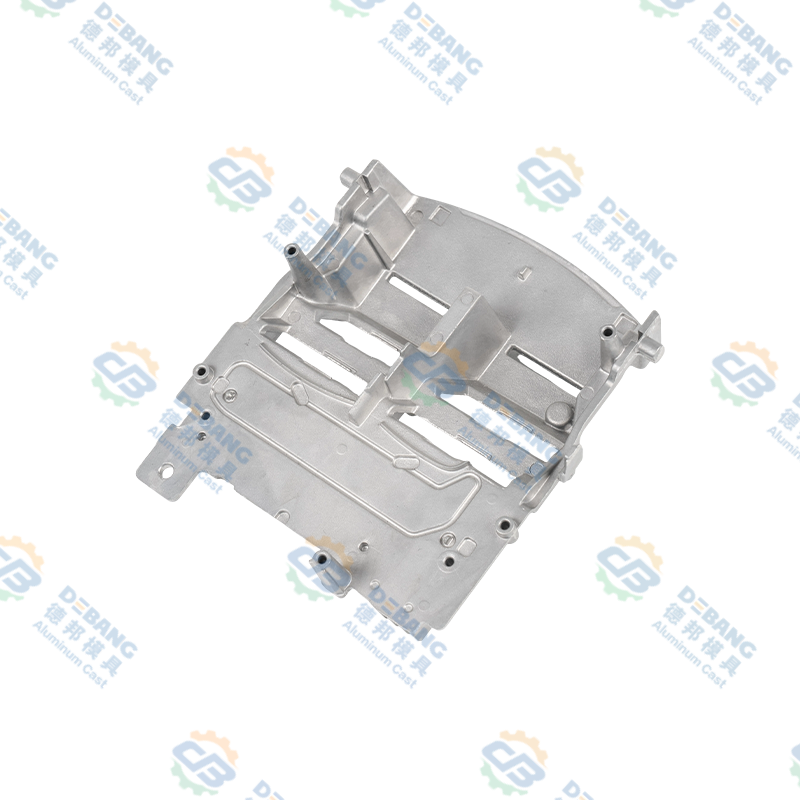 Pressgjuten aluminium kylfläns för fordonsbelysning Pressgjuten aluminium kylfläns för fordonsbelysning med högdensitetsflänsar, ventilationskanaler och ribbor för LED-värmehantering och stabil värmeavledning. Visa produkt →
Hur Alloy Choice förändrar verktyget
Legeringen är vald för delen, men den förändrar också verktyget. Aluminium, zink och magnesium sitter på väldigt olika ställen när det gäller hälltemperatur, flytbarhet, väggförmåga och formslitage, och en design som går vackert i en familj kan vara oekonomisk i en annan.
| Legeringsfamilj | Hälltemperatur | Väggsortiment | Verktygskonsekvenser |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 till 620 °C | 1,2 till 4 mm | Hög termisk belastning, H13 verktygsstål, robust kylning, bra hållfasthet mot vikt |
| Zink (Zamak 3, Zamak 5) | 385 till 420 °C | 0,6 till 3 mm | Längre livslängd, utmärkta detaljer och tunna väggar, lämplig för pläterade delar |
| Magnesium (AZ91D, AM60) | 600 till 650 °C | 1,0 till 3 mm | Noggrant smältskydd och gating, lägsta densitet, tät processkontroll |
Aluminium är standard för strukturella och termiska delar som hus, kylflänsar, konsoler och drivlina komponenter, och våra teknisk guide till gjutna aluminiumkomponenter går djupare in på var familjen presterar bäst. Zink väljs ofta ut för små, precisa eller dekorativa detaljer där tunna väggar och ytfinish betyder mer än vikten. Magnesium är det lättaste alternativet och är vanligtvis reserverat för viktkänsliga höljen, med strängare kontroller kring smälthantering och gating.
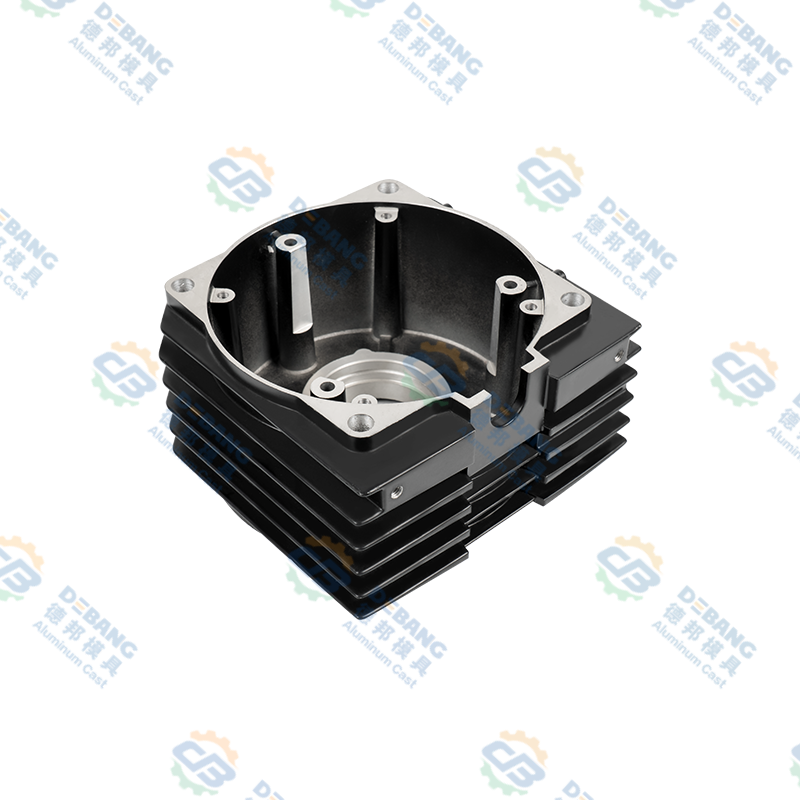
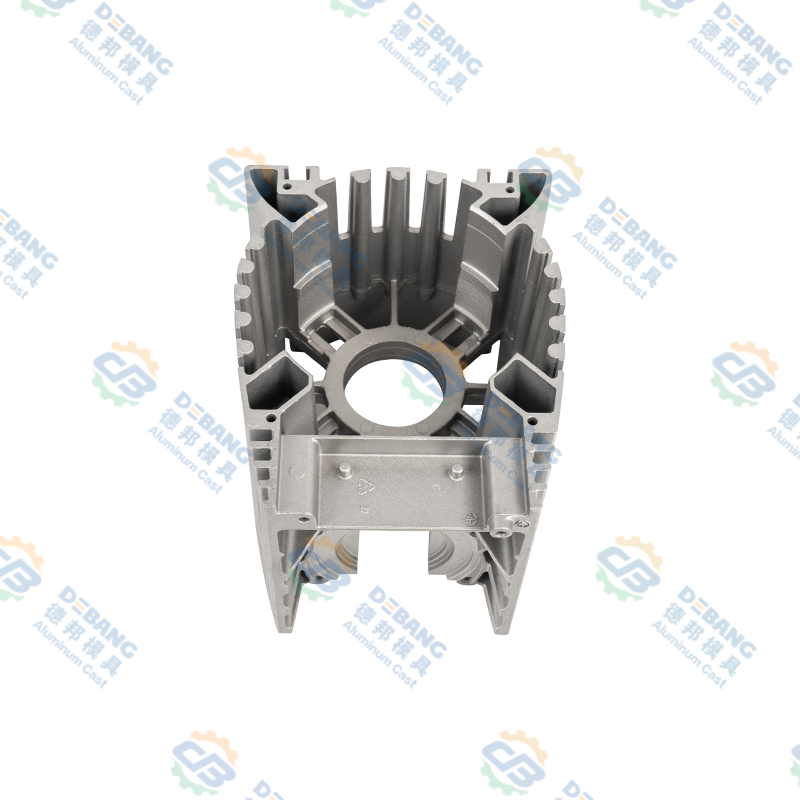 Motor- och styrhus i pressgjuten aluminium Integrerad pressgjuten aluminiummotor eller styrenhet med värmeavledande flänsar, monteringspunkter och styvhet för komponentskydd vid vibrationer. Visa produkt →
Utkastning, diabilder och kärndragningar
Utkastningsdesign är oglamorös och avgörande. Ejektorstift placeras där gjutningen är styv, i hörn och längs ribbor, och de är dimensionerade så att lokalt tryck förblir tillräckligt lågt för att inte markera en kosmetisk yta. Ejektorplattan är balanserad så att delen lämnar kärnan rakt istället för att luta och dra på ena sidan.
Slides och cores adderar kapacitet och kostnad på samma gång. Varje objektglas behöver sitt eget drag, sin egen kylning och sina egna slitytor, och varje kärna behöver tillräckligt med avsmalning för att det krympande gjutgodset ska släppa rent. Hydrauliska slider används där rörelsen är lång eller där sliden måste röra sig oberoende av formöppningen, medan mekaniska slider är billigare och mycket pålitliga där rörelsen är enkel.
Simulering och verifiering innan stål skärs
Simulering är nu standardpraxis innan stål skärs på någon del som är tunnväggig, geometriskt komplex eller säkerhetsrelaterad. Fyllningssimulering visar om metallfronten går sönder, om två fronter möts i en kall svets och var luft sannolikt kommer att fångas. Solidifiering och termisk analys avslöjar hot spots och förutsäger var krympningsporositeten kommer att uppträda. Skevningsanalys uppskattar hur mycket delen kommer att förvrängas efter utkastning och kylning.
Utgången är inte en perfekt förutsägelse, men det är ett mycket användbart filter. Det är mycket billigare att lägga till ett bräddavlopp eller omplacera en grind i en simulering än att svetsa och bearbeta en stansinsats. När simulering och erfarenhet inte överensstämmer, tenderar vi att lita på erfarenhet av grindposition och simulering av termisk balans, och sedan verifiera båda vid prov.
Vanliga HPDC-designmisstag vi letar efter först
Efter tillräckligt många designrecensioner dyker samma problem upp igen. Det är dessa vi kontrollerar före allt annat.
- Ojämna väggsektioner, speciellt en tjock nod som sitter bredvid en tunn vägg
- Inget drag på djupa ribbor eller kärnhål, eller drag applicerat i fel riktning
- En grind placerad på en synlig kosmetisk yta eller riktad rakt mot en tunn vägg
- Kylning avsedd endast för lockhalvan, vilket gör att ejektorhalvan blir varm
- Skarpa inre hörn i både gjutningen och forminsatsen
- Orealistiska toleranser i form av gjutning, särskilt planhet och koaxialitet
- Överskott av bearbetningsmaterial som ökar kostnaden och exponerar porositeten
- Ejektorstift placerade på en tätningsyta eller på en yta som ska målas
- Verktygsdesign avslutades utan en provningsplan eller en definierad rutt för revisioner
Hur vi närmar oss HPDC-design på Debang Mould
Vi har byggt pressgjutningsverktyg i Ningbo sedan 1991, och arbetsmetoden har inte förändrats mycket under den tiden: förstå funktionen, designa verktyget runt metallen och hålla samma team ansvarigt från första ritningen till produktionsdelen.
Den kontinuiteten är viktig eftersom design och tillverkning sitter i en byggnad. Formkonstruktion och tillverkning, pressgjutning, sekundära operationer, precisionsbearbetning, ytbehandling och slutmontering går som en kedja snarare än som separata leverantörer, vilket förkortar slingan mellan ett designbeslut och dess konsekvens. Vår kvalitetskontroll Processen körs parallellt med verktygsprojektet snarare än efter det, med dimensionsrapporter om första prover och processregister som sparas under programmets livstid.
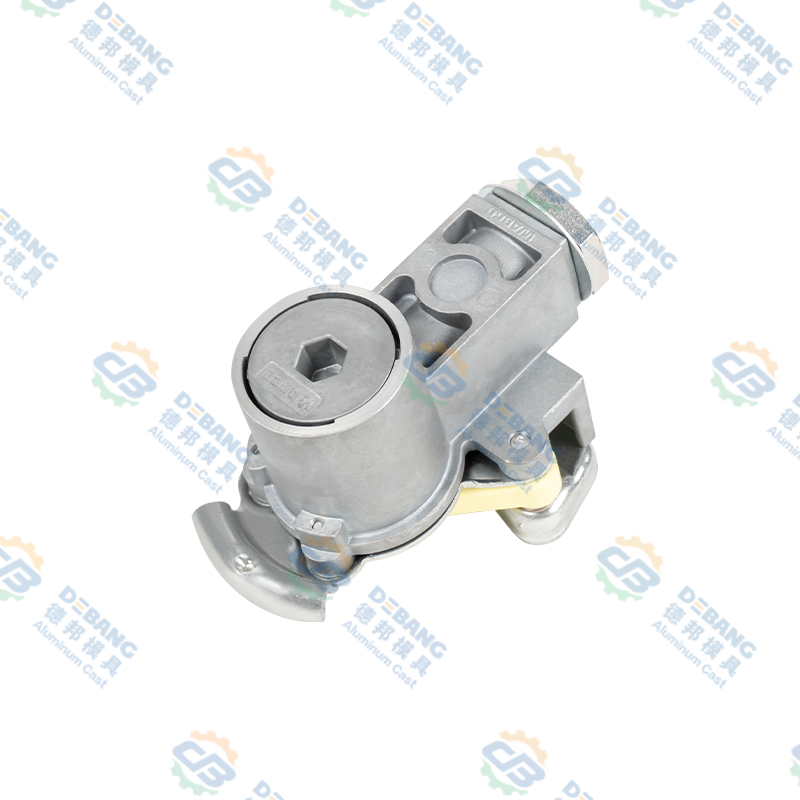
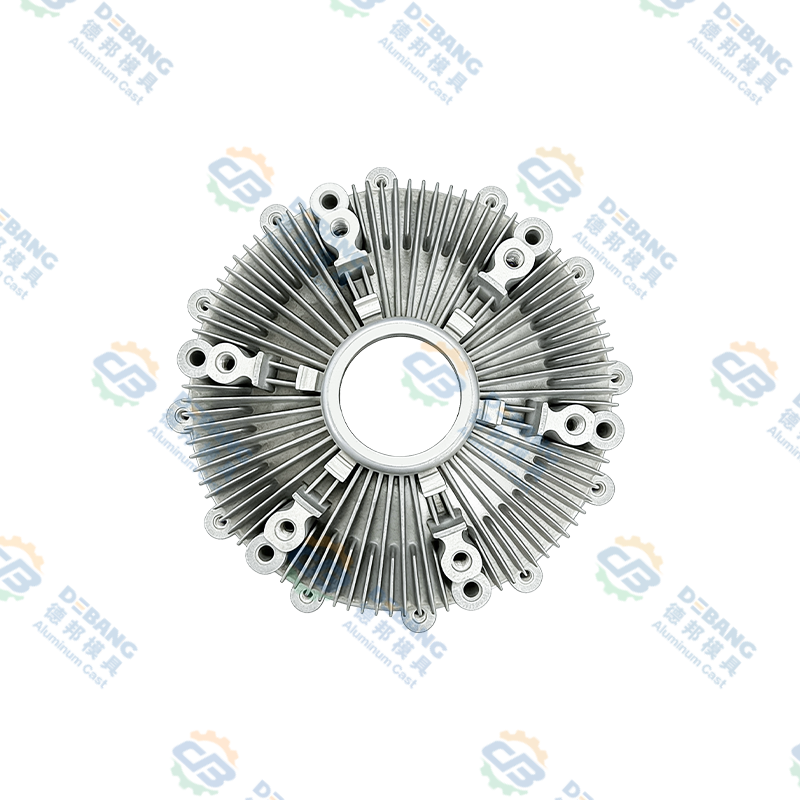
De delar vi tillverkar följer oftast fordonsförsörjningskedjan: belysnings- och värmeledningskomponenter, delar av torkarsystemet, kylsystemdelar, kopplingskomponenter och karossbeslag, i aluminium, zink och magnesium. Var och en av dessa kategorier har sina egna designvanor. En belysningskylfläns med långa tunna flänsar beter sig mycket annorlunda än ett torkarmotorhus med två koaxiallagerhål, och verktyget måste återspegla den skillnaden från den första skissen.
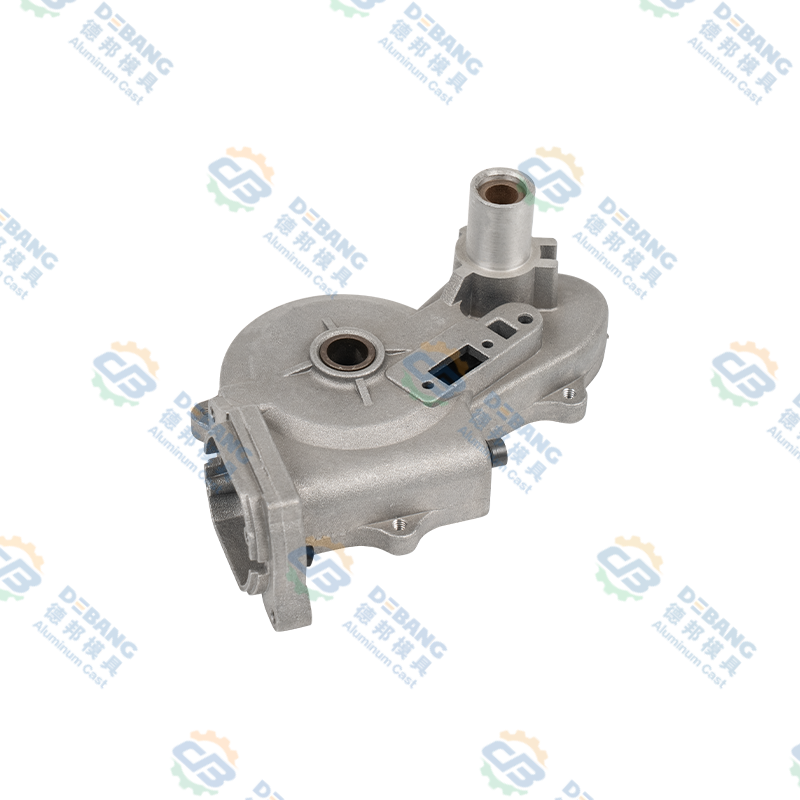
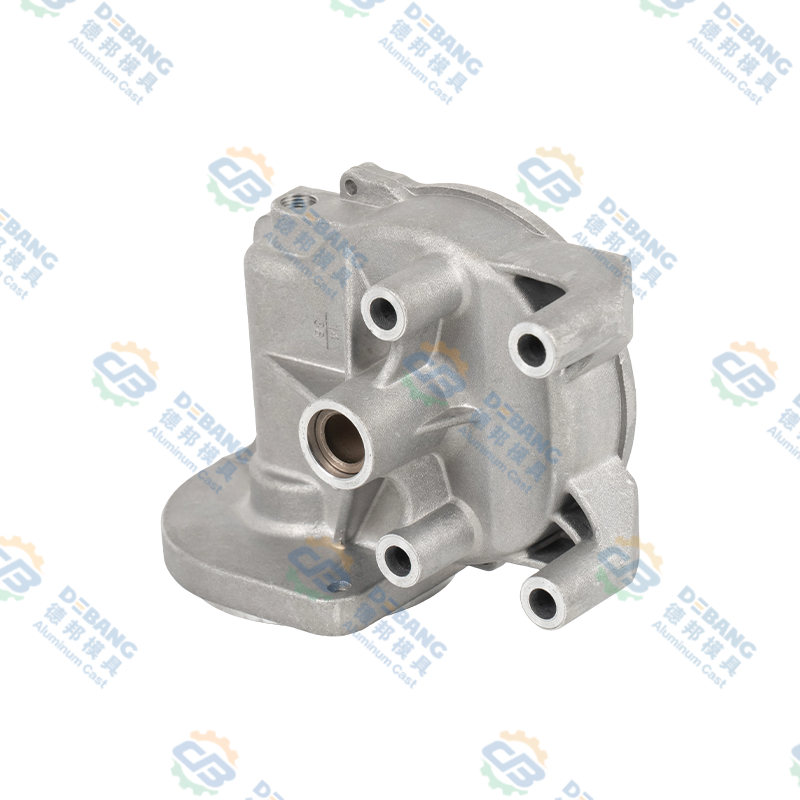 Motorhus för biltorkare i formgjuten aluminium Precisionspressgjuten torkarmotorhus i aluminium med enhetliga väggar, snäva toleranser, korrosionsbeständighet och värmeavledning för torkarsystem i bilar. Visa produkt →
Vanliga frågor om HPDC-design
Vad är HPDC-design?
HPDC-design täcker två sammankopplade saker: utformningen av själva gjutgodset, inklusive väggar, drag, radier och toleranser, och utformningen av formen som producerar den, inklusive avskiljningslinje, gating, bräddavlopp, kylning, utkastning och slider. De två utvecklas tillsammans eftersom de flesta beslut om geometri har en direkt verktygskonsekvens.
Vilken är den minsta väggtjockleken för högtrycksgjutning?
För aluminium är praktiska minimimått vanligtvis runt 1,2 mm, med de flesta tillverkningsdelar mellan 1,5 mm och 3 mm. Zink kan bli tunnare, ner till ungefär 0,6 mm på små delar, eftersom det flyter vidare vid lägre temperatur. Att gå under dessa intervall är möjligt, men det minskar processfönstret och ökar skrotrisken.
Hur mycket drag behöver en HPDC-del?
En till två grader är normalt för ytterväggar. Kärnade hål, djupa ribbor och alla funktioner som gjutgodset krymper på behöver mer, vanligtvis två till fem grader beroende på djup och ytfinishkrav.
Hur lång tid tar formdesignen?
För en enkel fordonsdel med en kavitet tar designfasen vanligtvis två till fyra veckor inklusive simulerings- och kundrecensioner. Komplexa multislide-verktyg med tät tätning eller optiska krav tar längre tid, bland annat för att fler simuleringsiterationer krävs innan ritningen släpps.
Kan pressgjutgods värmebehandlas?
Pressgjutgods av aluminium är i allmänhet inte lösningsbehandlade vid hög temperatur, eftersom innesluten gas expanderar och blåser ytan. Lägre temperatur avspänningsavlastning och stabiliserande behandlingar är vanliga, och vakuumassisterad gjutning förbättrar den inre sundheten som värmebehandlingen inte kan fixa efteråt.
När är simulering värt kostnaden?
Simulering betalar sig själv när en del är tunnväggig, har flera tjocka noder, har strikta krav på läckage eller utmattning eller när verktyget är tillräckligt dyrt att en andra iteration skulle skada. För enkla, tjockväggiga detaljer med generöst drag kan det räcka med en noggrann designgenomgång.
Tillhandahåller du både formen och gjutgodset?
Ja. Vi designar och bygger verktyget, kör första prover och levererar sedan produktionsgjutgods med sekundär bearbetning, ytbehandling och montering efter behov, så att samma team förblir ansvarigt för den färdiga komponenten.
HPDC-design är en disciplin av små beslut som fattas tidigt: en viss grad av drag här, ytterligare ett spill där, en kylledning flyttade sig tio millimeter närmare kaviteten. Ingen av dem ser dramatisk ut på en ritning, men tillsammans avgör de om ett verktyg går tyst med hastighet i flera år eller tillbringar sitt liv i underhållsfacket. Om du fortfarande är i det skede där en detaljutskrift är öppen för förändring, är det det bästa tillfället att ta med verktygsbyggaren i samtalet, och det är det samtal vi oftast har med kunder.
Senaste nyheterna
Lär dig mer om industrinyheter
-
14
Jul
 En omfattande guide till gjutna delar: processer, material och tillämpningarPressgjutningsdelar är metallkomponenter som tillverkas genom att smält metall, vanligtvis aluminium, zink eller magnesium, pressas in i en återanvändbar stålform under högt tryck. Denna met...
-
19
Oct
Automotive Die Casting Aluminium: En praktisk guide till legeringar, delar och kvalitetPressgjutning av aluminium är en av den moderna bilens tysta arbetshästar. Titta bakom en strålkastare eller under huven så hittar du delar av gjutet aluminium som gör oglamoröst men viktigt arb... -
28
Sep
Zamak 3 zinklegering: egenskaper, pressgjutningsapplikationer och urvalsguide för OEM-tillverkareNär en metalldel kräver komplex geometri, snäva toleranser och en bra ytfinish till en rimlig kostnad, är Zamak 3 ofta den materialingenjörer som vänder sig till först. Den slutsatsen bygger int... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk guide för designteamFråga tio ingenjörer vad som skiljer magnesium från aluminium så får du vanligtvis tio varianter av samma tre ord: vikt, kostnad, korrosion. Alla tre spelar roll, men ingen av dem bestämmer ett ...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare