

Magnesium vs Aluminum Die Casting: En praktisk guide för designteam
 2026.11.16
 Branschnyheter
Fråga tio ingenjörer vad som skiljer magnesium från aluminium så får du vanligtvis tio varianter av samma tre ord: vikt, kostnad, korrosion. Alla tre spelar roll, men ingen av dem bestämmer ett projekt på egen hand. I vårt verktygsrum i Beilun, Ningbo, har vi sågat stansar för båda metallerna sedan 1991, och samtalet som faktiskt avgör frågan handlar nästan aldrig om metallen i det abstrakta. Det handlar om delen: hur tunna väggarna måste vara, hur styv konsolen måste hålla sig, hur fästelementstapeln ser ut och hur komponenten tillbringar de kommande tio åren av sin livstid.
Den här guiden är versionen av det samtalet vi vanligtvis har med design- och inköpsteam innan en offert utfärdas. Det är ingen metallurgiföreläsning. Det är en praktisk jämförelse av de två lätta legeringarna när de beter sig i en pressgjutningscell, i en bearbetningsfixtur och i fält.
Det korta svaret, innan vi går in i detalj
Om vi var tvungna att komprimera tjugo år av citat i två meningar, skulle de lyda så här:
Aluminium är den säkrare standarden när styvhet, planhet, värmeledningsförmåga, korrosionsbeständighet och en mogen försörjningskedja väger mer än de senaste grammen. Den är förlåtande att designa, lätt att anodisera, och nästan varje sekundär process i branschen är uppbyggd kring den.
Magnesium blir allvarligt när massa är begränsningen som inte kan bytas bort, är delen tunnväggig och väl skyddad, och den årliga volymen är tillräckligt hög för att motivera en dedikerad process. Det är inte ett drop-in substitut; det är en annan designfilosofi.
Resten av den här artikeln förklarar var dessa två uttalanden kommer ifrån och var de börjar brytas ner.
Magnesium vs aluminium i en överblick
Tabellen nedan samlar de siffror som kommer upp oftast i projektgenomgångar. Behandla dem som indikativa värden för de vanligaste formgjutningskvaliteterna, inte som garanterade egenskaper för en specifik legering eller värmebehandling.
| Egendom | Aluminium (A380-typ) | Magnesium (AZ91-typ) |
|---|---|---|
| Densitet | ca. 2,7 g/cm³ | ca. 1,81 g/cm³ |
| Vanlig gjutväg | Kylkammare | Varmkammare är vanligt |
| Draghållfasthet | ca. 320 MPa | ca. 230 MPa |
| Sträckstyrka | ca. 160 MPa | ca. 150 MPa |
| Förlängning | ca. 3 % | ca. 3 % |
| Elastisk modul | ca. 70 GPa | ca. 45 GPa |
| Värmeledningsförmåga | ca. 96 W/m·K | ca. 51 W/m·K |
| Typisk minimivägg | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Dö livet | Baslinje | Ofta längre, mindre lödning |
| Korrosionsbeteende | Självpassiverande oxid | Kräver beläggning och isolering |
| Gemensam efterbehandling | Anodisering, kromatering, pulverlack | Kromatering, e-coat, pulverlack |
| Maskinbearbetning | Bra | Mycket bra, spånbrandrisk |
| Metallpris | Baslinje per kg | Högre per kg, ofta lägre per liter metall |
Läs den tabellen snabbt och magnesium ser ut att vinna på massa och förlora på allt annat. Det är ungefär korrekt, och det är också därför så många "vi ska bara byta till magnesium"-projekt stannar. Det intressanta ligger i marginalen.
Vikt och styvhet: varför 33 % lättare blir sällan 33 % lättare
Magnesium är ungefär en tredjedel lättare än aluminium för samma volym. Det är en verklig och repeterbar fördel, och det är anledningen till att magnesium har hållit kvar i handhållna enheter, instrumentpaneler och tunnväggiga höljen där väggtjockleken styrs av gjutningsgränser snarare än av belastning.
Fällan dyker upp i det ögonblick som delen måste hålla en form. Magnesiums elasticitetsmodul är cirka 45 GPa mot cirka 70 för aluminium, så en magnesiumstråle med identisk geometri avböjs ungefär hälften igen under samma belastning. För att återställa styvheten förtjockar designern väggar eller lägger till revben, och varje gram som läggs tillbaka äter in på besparingen.
Massa av samma volym
100
Magnesium massa
67
Styvhet, samma geometri
64
Värmeledningsförmåga
53
Aluminium = 100 på varje rad. Endast vägledande förhållanden, baserat på typiska kvaliteter av A380-typ och AZ91-typ.
I praktiken ger en väl genomförd magnesiumomvandling vanligtvis något i storleksordningen 20 till 30 procents massminskning snarare än rubriken en tredjedel. På ett 400 grams hus som fortfarande väger 80 till 120 gram, vilket är värt att ha i ett fordon. På ett 40-grams fäste är det ett avrundningsfel, och den extra konstruktionskostnaden är svår att motivera.
Beteende inuti pressgjutningscellen
Detta är den del av jämförelsen som sällan förekommer i materialdatablad, och det är där verktygsbeslut faktiskt fattas.
Fluiditet och minsta väggtjocklek
Smält magnesium flyter bra och avger värme snabbt, vilket tillåter märkbart tunnare sektioner än aluminium i samma geometri. En vägg som stabiliseras på 1,2 mm i aluminium kan löpa övertygande på 0,8 mm i magnesium. För ett designteam som jagar ett tunt kosmetiskt skal kan den skillnaden ha större betydelse än själva densitetssiffran.
Livslängd och termisk belastning
Aluminium är kemiskt aggressivt mot formstål. Smält aluminium löser upp järn, främjar lödning och eroderar gradvis hålrummet, särskilt vid hög temperatur i tunga sektioner. Magnesium är mildare i detta avseende, och livslängden vid magnesiumproduktion är ofta längre, vilket förbättrar den amorterade verktygskostnaden per del. Förbehållet är termisk trötthet: magnesiums lägre gjuttemperatur är till hjälp, men tunnväggiga magnesiumformar behöver fortfarande robust kylning och stresshantering.
Smältning, skydd och säkerhet
Magnesium behöver en skyddande atmosfär över smältan, vanligtvis en fluorhaltig täckgasblandning eller ett alternativt gassystem, plus disciplinerad hantering av spån och damm. Detta lägger till utrustning och utbildning som en butik som endast har aluminium inte har. Alla leverantörer som du utvärderar för magnesiumarbete bör kunna leda dig genom spånhantering, hushållning och brandberedskap utan att tveka.
Cykeltid och avkastning
Snabbare stelning innebär i allmänhet kortare cykler och, i varmkammarmaskiner, god repeterbarhet vid hög volym. Motvikten är att magnesiumskrot och löparhantering kräver mer omsorg, och en butik som blandar båda metallerna måste hålla dem strikt åtskilda för att undvika kontaminering i smältan.
Korrosion, efterbehandling och problemet med stålfästen
Aluminium skyddar sig själv. Ett tunt, självläkande oxidskikt bildas inom några minuter efter exponering och håller ytan stabil i en mängd olika miljöer. Det kan fortfarande korrodera i närvaro av klorider eller när det är kopplat till stål, men felläget är långsammare och mer förutsägbart.
Magnesium är den minst ädla av de strukturella metallerna, vilket innebär att när det placeras bredvid stål i närvaro av en elektrolyt, blir magnesiumet offeranod. Ett magnesiumhölje som är fastskruvat i ett stålfäste och utsätts för vägsalt kommer att korrodera vid fästet, inte i mitten av delen. Detta är ett lösbart problem, men det måste designas, inte testas i efterhand:
- Isolera olika metallgränssnitt med belagda brickor, plastinsatser eller tätade fogar.
- Ange ett korrekt beläggningssystem: kromatomvandling plus e-coat, pulverlack eller en våtfärgscykel med full kanttäckning.
- Undvik fickor och springor som håller vatten; dränering är viktigare än generell ytfinish.
- Håll galvaniska par borta från designen när det är möjligt istället för att förlita sig på beläggningens integritet för alltid.
- Räkna med att saltspraytestning är ett designvalideringssteg, inte en formalitet.
För interiöra, torra eller väl förseglade applikationer är inget av detta dramatiskt. För en chassi-angränsande del som är utsatt för vintervägbehandling är det den enskilt största orsaken till att magnesiumprojekt misslyckas på fältet.
Kostnad: per kilogram är fel lins
Köpare jämför ofta de två metallerna på metallpriset per kilogram, och magnesium tappar vanligtvis den jämförelsen. Ingenjörer jämför dem på kostnad per del, och bilden är mycket mindre ensidig, eftersom magnesium köper dig mer volym per kilogram och, i tunnväggiga delar, mindre material totalt sett.
| Kostnadsdrivare | Aluminium | Magnesium | Praktisk effekt |
|---|---|---|---|
| Metallpris per kg | 1.00 | 1.30 – 1.45 | Föredrar aluminium |
| Metallpris per unit volume | 1.00 | 0,85 – 0,95 | I stort sett neutral till något gynnsam |
| Delmassa för motsvarande funktion | 1.00 | 0,70 – 0,80 | Föredrar magnesium |
| Verktygsavskrivning | 1.00 | 0,85 – 1,00 | Milt gynnar magnesium |
| Beläggning och isolering | 1.00 | 1.15 – 1.40 | Föredrar aluminium |
| Maskinbearbetning time | 1.00 | 0,75 – 0,95 | Milt gynnar magnesium |
| Process- och säkerhetsoverhead | 1.00 | 1.10 – 1.30 | Föredrar aluminium |
Den ärliga slutsatsen är att de två metallerna landar i ett liknande kostnadsband på många delar, och vinnaren avgörs efter volym, av hur mycket efterbehandling delen behöver, och av om massbesparingen har ett pris kopplat till sig i ditt program.
Där aluminium vinner sin plats
De flesta gjutgods som lämnar vår fabrik är aluminium, och det är inte en historisk tillfällighet. Det är helt enkelt materialet som uppfyller det största antalet krav på en gång.
Termisk hantering är det tydligaste exemplet. Belysnings kylflänsar lever eller dör av värmeledningsförmåga, och aluminiums cirka 96 W/m·K mot magnesiums cirka 51 gör valet enkelt för alla LED-moduler med riktig värme att flytta.
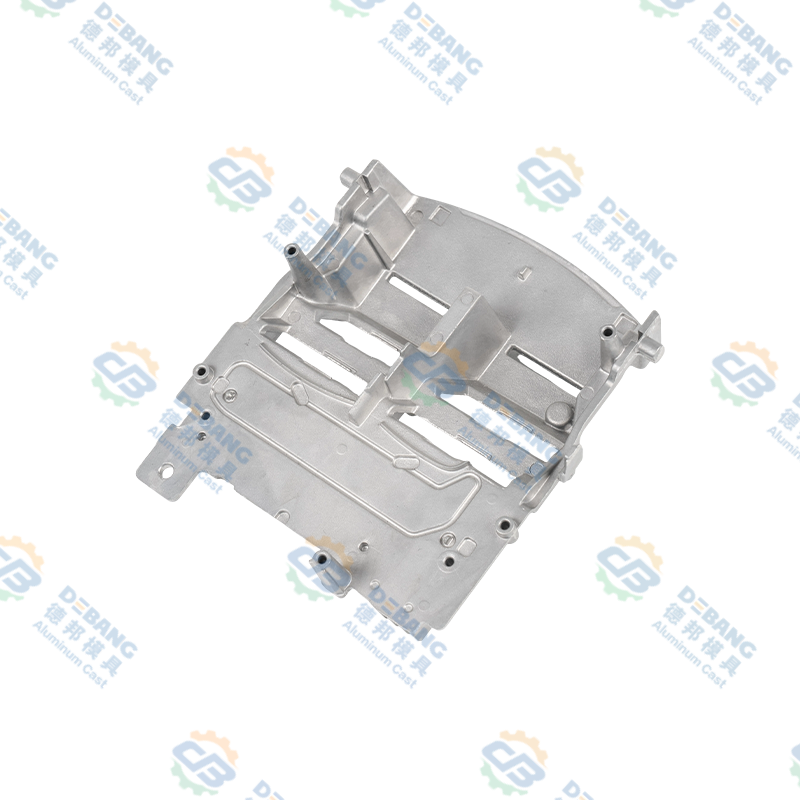 Aluminiumlegering Kylfläns för fordonsbelysning för LED-moduler Pressgjuten aluminium kylfläns för LED-belysning för bilar, med täta fenor, luftflödeskanaler och förstärkningsribbor för effektiv värmeavledning. Visa produkt →
Strukturella lock och vätskehållande delar berättar en liknande historia. Transmissionskärl behöver planhet, styvhet och pålitliga tätningsytor, och aluminium ger designers mer marginal på alla tre utan att lägga till material.
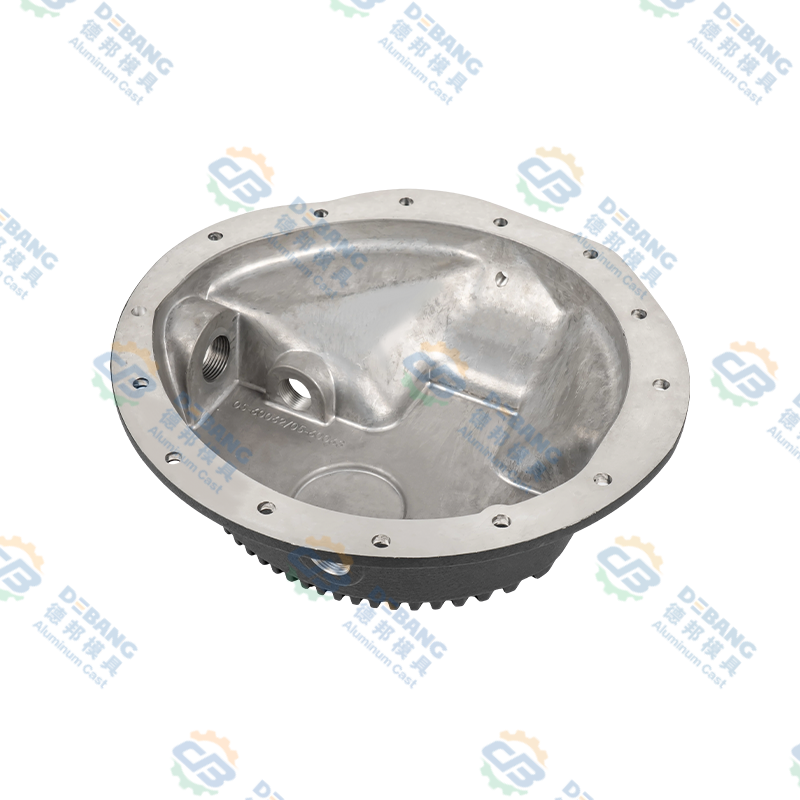 Pressgjutningskärl i aluminium för fordonstillämpningar Höghållfast pressgjuten transmissionsplåt i aluminium med precisionsbearbetade gängor, korrosionsbeständighet och en reptålig matt yta för bilbruk. Visa produkt →
Utöver dessa är de vardagliga anledningarna till att aluminium dominerar oglamorösa men avgörande:
- Anodisering ger en hård, dekorativ och elektriskt isolerande yta som magnesium inte kan matcha utan speciella processer.
- Planhet och dimensionsstabilitet efter bearbetning är lättare att hålla över stora, tunna paneler.
- Att fästa på stål är mycket mer förlåtande när isoleringen är ofullständig.
- Varje bearbetnings-, svets- och monteringsleverantör i kedjan är inställd på det.
Om ditt program är tidigt och kraven är breda, är aluminium vanligtvis den lägre riskvägen. Vi har samlat den bredare processbilden i en separat teknisk översikt över pressgjutna aluminiumkomponenter , vilket är en rimlig nästa läsning om du fortfarande formar delen.
Där magnesium tjänar sin plats
Magnesium vinner i en smalare men växande uppsättning av fall: tunnväggiga höljen, displaybackar, handhållna utrustningskroppar och delar där hela designen är uppbyggd kring rakmassa ur en struktur som redan är optimerad. Dess dämpningsbeteende är också verkligen användbart i fästen och skydd som annars skulle ringa eller överföra vibrationer.
Vår egen magnesiumlinje ligger bredvid aluminium- och zinkfamiljerna snarare än att ersätta dem, vilket speglar hur kunderna faktiskt köper. Ett enda program kan använda aluminium för kylflänsen, magnesium för huset och zink för en liten precisionsspärr, allt från samma verktygsleverantör.
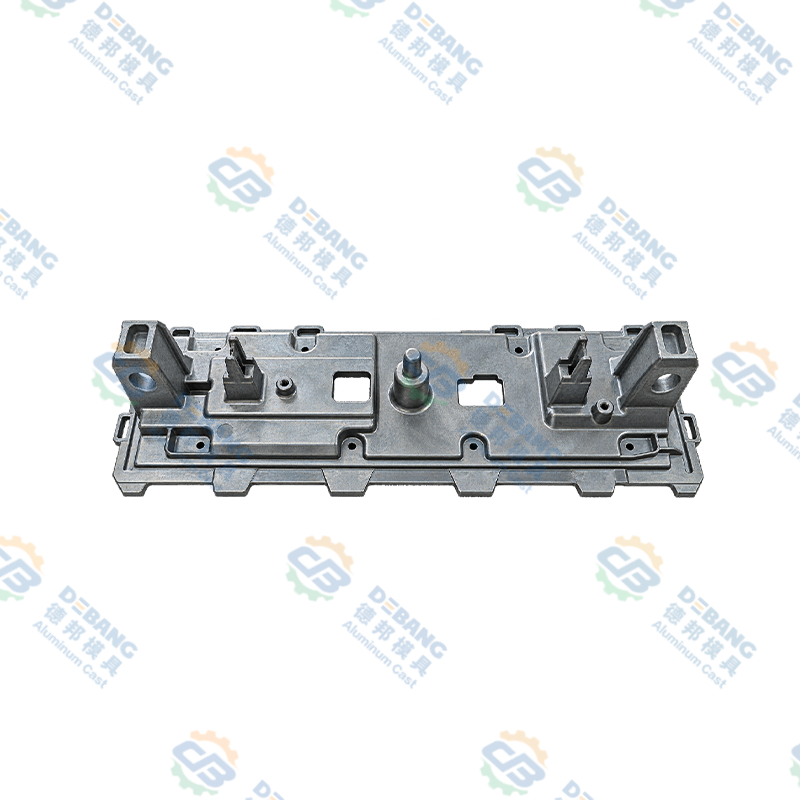
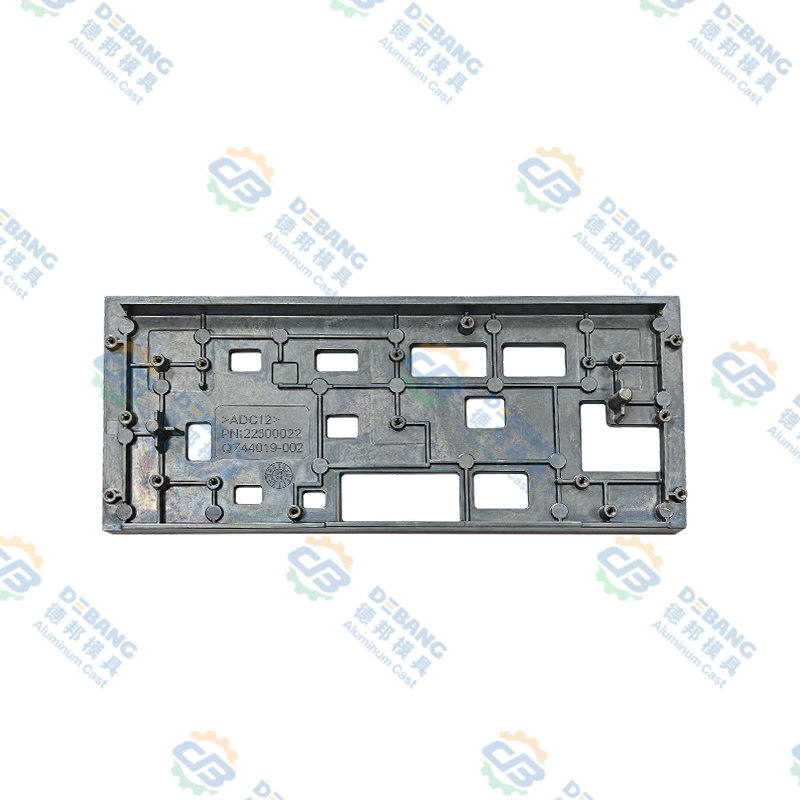
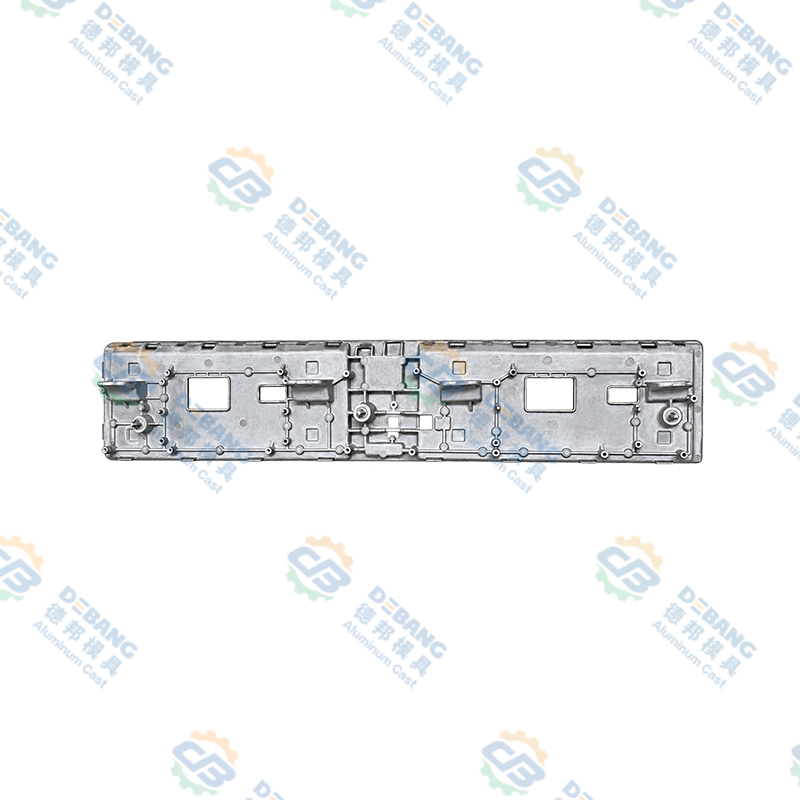
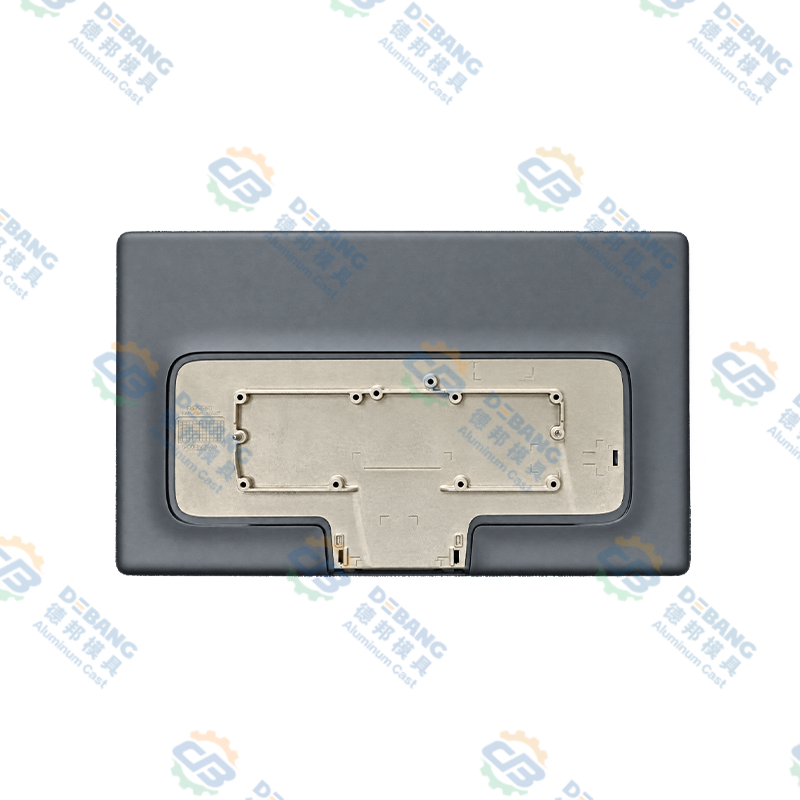
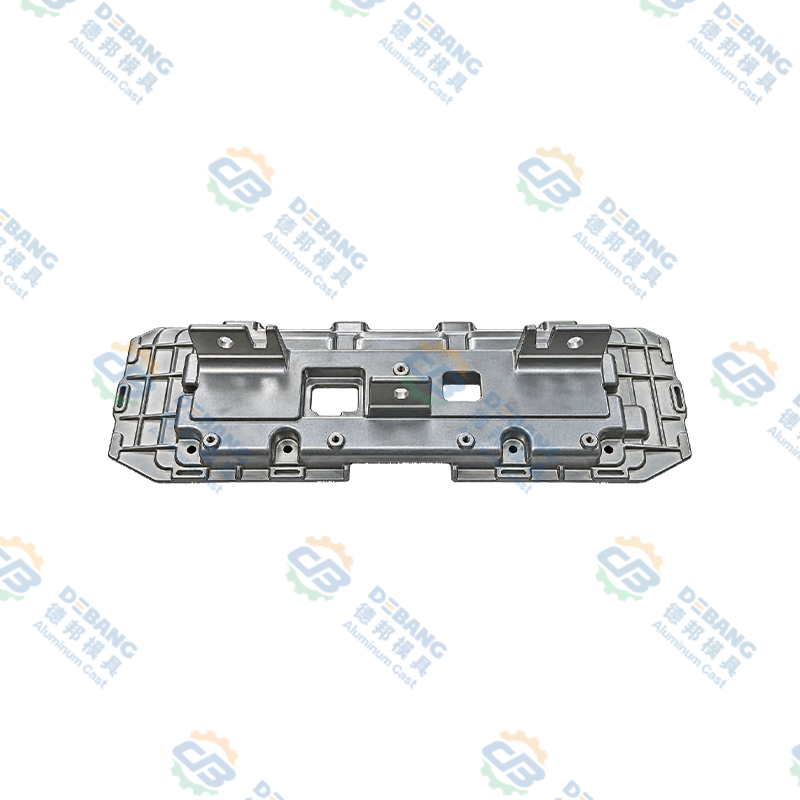
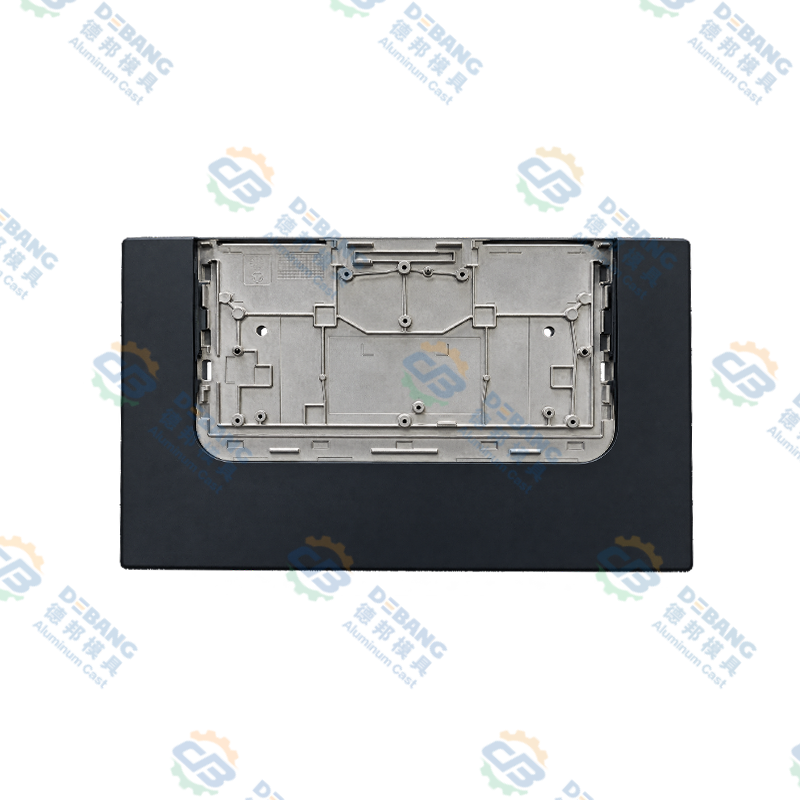 Anpassade magnesiumlegering pressgjutna strukturella komponenter Utbud av anpassade pressgjutna konsoler, hållare, ramar och stativ för displaybelysningsmoduler, dubbla skärmar och fordonsinstrument. Visa produkt →
Förutsättningarna vi letar efter innan vi rekommenderar magnesium är konsekventa: ett massmål som inte kan uppnås på annat sätt, väggar som är tillräckligt tunna för att utnyttja flytbarheten, en torr eller väl förseglad miljö, en beläggningsspecifikation skriven tidigt och en årlig volym som bär processen över huvudet.
En beslutsväg du kan använda på en riktig del
När en kund kommer med en del till oss och frågar vilken metall som ska användas är det ungefär den sekvensen vi går igenom tillsammans.
- Definiera begränsningen som faktiskt är bindande: massa, styvhet, termisk prestanda, tätning eller kostnad. Vanligtvis dominerar en av dessa och de andra är förhandlingsbara.
- Kontrollera väggtjockleken designen behöver. Om det är under cirka 1 mm över stora ytor blir magnesium attraktivt; om den är tjock och strukturell är aluminiums modul viktigare.
- Kartlägg miljön. Saltspray, fukt, vägkemikalier och galvaniska par avgör om magnesium överhuvudtaget är realistiskt.
- Uppskatta massbesparingen ärligt, inklusive revbenen och tjockleken som lagts tillbaka för att återställa styvheten. En siffra under cirka 15 procent betalar sällan för bytet.
- Skriv efterbehandlingsspecifikationen innan verktygsdesignen fryser. Beläggningar som appliceras senare på en geometri som fångar vatten är en falsk ekonomi.
- Kör ett litet verktyg eller en bearbetad prototyp innan du bestämmer dig för produktionsverktyg, och inkludera monteringsstapeln i det försöket, inte bara gjutningen.
Hur vi provar ett material innan vi bestämmer oss för verktyg
Materialbeslut är billiga på papperet och dyra i stål. Vår vana är att göra en prototyp av de svåra egenskaperna först: den tunna väggen som oroar alla, chefen som måste ta en gänga, tätningsytan som måste förbli platt efter bearbetning. Vi skulle hellre ägna två veckor åt att bevisa att en 0,8 mm vägg fylls på ett tillförlitligt sätt än att upptäcka det efter att stansen skärs.
Under hela processen gäller samma discipliner för båda metallerna: dokumenterade processparametrar, dimensionsrapporter mot ritningen och en tydlig inspektionsplan som överenskommits före första skottet. Hur vi driver den sidan av arbetet beskrivs på vår kvalitetssida , och det är samma rutin oavsett om legeringen är aluminium, magnesium eller zink.
Vad vi försiktigt skulle trycka tillbaka på är tanken att materialvalet är en rent teknisk fråga. Det är en kommersiell sådan också. En magnesiumdel som sparar 90 gram men lägger till ett beläggningssteg, en ny fästelementstapel och en andra leverantörskvalificering kan fortfarande vara rätt svar, men bara om massmålet verkligen är värt den kedjan av konsekvenser.
Vanliga frågor
Är magnesium starkare än aluminium?
Inte i absoluta tal. Typiska pressgjutna magnesiumkvaliteter har lägre draghållfasthet än vanliga pressgjutningslegeringar av aluminium, även om deras styrka-till-vikt-förhållande är konkurrenskraftigt eftersom de är så mycket lättare. Magnesium är också mindre styvt, varför styvhet snarare än styrka vanligtvis styr designen.
Vilken är billigast per färdig del?
Det beror på delen, men de landar ofta inom ett liknande band. Magnesium kostar mer per kilogram samtidigt som det levererar mer volym per kilogram, och det kan minska bearbetningstiden och förlänga livslängden. Däremot ökar beläggning, isolering och processoverhead kostnader. Kör jämförelsen på en riktig design snarare än på metallpriser.
Kan en befintlig aluminiumdel helt enkelt bytas till magnesium?
Sällan utan omdesign. Väggtjocklek, ribbanläggning, drag, grindposition och fästelementstapeln behöver ses över. Korrosionsskydd måste vanligtvis specificeras från grunden. Ett rakt materialbyte är det vanligaste sättet som magnesiumomvandlingar gör dig besviken.
Behöver magnesium alltid en speciell beläggning?
För alla delar som utsätts för fukt, salt eller olika metaller, ja, planera för ett beläggningssystem plus galvanisk isolering. För tätade inredningskomponenter är kravet lättare, men vi skulle ändå aldrig lämna magnesium blott där kondens är möjlig.
Vilken metall ska jag välja för kylfläns eller termohus?
Aluminium, i nästan alla fall. Dess värmeledningsförmåga är ungefär dubbelt så hög som vanliga magnesiumpressgjutningskvaliteter, och värmespridning betyder mer än några gram massa i de flesta termiska konstruktioner.
Är magnesiumpressgjutning säkert att specificera?
Ja, med en leverantör som behandlar det ordentligt. Smält magnesium och fint magnesiumdamm kräver särskilda hanteringsmetoder, skyddande atmosfärer och hushållsdisciplin. Det är en leverantörskvalifikationsfråga, och den är rimlig att ställa direkt under ett fabriksbesök.
Senaste nyheterna
Lär dig mer om industrinyheter
-
19
Oct
 Automotive Die Casting Aluminium: En praktisk guide till legeringar, delar och kvalitetPressgjutning av aluminium är en av den moderna bilens tysta arbetshästar. Titta bakom en strålkastare eller under huven så hittar du delar av gjutet aluminium som gör oglamoröst men viktigt arb...
-
02
Nov
HPDC Design: En praktisk guide till högtrycksgjutformsdesignHögtryckspressgjutning har ett rykte som en nästan nettoformad process, vilket får det att låta som om det mesta av det verkliga arbetet sker inuti maskinen. I verkligheten är nästan alla kvalit... -
14
Jul
En omfattande guide till gjutna delar: processer, material och tillämpningarPressgjutningsdelar är metallkomponenter som tillverkas genom att smält metall, vanligtvis aluminium, zink eller magnesium, pressas in i en återanvändbar stålform under högt tryck. Denna met... -
12
Oct
Cast vs Mold: Vad är den verkliga skillnaden? En Die Casters enkel-engelska guideDe flesta människor möter dessa två ord långt innan de någonsin satt sin fot i en fabrik. Du delar upp en sten, hittar en perfekt skalformad hålighet och någon säger "det är en form." Sedan hitt...
Oavsett om du är en köpare eller en utvecklingspartner, är vi angelägna om att ge dig en pålitlig lösning.
PRODUKTLÄNKAR
- Aluminiumlegeringsprodukter
- Zinklegering pressgjutningsprodukter
- Pressgjutningsprodukter av magnesiumlegering
Mobil
Kundtjänst
KOM I OFFERT
KONTAKTA OSS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang Debang Intelligent Technology Co., Ltd. Alla rättigheter reserverade.
 OEM/ODM pressgjutningstillverkare